
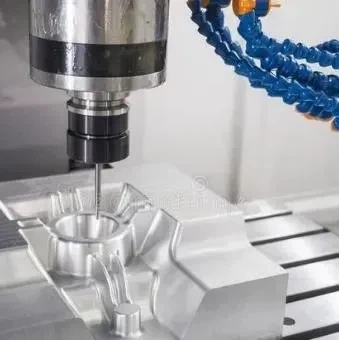
Häufige Probleme und Verbesserungsmethoden bei der CNC-Bearbeitung Erstens: Das Werkstück ist überschnitten
Grund:
1. Schlagmesser, die Werkzeugstärke ist nicht zu lang oder zu klein, was dazu führt, dass das Werkzeug schnippt.
2. Unsachgemäße Bedienung durch den Bediener.
3. Ungleichmäßige Schnittzugabe (z. B. 0,5 auf der Seite der gekrümmten Oberfläche und 0,15 auf der Unterseite)
4. Falsche Schnittparameter (z. B.: Toleranz ist zu groß, SF-Einstellung ist zu schnell usw.)
Verbessern:
1. Das Prinzip der Messerverwendung: Kann groß, aber nicht klein sein, kann kurz, aber nicht lang sein.
2. Fügen Sie das Eckenreinigungsprogramm hinzu und halten Sie den Rand so gleichmäßig wie möglich (der Rand an der Seite und am Boden ist gleich).
3. Passen Sie die Schnittparameter angemessen an und runden Sie Ecken mit großen Rändern ab.
4. Mit der SF-Funktion der Werkzeugmaschine passt der Bediener die Geschwindigkeit so an, dass die Werkzeugmaschine die besten Schnittergebnisse erzielen kann.
Zweitens das Problem der Teilung der Mitte
Grund:
1. Ungenau bei manueller Bedienung durch den Bediener.
2. Um die Form herum befinden sich Grate.
3. Der Mittelstab hat Magnetismus.
4. Die vier Seiten der Form sind nicht vertikal.
Verbessern:
1. Der manuelle Betrieb sollte wiederholt sorgfältig überprüft werden und die Punkte sollten möglichst auf gleicher Höhe und am gleichen Punkt liegen.
2. Entgraten Sie den Rand der Form mit Ölstein oder einer Feile, wischen Sie ihn mit einem Lappen sauber und bestätigen Sie ihn abschließend von Hand.
3. Entmagnetisieren Sie die Zentrierstange, bevor Sie die Form zentrieren (Keramik-Zentrierstange oder andere können verwendet werden).
4. Kalibrieren Sie, um zu prüfen, ob die vier Seiten der Form vertikal sind (bei großen vertikalen Fehlern muss der Plan mit dem Monteur überprüft werden).
Drittens das Problem der Messereinstellung
Grund:
1. Ungenau bei manueller Bedienung durch den Bediener.
2. Das Werkzeug ist falsch eingespannt.
3. Die Klinge des Flugmessers ist falsch (das Flugmesser selbst weist einen bestimmten Fehler auf).
4. Es liegt ein Fehler zwischen dem R-Messer, dem Flachbodenmesser und dem fliegenden Messer vor.
Verbessern:
1. Der manuelle Betrieb sollte wiederholt sorgfältig überprüft werden und die Werkzeugeinstellung sollte möglichst am gleichen Punkt sein.
2. Wenn das Werkzeug eingespannt ist, blasen Sie es mit einer Luftpistole aus oder wischen Sie es mit einem Lappen ab.
3. Eine Klinge kann verwendet werden, wenn die obere Klinge des Flugmessers am Schaft gemessen werden muss und die Unterseite hell ist.
4. Ein separates Werkzeugeinstellungsprogramm kann den Fehler zwischen R-Messer, Flachmesser und fliegendem Messer vermeiden.
Viertens Kollisionsprogrammierung
Grund:
1. Die Sicherheitshöhe ist nicht ausreichend oder nicht eingestellt (das Werkzeug oder das Spannfutter trifft beim Eilgang G00 auf das Werkstück).
2. Das Tool auf dem Programmblatt und das eigentliche Programmtool sind falsch geschrieben.
3. Die Werkzeuglänge (Sägeblattlänge) auf dem Programmblatt und die tatsächliche Bearbeitungstiefe sind falsch angegeben.
4. Der Tiefen-Z-Achsen-Zugriff und der tatsächliche Z-Achsen-Zugriff auf dem Programmblatt sind falsch geschrieben.
5. Beim Programmieren wurden die Koordinaten falsch eingestellt.
Verbessern:
1. Messen Sie die Höhe des Werkstücks genau und stellen Sie sicher, dass die Sicherheitshöhe über dem Werkstück liegt.
2. Das Tool in der Programmliste muss mit dem tatsächlichen Programmtool übereinstimmen (versuchen Sie, die automatische Programmliste oder das Bild zur Anzeige der Programmliste zu verwenden).
3. Messen Sie die tatsächliche Bearbeitungstiefe am Werkstück und notieren Sie deutlich die Länge und Klingenlänge des Werkzeugs auf dem Programmblatt (im Allgemeinen ist die Länge des Werkzeughalters 2–3 mm höher als das Werkstück und die Klingenlänge beträgt 0,5–1,0 mm).
4. Nehmen Sie die tatsächliche Anzahl der Z-Achsen am Werkstück und notieren Sie sie deutlich auf dem Programmblatt. (Dieser Vorgang wird im Allgemeinen manuell geschrieben und muss wiederholt überprüft werden.)
Fünftens, Kollisionsoperator
Grund:
1. Der Werkzeugeinstellungsfehler der Tiefen-Z-Achse.
2. Die Anzahl der Treffer und Operationen in der Division ist falsch (z. B.: Es gibt keinen Einlaufradius beim einseitigen Abholen usw.).
3. Falsches Werkzeug verwenden (Beispiel: D4-Werkzeug wird mit D10-Werkzeug bearbeitet).
4. Das Programm ist schiefgelaufen (zum Beispiel: A7.NC ging zu A9.NC).
5. Das Handrad wird im Handbetrieb in die falsche Richtung gedreht.
6. Drücken Sie beim manuellen Eilgang die falsche Richtung (zum Beispiel: -X drücken Sie +X).
Verbessern:
1. Bei der Tiefen-Z-Achsen-Werkzeugeinstellung müssen Sie auf die Position der Werkzeugeinstellung achten. (Unterfläche, Oberseite, Analysefläche usw.).
2. Überprüfen Sie wiederholt, nachdem die Zählung und der Vorgang abgeschlossen sind.
3. Überprüfen Sie beim Spannen des Werkzeugs immer wieder die Programmliste und das Programm, bevor Sie es laden.
4. Das Programm sollte der Reihe nach ausgeführt werden.
5. Bei Verwendung des manuellen Betriebs sollte der Bediener selbst die Bedienkompetenz der Werkzeugmaschine stärken.
6. Im manuellen Eilgang können Sie vor dem Verfahren zunächst die Z-Achse an das Werkstück anheben.
Sechs, Oberflächengenauigkeit
Grund:
1. Die Schnittparameter sind unangemessen und die Oberfläche des Werkstücks ist rau.
2. Die Schneide des Werkzeugs ist nicht scharf.
3. Die Werkzeugklemmung ist zu lang und die Messerkante ist zu lang, um der Luft auszuweichen.
4. Spanentfernung, Luftblasen und Ölspülen sind nicht gut.
5. Programmieren Sie die Art und Weise der Werkzeugbewegung (Sie können das Gleichlauffräsen so weit wie möglich in Betracht ziehen).
6. Das Werkstück weist Grate auf.
Verbessern:
1. Die Schnittparameter, Toleranzen, Ränder und Vorschubgeschwindigkeitseinstellungen sollten angemessen sein.
2. Das Werkzeug muss vom Bediener regelmäßig überprüft und ausgetauscht werden.
3. Beim Einspannen des Werkzeugs muss der Bediener so kurz wie möglich einspannen und die Schneidkante sollte nicht zu lang sein.
4. Bei Flachmessern, R-Messern und Rundmessern sollten die Geschwindigkeits- und Vorschubeinstellungen angemessen sein.
5. Das Werkstück weist Grate auf: Dies steht in direktem Zusammenhang mit unseren Werkzeugmaschinen, Schneidwerkzeugen und Schneidmethoden. Wir müssen also die Leistung der Werkzeugmaschine verstehen und die Kanten mit Graten ausbessern.
Sieben, Chipping
Gründe und Verbesserungen:
1. Zu schnell füttern
--Reduzieren Sie die Geschwindigkeit auf eine geeignete Vorschubgeschwindigkeit
2. Vorschub zu Beginn des Schnitts zu schnell
- Verlangsamen Sie den Vorschub zu Beginn des Schnitts
3. Lockere Einspannung (Werkzeug)
--Klemmung
4. Lockere Spannung (Werkstück)
--Klemmung
5. Unzureichende Steifigkeit (Werkzeug)
--Verwenden Sie das kürzeste zulässige Werkzeug, spannen Sie den Schaft tiefer ein und versuchen Sie es mit dem Abwärtsfräsen
6. Die Schneide des Werkzeugs ist zu scharf
--Ändern Sie den fragilen Schneidkantenwinkel, einmalige Kante
7. Unzureichende Steifigkeit der Werkzeugmaschine und des Werkzeughalters
--Verwenden Sie eine starre Werkzeugmaschine und einen Werkzeughalter
8. Tragen
Gründe und Verbesserungen:
1. Die Maschinengeschwindigkeit ist zu hoch
--Fahren Sie langsamer und füllen Sie ausreichend Kühlmittel nach
2. Gehärtetes Material
--Verwendung fortschrittlicher Messer und Werkzeugmaterialien sowie Hinzufügen von Oberflächenbehandlungsmethoden
3. Spananhaftung
--Ändern Sie die Vorschubgeschwindigkeit, die Spangröße oder verwenden Sie Kühlöl oder eine Luftpistole, um die Späne zu reinigen
4. Falsche Vorschubgeschwindigkeit (zu niedrig)
--Erhöhen Sie die Vorschubgeschwindigkeit und versuchen Sie es mit Gleichlauffräsen
5. Ungeeigneter Schnittwinkel
--Stellen Sie den passenden Schnittwinkel ein
6. Der einmalige Freiwinkel des Werkzeugs ist zu klein
--Auf einen größeren hinteren Winkel umstellen
Neun, Zerstörung
Gründe und Verbesserungen:
1. Zu schnell füttern
--Verringern Sie die Vorschubgeschwindigkeit
2. Die Schnittmenge ist zu groß
--Verwenden Sie eine kleinere Schnittmenge pro Kante
3. Die Klingenlänge und die Gesamtlänge sind zu groß
--Schaft tiefer einspannen, kurzes Werkzeug verwenden, Gleichlauffräsen versuchen
4. Zu viel Verschleiß
--Am Anfang noch einmal mahlen
10. Vibrationsspuren
Gründe und Verbesserungen:
1. Vorschub und Schnittgeschwindigkeit sind zu hoch
- Korrigieren Sie den Vorschub und die Schnittgeschwindigkeit
2. Unzureichende Steifigkeit (Werkzeugmaschine und Werkzeughalter)
--Verwenden Sie bessere Werkzeugmaschinen und Werkzeughalter oder ändern Sie die Schnittbedingungen
3. Der Rückenwinkel ist zu groß
--Auf einen kleineren Freiwinkel umstellen und die Schneidkante bearbeiten (die Kante einmal mit Ölstein schärfen)
4. Lockere Klemmung
--Das Werkstück einspannen
◆ Berücksichtigen Sie Geschwindigkeit und Vorschub
Das Zusammenspiel der drei Faktoren Geschwindigkeit, Vorschub und Schnitttiefe ist der wichtigste Faktor für die Schnittwirkung. Falscher Vorschub und falsche Geschwindigkeit führen häufig zu einer verringerten Produktion, schlechter Werkstückqualität und großen Werkzeugschäden.
Verwenden Sie den niedrigen Geschwindigkeitsbereich für:
Materialien mit hoher Härte
Eigensinniges Material
Materialien, die schwer zu schneiden sind
Starker Schnitt
Minimaler Werkzeugverschleiß
Längste Standzeit
Verwenden Sie den Hochgeschwindigkeitsbereich für
Weiches Material
Bessere Oberflächenqualität
Kleinerer Werkzeugaußendurchmesser
Leichter Schnitt
Spröde Werkstücke
Manueller Betrieb
Maximale Verarbeitungseffizienz
Nichtmetallische Materialien
Verwenden Sie Hochfutter für
Schweres und grobes Schneiden
Stahlkonstruktion
Leicht zu verarbeitende Materialien
Schruppwerkzeug
Hobelschneiden
Material mit geringer Zugfestigkeit
Grobschneider
Verwenden Sie einen niedrigen Futtervorschub
Leichte Bearbeitung, Feinschnitt
Spröde Struktur
Schwierig zu verarbeitende Materialien
Kleines Werkzeug
Tiefe vertikale Rillenbearbeitung
Material mit hoher Zugfestigkeit
Endbearbeitungswerkzeug
Die bewegten Bildbeispiele erläutern den materiellen Verbindungsprozess, der es wert ist, gesammelt zu werden
Bei Zhongzhu Technology sind wir dankbar für die Partnerschaft unserer Kunden und Teammitglieder. Wir wünschen Ihnen und Ihrer Familie ein frohes Weihnachtsfest und viel Erfolg im Jahr 2022
Verwandter Artikel



