Cómo imprimir diseños en 3D: guía completa para el muestreo rápido de hardware y moldes de plástico
Autor: SZTC
2026-09-21
En el procesamiento moderno de hardware y la fabricación de moldes de plástico, el diseño de impresión 3D se ha convertido en la habilidad central de la creación rápida de prototipos. A diferencia del mecanizado CNC tradicional y el diseño de moldeo por inyección, el diseño de impresión 3D sigue la lógica de fabricación aditiva, centrándose en la viabilidad del apilamiento de capas, la estabilidad estructural y la adaptabilidad del proceso. La mayoría de los ingenieros de fábrica encuentran repetidos fallos de impresión, errores dimensionales y una resistencia débil de los prototipos simplemente porque aplican estándares de diseño de mecanizado tradicionales a proyectos de impresión 3D. Para inserciones de moldes, accesorios de hardware personalizados y muestras de prueba funcionales, cada diseñador debe dominar una habilidad central: cómo imprimir en 3D un diseño que se ajuste a los estándares industriales de muestreo rápido. Este artículo ofrece una guía de diseño de proceso completo y específica de la industria para ayudar a las fábricas a lograr muestras de impresión 3D de alta precisión, bajo costo y alto rendimiento.
1. Comprenda las diferencias fundamentales: diseño de impresión 3D frente a diseño industrial tradicional
Para dominar verdaderamente cómo imprimir diseños en 3D para la producción de moldes y hardware, los diseñadores deben abandonar el pensamiento de fabricación sustractiva y reconstruir la lógica de diseño para los procesos aditivos. El diseño tradicional busca la comodidad del mecanizado, mientras que el diseño de impresión 3D prioriza la viabilidad de la impresión, el rendimiento estructural y la eficiencia del posprocesamiento.
1.1 Cambio de lógica de diseño orientado a procesos
El diseño tradicional de herrajes y moldes permite paredes residuales ultrafinas, orificios ciegos profundos y estructuras socavadas complejas, que se pueden realizar mediante corte y esmerilado. Por el contrario, la impresión 3D se basa en el apilamiento de materiales capa por capa, por lo que las paredes delgadas irrazonables, los voladizos afilados y las mallas abiertas provocarán directamente el colapso, la deformación y la separación de las capas de la impresión. El diseño de impresión 3D cualificado debe equilibrar la funcionalidad industrial y las características del proceso de impresión para garantizar que cada estructura sea imprimible y estable.
1.2 Requisitos de las normas industriales para muestreo rápido
A diferencia del diseño de impresión 3D de consumo, el diseño de muestras de moldes y hardware requiere una estricta tolerancia dimensional, precisión de ensamblaje y resistencia mecánica. El diseño debe simular los efectos reales del moldeo por inyección para muestras de moldes de plástico y cumplir con los estándares de carga y resistencia al desgaste para prototipos funcionales de hardware. Sólo un diseño optimizado para el proceso puede garantizar que las muestras impresas admitan la verificación estructural formal, las pruebas de ensamblaje y la simulación del flujo del molde.
2. Reglas básicas de diseño: base para un diseño de impresión 3D cualificado
Todos los proyectos de muestreo rápido industrial siguen principios de diseño básicos unificados. Dominar estos estándares es el primer paso para responder cómo imprimir diseños en 3D de manera eficiente y evitar fallas básicas de impresión.
2.1 Configuración del espesor mínimo de pared estandarizado
El espesor de la pared determina la estabilidad estructural y la tasa de éxito de la impresión de muestras de moldes y hardware, y los diferentes procesos de impresión tienen umbrales de seguridad fijos. Para plantillas de hardware y soportes estructurales impresos con FDM, el espesor mínimo de la pared debe controlarse por encima de 1,2 mm para evitar que las capas se agrieten y se deformen. Para muestras de cavidades de moldes de plástico de alta precisión SLA, el espesor de pared seguro es de 0,8 mm o más para restaurar texturas superficiales finas. Para inserciones de moldes impresas en 3D de metal y piezas de hardware de alta resistencia, el espesor de la pared debe exceder 1,0 mm para garantizar una estructura interna densa y una distribución uniforme de la tensión. Se deben evitar las transiciones repentinas de espesor para evitar el enfriamiento diferencial y la deformación residual.
2.2 Regla de autosoporte con voladizo de 45 grados
Las estructuras sobresalientes excesivas requieren una gran cantidad de soportes auxiliares, lo que aumenta los costos de material, prolonga el tiempo de impresión y deja marcas de soporte en las superficies clave del ensamblaje. El estándar principal de diseño de impresión 3D es la regla de autosoporte de 45 grados. Las estructuras con un ángulo de inclinación superior a 45 grados pueden realizar un apilamiento autoportante sin estructuras auxiliares. Para voladizos inferiores a 45 grados, los diseñadores deben optimizar los ángulos estructurales, agregar chaflanes o ajustar los diseños de modelado para minimizar los soportes redundantes, especialmente para superficies de textura de moldes de precisión y planos de coincidencia de hardware.
2.3 Estructura del modelo cerrado y estanco
Un modelo 3D imprimible debe ser una estructura múltiple completamente hermética, sin bordes abiertos, pequeños espacios o superficies superpuestas. Los modelos no cerrados no pueden reconocerse normalmente mediante el software de corte, lo que provoca interrupciones en la impresión y defectos estructurales. En el diseño de moldes y herrajes, a menudo aparecen pequeños errores de malla en orificios roscados, transiciones de chaflanes y juntas de paredes delgadas. Los diseñadores deben realizar una estricta inspección y reparación de la malla para garantizar la integridad de la estructura general del modelo antes de imprimir.
3. Optimización basada en escenarios: diseño de impresión 3D para muestreo de moldes y hardware
Las muestras de moldes de plástico y las piezas funcionales de hardware tienen escenarios de uso y requisitos de rendimiento completamente diferentes. La optimización del diseño dirigido es la habilidad avanzada clave sobre cómo imprimir diseños en 3D para un muestreo rápido industrial.
3.1 Optimización del diseño de muestras de moldes de plástico
El objetivo principal de la impresión de muestras de moldes es verificar la estructura de la cavidad, el rendimiento del desmolde y la racionalidad del flujo del molde. En el diseño, agregue ángulos de salida estándar a las paredes verticales del molde para simular efectos reales de desmolde por inyección y evitar estructuras socavadas que afecten los resultados de las pruebas del molde. Para canales de enfriamiento conformes, optimice las estructuras de tuberías huecas para garantizar un apilamiento fluido y canales internos sin obstrucciones, proporcionando datos precisos para el procesamiento formal posterior del molde. Mientras tanto, simplifique las estructuras decorativas no clave y concéntrese en conservar las características funcionales para mejorar la eficiencia de la impresión y reducir los costos de muestreo.
3.2 Optimización del diseño del prototipo funcional de hardware
Las muestras de hardware se centran en la precisión del ensamblaje y el rendimiento mecánico. En la etapa de diseño, reemplace las estructuras afiladas en ángulo recto con transiciones redondeadas para reducir la concentración de tensiones y evitar la fractura estructural durante las pruebas de resistencia. Fortalezca el espesor de la pared de las piezas de conexión que soportan carga y optimice la tolerancia de la posición del orificio. Dado que los agujeros impresos en 3D se encogerán ligeramente durante el enfriamiento, los diseñadores deben sobredimensionar el diámetro del agujero entre 0,1 y 0,2 mm con antelación para garantizar un montaje y una combinación precisos. Para piezas de hardware móviles, reduzca adecuadamente la densidad de relleno interno bajo la premisa de garantizar resistencia para reducir el peso y el tiempo de impresión.
4. Calibración posterior al diseño y coincidencia de parámetros de impresión
Un diseño excelente debe coincidir con parámetros de impresión razonables para ejercer el máximo efecto. Los procesos de calibración estandarizados evitan el desperdicio de diseño y garantizan la consistencia de las muestras.
4.1 Optimización de la orientación del modelo
La orientación de la impresión afecta directamente la calidad de la superficie y la resistencia estructural. Para muestras de cavidades de molde con altos requisitos de superficie, coloque la textura clave boca arriba para evitar marcas de líneas de capa en la placa de construcción. Para piezas de hardware que soportan carga, disponga la dirección de apilamiento de manera consistente con la dirección de la tensión para mejorar la resistencia general a la tracción y la flexión. Una orientación razonable puede reducir en gran medida la carga de trabajo posterior al pulido y mejorar la tasa de calificación de la muestra.
4.2 Ajuste del diseño de adaptación del material
Los diferentes materiales de impresión tienen diferentes tasas de contracción y características de dureza, lo que requiere un ajuste de diseño específico. Los materiales de resina de alta temperatura tienen baja contracción y son adecuados para muestras de moldes finos; los materiales de nailon tienen buena tenacidad y necesitan una optimización estructural adecuada para las piezas de hardware portátiles; Los polvos metálicos tienen una alta densidad, por lo que las estructuras de paredes delgadas necesitan un mayor refuerzo. Los diseñadores deben ajustar los detalles estructurales de acuerdo con las características del material para evitar deformaciones y defectos de rendimiento.
4.3 Confirmación secundaria de corte y tolerancia
Una vez finalizado el diseño, importe el modelo al software de corte para una inspección preliminar, verifique áreas no imprimibles y diseños de soporte irrazonables, y ajuste las estructuras locales. Para muestras industriales de alta precisión, confirme nuevamente los datos de tolerancia dimensional para garantizar que el prototipo impreso cumpla plenamente con los estándares de prueba y ensamblaje de fábrica.
5. Errores comunes que se deben evitar en el diseño de impresiones 3D
La mayoría de los fallos en el muestreo en talleres de moldes y herrajes se deben a errores de diseño universal. Evitar estos problemas puede mejorar eficazmente la eficiencia de la impresión y reducir los costos de iteración repetida.
5.1 Uso directo de modelos de mecanizado tradicionales
Los modelos diseñados para el mecanizado CNC suelen contener paredes ultrafinas, espacios sin cerrar y estructuras socavadas irrazonables, que no se pueden utilizar directamente para la impresión 3D. El uso ciego provocará colapsos, deformaciones y muestras no calificadas, lo que retrasará el progreso del proyecto.
5.2 Complejidad excesiva de estructuras redundantes
Las estructuras anidadas demasiado complejas y los pequeños detalles innecesarios aumentan la dificultad de impresión y los riesgos de fallas. Para un muestreo rápido que solo verifica las funciones principales, la simplificación adecuada de las estructuras no clave puede equilibrar la calidad de la muestra y el costo de producción.
5.3 Ignorar la viabilidad del posprocesamiento
El diseño debe reservar espacio operativo para el posprocesamiento, como la retirada, el pulido y el montaje del soporte. Los espacios internos demasiado estrechos y las estructuras complejas completamente cerradas provocarán un posprocesamiento difícil, lo que afectará la calidad de entrega final de las muestras industriales.
6. Conclusión
En conclusión, la solución principal sobre cómo imprimir diseños en 3D para hardware y muestreo rápido de moldes de plástico es establecer estándares de diseño orientados a la fabricación aditiva. El diseño de impresión 3D industrial cualificado debe cumplir con reglas estandarizadas de espesor de pared y voladizo, adoptar una optimización estructural basada en escenarios y una adaptación completa del material y la calibración de la orientación. El diseño científico no solo reduce eficazmente las tasas de fallas de impresión y los costos de iteración, sino que también garantiza que cada prototipo pueda simular con precisión el rendimiento de la producción en masa. Para las empresas modernas de procesamiento de moldes y hardware, las capacidades competentes de diseño de impresión 3D son esenciales para mejorar la eficiencia del muestreo rápido, acortar los ciclos de I+D de productos y mejorar la competitividad del mercado.


Samuel Song Su representante de servicio
samuel@chnzhongzhu.comWhatsApp:+86 18688963321
Especializada en procesamiento de fundición a presión de aleaciones de zinc , aluminio y magnesio , fresado CNC , torneado CNC, impresión 3D, moldeo por inyección y procesamiento de chapa. Servicios de fabricación .
Cómo imprimir en 3D para principiantes | Guía paso a paso para el muestreo de moldes y hardware
Cómo modelar en 3D para impresión 3D | Guía completa para muestreo de moldes y hardware
Artículo relacionado
Las piezas de máquinas son materiales de elaboración esenciales en Fortnite: Save the World. Se utilizan para fabricar armas y trampas, por lo que quedarse sin ellos puede ralentizar el progreso de la misión.
¿Cómo recolectar piezas de máquinas para salvar el mundo?
En el mecanizado de hardware y la fabricación de moldes de plástico, las máquinas utilizan componentes giratorios, cortantes, prensadores y móviles para dar forma a los materiales. Estas piezas pueden crear riesgos graves si los trabajadores entran en contacto con ellas durante la operación.
¿Cuál de las siguientes piezas de la máquina siempre requiere protecciones?
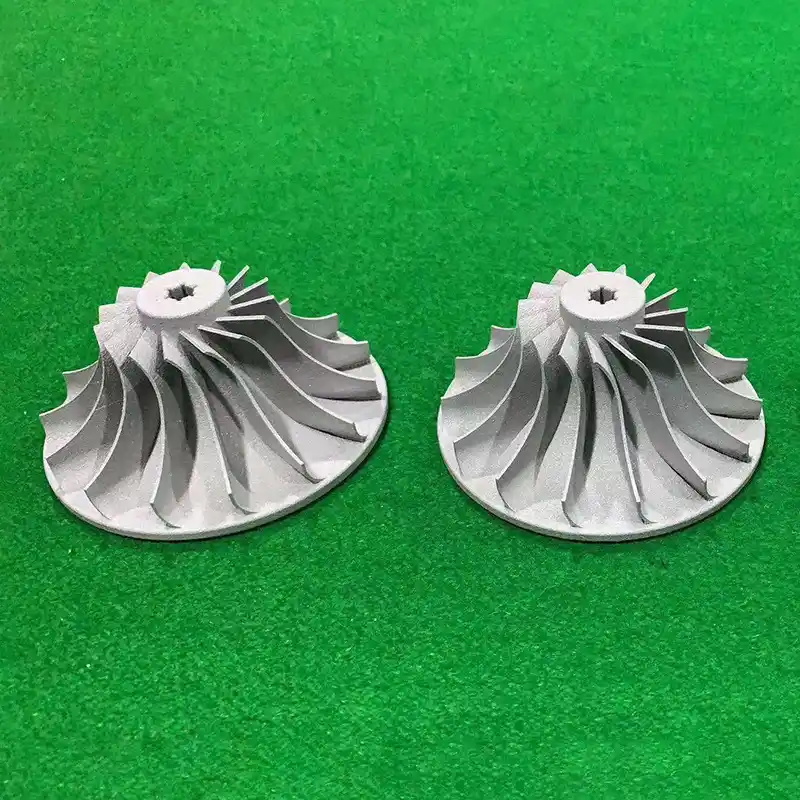
Una muestra impresa en 3D puede parecer un componente terminado, pero su material puede ser muy diferente del material utilizado en la producción. La elección depende de lo que la muestra necesita demostrar: apariencia, ajuste, ensamblaje o desempeño.
¿De qué están hechas las impresiones 3D?
