Как проектировать 3D-печать: полное руководство по быстрому отбору образцов оборудования и пластиковых форм
Aвтор: SZTC
2026-09-21
В современной аппаратной обработке и производстве пластиковых форм дизайн 3D-печати стал основным навыком быстрого прототипирования. В отличие от традиционной обработки на станках с ЧПУ и проектирования литья под давлением, дизайн 3D-печати следует логике аддитивного производства, уделяя особое внимание возможности укладки слоев, структурной стабильности и адаптируемости процесса. Большинство заводских инженеров сталкиваются с повторяющимися сбоями при печати, размерными ошибками и слабой прочностью прототипа просто потому, что они применяют традиционные стандарты проектирования механической обработки к проектам 3D-печати. Что касается вставок пресс-форм, нестандартных приспособлений для оборудования и образцов для функциональных испытаний, каждый дизайнер должен овладеть одним основным навыком: как создавать на 3D-принтере дизайн , соответствующий промышленным стандартам быстрого отбора проб. В этой статье представлено полное руководство по отраслевому проектированию, которое поможет предприятиям добиться высокоточной, недорогой и высокопроизводительной 3D-печати образцов.
1. Поймите основные различия: дизайн 3D-печати и традиционный промышленный дизайн.
Чтобы по-настоящему овладеть дизайном 3D-печати для производства пресс-форм и оборудования, дизайнеры должны отказаться от субтрактивного производственного мышления и перестроить логику проектирования для аддитивных процессов. Традиционный дизайн ориентирован на удобство обработки, а дизайн 3D-печати отдает приоритет осуществимости печати, структурным характеристикам и эффективности постобработки.
1.1 Изменение логики процессно-ориентированного проектирования
Традиционная конструкция оборудования и пресс-форм позволяет создавать сверхтонкие остаточные стенки, глубокие глухие отверстия и сложные конструкции с подрезами, которые можно реализовать путем резки и шлифования. Напротив, 3D-печать основана на послойном укладке материала, поэтому неоправданно тонкие стены, острые выступы и незамкнутые сетки напрямую приведут к разрушению печати, деформации и разделению слоев. Квалифицированный дизайн 3D-печати должен сочетать промышленную функциональность и характеристики процесса печати, чтобы обеспечить возможность печати и стабильность каждой конструкции.
1.2 Требования промышленных стандартов для быстрого отбора проб
В отличие от дизайна 3D-печати потребительского уровня, проектирование образцов пресс-форм и оборудования требует строгих допусков по размерам, точности сборки и механической прочности. Проект должен имитировать реальные эффекты литья под давлением образцов пластиковых форм и соответствовать стандартам несущей способности и износостойкости для функциональных прототипов оборудования. Только оптимизированный процесс проектирования может гарантировать, что напечатанные образцы будут поддерживать формальную структурную проверку, испытания сборки и моделирование текучести пресс-формы.
2. Основные правила проектирования: основа квалифицированного дизайна 3D-печати
Все промышленные проекты быстрого отбора проб следуют единым основным принципам проектирования. Освоение этих стандартов — первый шаг к ответу на вопрос , как эффективно проектировать 3D-печать и избегать основных ошибок при печати.
2.1 Стандартизированная настройка минимальной толщины стенки
Толщина стенок определяет структурную стабильность и вероятность успеха печати образцов пресс-форм и оборудования, а различные процессы печати имеют фиксированные безопасные пороги. Для крепежных приспособлений и конструкционных кронштейнов, напечатанных методом FDM, минимальная толщина стенки должна составлять более 1,2 мм, чтобы предотвратить растрескивание и деформацию слоя. Для образцов полостей высокоточных пластиковых форм SLA безопасная толщина стенок составляет 0,8 мм или выше для восстановления мелкой текстуры поверхности. Для металлических вставок пресс-форм и высокопрочных деталей оборудования, напечатанных на 3D-принтере, толщина стенок должна превышать 1,0 мм, чтобы обеспечить плотную внутреннюю структуру и равномерное распределение напряжений. Следует избегать резких изменений толщины, чтобы предотвратить дифференциальное охлаждение и остаточное коробление.
2.2 Правило самоопорного свеса на 45 градусов
Чрезмерно нависающие конструкции требуют большого количества вспомогательных опор, что увеличивает затраты материала, продлевает время печати и оставляет следы опоры на ключевых монтажных поверхностях. Основным стандартом дизайна 3D-печати является правило самоподдержки в 45 градусов. Конструкции с углом наклона более 45 градусов позволяют осуществлять самонесущую штабелировку без вспомогательных конструкций. Для свесов менее 45 градусов проектировщикам необходимо оптимизировать структурные углы, добавлять фаски или корректировать компоновку моделирования, чтобы минимизировать избыточные опоры, особенно для поверхностей с прецизионными текстурами пресс-форм и плоскостей соответствия оборудования.
2.3 Закрытая водонепроницаемая конструкция модели
3D-модель для печати должна представлять собой полностью водонепроницаемую многообразную конструкцию без открытых краев, крошечных зазоров или перекрывающихся поверхностей. Незакрытые модели не могут быть нормально распознаны программным обеспечением для нарезки, что приводит к прерыванию печати и структурным дефектам. При проектировании пресс-форм и оборудования мелкие ошибки сетки часто возникают в резьбовых отверстиях, переходах фасок и тонкостенных соединениях. Дизайнеры должны проводить строгую проверку и ремонт сетки, чтобы обеспечить целостность общей структуры модели перед печатью.
3. Оптимизация на основе сценариев: дизайн 3D-печати для отбора образцов пресс-форм и оборудования.
Образцы пластиковых форм и функциональные части оборудования имеют совершенно разные сценарии использования и требования к производительности. Целенаправленная оптимизация дизайна — это ключевой навык в области 3D-печати дизайна для быстрого промышленного отбора проб.
3.1 Оптимизация конструкции образца пластиковой формы
Основная цель печати образцов пресс-формы — проверить структуру полости, эффективность распаковки и рациональность течения пресс-формы. При проектировании добавьте стандартные углы уклона к вертикальным стенкам пресс-формы, чтобы имитировать реальные эффекты расформовки под давлением и избежать образования подрезов, которые могут повлиять на результаты испытаний пресс-формы. Для конформных каналов охлаждения оптимизируйте полые конструкции трубопроводов, чтобы обеспечить плавную укладку и беспрепятственные внутренние каналы, предоставляя точные данные для последующей формальной обработки пресс-формы. В то же время упростите неключевые декоративные конструкции и сосредоточьтесь на сохранении функциональных особенностей, чтобы повысить эффективность печати и сократить затраты на выборку.
3.2 Оптимизация конструкции функционального прототипа аппаратного обеспечения
Образцы аппаратного обеспечения ориентированы на точность сборки и механические характеристики. На этапе проектирования замените острые прямоугольные конструкции закругленными переходами, чтобы снизить концентрацию напряжений и предотвратить разрушение конструкции при испытаниях на прочность. Увеличьте толщину стенок несущих соединительных деталей и оптимизируйте допуски положения отверстий. Поскольку отверстия, напечатанные на 3D-принтере, немного сжимаются во время охлаждения, дизайнерам необходимо заранее увеличить диаметр отверстий на 0,1–0,2 мм, чтобы обеспечить точную сборку и соответствие. Для подвижных частей оборудования необходимо соответствующим образом уменьшить плотность внутреннего заполнения, принимая во внимание обеспечение прочности, чтобы уменьшить вес и время печати.
4. Калибровка после проектирования и согласование параметров печати.
Чтобы добиться максимального эффекта, отличный дизайн должен соответствовать разумным параметрам печати. Стандартизированные процессы калибровки позволяют избежать потерь при проектировании и обеспечивают согласованность проб.
4.1 Оптимизация ориентации модели
Ориентация печати напрямую влияет на качество поверхности и прочность конструкции. Для образцов полости пресс-формы с высокими требованиями к поверхности поместите ключевую текстуру лицевой стороной вверх, чтобы избежать появления следов линий слоев на рабочей пластине. Для несущих деталей оборудования направление штабелирования должно соответствовать направлению напряжения, чтобы улучшить общее сопротивление растяжению и изгибу. Разумная ориентация может значительно снизить нагрузку после полировки и улучшить качество образцов.
4.2 Адаптация материала. Корректировка проекта.
Различные печатные материалы имеют разную степень усадки и характеристики твердости, что требует целенаправленной корректировки конструкции. Материалы из высокотемпературных смол имеют низкую усадку и подходят для изготовления тонких образцов форм; нейлоновые материалы обладают хорошей прочностью и требуют надлежащей структурной оптимизации для изнашиваемых деталей оборудования; Металлические порошки имеют высокую плотность, поэтому тонкостенные конструкции нуждаются в усиленном армировании. Проектировщики должны корректировать детали конструкции в соответствии с характеристиками материала, чтобы избежать деформации и дефектов производительности.
4.3 Нарезка и вторичное подтверждение допуска
После завершения проектирования импортируйте модель в программное обеспечение для нарезки для предварительного просмотра, проверьте наличие непечатаемых областей и необоснованных макетов опор, а также настройте локальные структуры. Для высокоточных промышленных образцов еще раз подтвердите данные допусков на размеры, чтобы убедиться, что напечатанный прототип полностью соответствует стандартам заводской сборки и испытаний.
5. Распространенные ошибки в дизайне 3D-печати, которых следует избегать
Большинство неудачных попыток отбора проб в мастерских по изготовлению пресс-форм и скобяных изделий происходят из-за универсальных ошибок проектирования. Предотвращение этих проблем может эффективно повысить эффективность печати и снизить затраты на повторные итерации.
5.1 Непосредственное использование традиционных моделей обработки
Модели, предназначенные для обработки на станках с ЧПУ, обычно содержат сверхтонкие стенки, незакрытые зазоры и необоснованные структуры подрезов, которые нельзя напрямую использовать для 3D-печати. Слепое использование приведет к разрушению, деформации и неквалифицированным образцам, что задержит ход проекта.
5.2 Чрезмерная сложность избыточных структур
Чрезмерно сложные вложенные структуры и мелкие ненужные детали усложняют печать и повышают риск сбоя. Для быстрой выборки, которая проверяет только основные функции, правильное упрощение неключевых структур может сбалансировать качество выборки и стоимость производства.
5.3 Игнорирование возможности постобработки
При проектировании должно быть зарезервировано рабочее пространство для последующей обработки, такой как удаление опоры, полировка и сборка. Слишком узкие внутренние пространства и полностью закрытые сложные конструкции приведут к затруднению постобработки, что повлияет на конечное качество поставки промышленных образцов.
6. Заключение
В заключение, основным решением проблемы 3D-печати для быстрого отбора проб оборудования и пластиковых форм является установление стандартов проектирования, ориентированных на аддитивное производство. Квалифицированный дизайн промышленной 3D-печати должен соответствовать стандартным правилам толщины стенок и свесов, применять структурную оптимизацию на основе сценариев, а также полную адаптацию материала и калибровку ориентации. Научный дизайн не только эффективно снижает количество отказов при печати и затраты на итерации, но также гарантирует, что каждый прототип может точно имитировать производительность массового производства. Для современных предприятий по обработке пресс-форм и метизов профессиональные возможности проектирования 3D-печати необходимы для повышения эффективности быстрого отбора проб, сокращения циклов исследований и разработок продукции и повышения конкурентоспособности на рынке.


Сэмюэл Сонг Ваш представитель сервисной службы
samuel@chnzhongzhu.com WhatsApp:+86 18688963321
Специализируется на литье под давлением цинк - алюминиево-магниевых сплавов , фрезеровании с ЧПУ , токарной обработке с ЧПУ, 3D-печати, литье под давлением и обработке листового металла. Производственные услуги .
Как печатать на 3D-принтере для начинающих | Пошаговое руководство по отбору проб пресс-форм и оборудования
Как создать 3D-модель для 3D-печати | Полное руководство по отбору проб пресс-форм и оборудования
Связанная статья
Детали машин — это необходимые материалы для крафта в Fortnite: Save the World. Они используются для изготовления оружия и ловушек, поэтому их нехватка может замедлить ход миссии.
как собирать детали машин в save the world?
При механической обработке и производстве пластиковых форм машины используют вращающиеся, режущие, прессующие и перемещающиеся компоненты для придания материалам формы. Эти детали могут представлять серьезную опасность, если рабочие вступают с ними в контакт во время работы.
какие из следующих частей машины всегда требуют защиты?
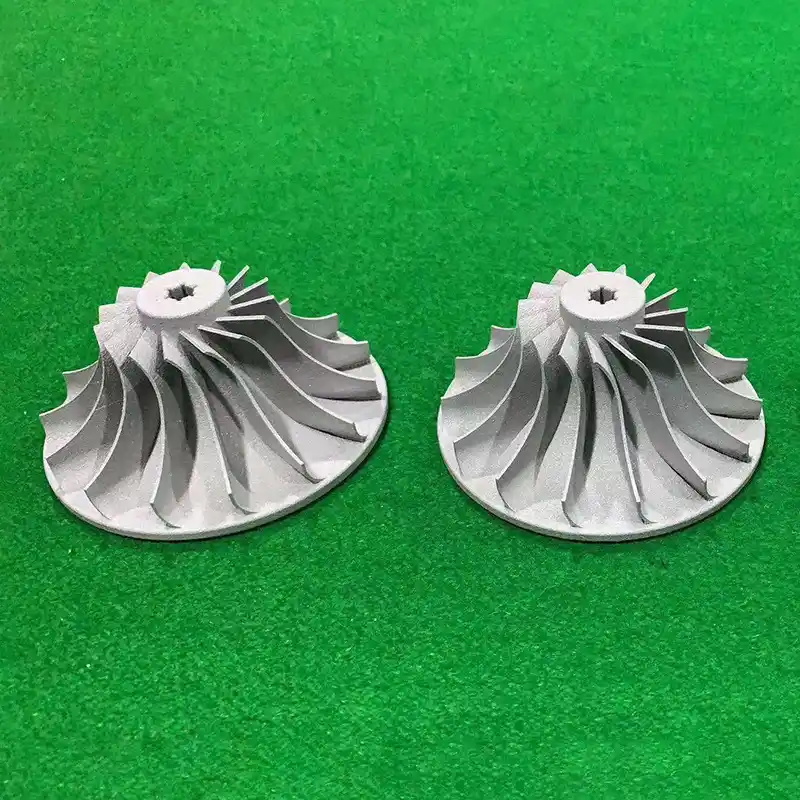
Образец, напечатанный на 3D-принтере, может выглядеть как готовая деталь, но его материал может сильно отличаться от материала, используемого в производстве. Выбор зависит от того, что необходимо доказать образцу: внешний вид, пригодность, сборку или работоспособность.
из чего сделаны 3D-принты?
