
¿Qué es la fundición a presión?
Autor: SZTC
2025-03-08
fundición a presiónEs un proceso de fabricación que se ha utilizado ampliamente en diversas industrias durante décadas. Implica la creación de piezas metálicas inyectando metal fundido a alta presión en la cavidad de un molde. Este método altamente eficiente y preciso permite la producción de componentes complejos y de alta calidad con tolerancias ajustadas y excelentes acabados superficiales. En esta publicación de blog, exploraremos los entresijos defundición a presión, incluidos sus principios de funcionamiento, pasos del proceso, aplicaciones, ventajas y más.
Comprender los conceptos básicos defundición a presión
Definición
fundición a presiónSe puede definir como un proceso de fundición de metal en el que el metal fundido se introduce en un molde, conocido como matriz. El troquel suele estar formado por dos mitades que se pueden abrir y cerrar. Una vez que el metal fundido se inyecta en el troquel cerrado, se enfría y solidifica, tomando la forma de la cavidad del troquel. Después de la solidificación, se abre el troquel y se expulsa la pieza recién formada o fundición.
Principios de trabajo
El principio básico de la fundición a presión radica en el uso de alta presión para inyectar el metal fundido. La presión asegura que el metal llene cada rincón de la cavidad del troquel, incluso en áreas con detalles intrincados. Esta inyección a alta presión también ayuda a lograr una rápida solidificación del metal, lo que contribuye a la producción de piezas con microestructuras de grano fino. Las microestructuras de grano fino, a su vez, dan como resultado mejores propiedades mecánicas, como mayor resistencia y dureza.
El proceso comienza con la preparación del troquel. Las matrices suelen estar hechas de aceros para herramientas de alta resistencia para soportar la exposición repetida a altas temperaturas y presiones. El troquel se diseña de acuerdo con la forma y dimensiones específicas de la pieza a fundir. Una vez que la matriz está lista, el metal fundido, que suele ser una aleación como aluminio, zinc o magnesio, se calienta hasta su punto de fusión.
Luego, el metal fundido se transfiere a una cámara de inyección. En la fundición a presión en cámara caliente, la cámara de inyección se llena constantemente con metal fundido y se utiliza un pistón para forzar el metal hacia la cavidad de la matriz. En la fundición a presión en cámara fría, el metal fundido se introduce en la cámara de inyección justo antes de cada disparo. La presión de inyección puede oscilar entre unos pocos cientos y varios miles de libras por pulgada cuadrada (psi), según la complejidad de la pieza y el tipo de metal que se va a fundir.
El proceso de fundición a presión paso a paso
Preparación del troquel
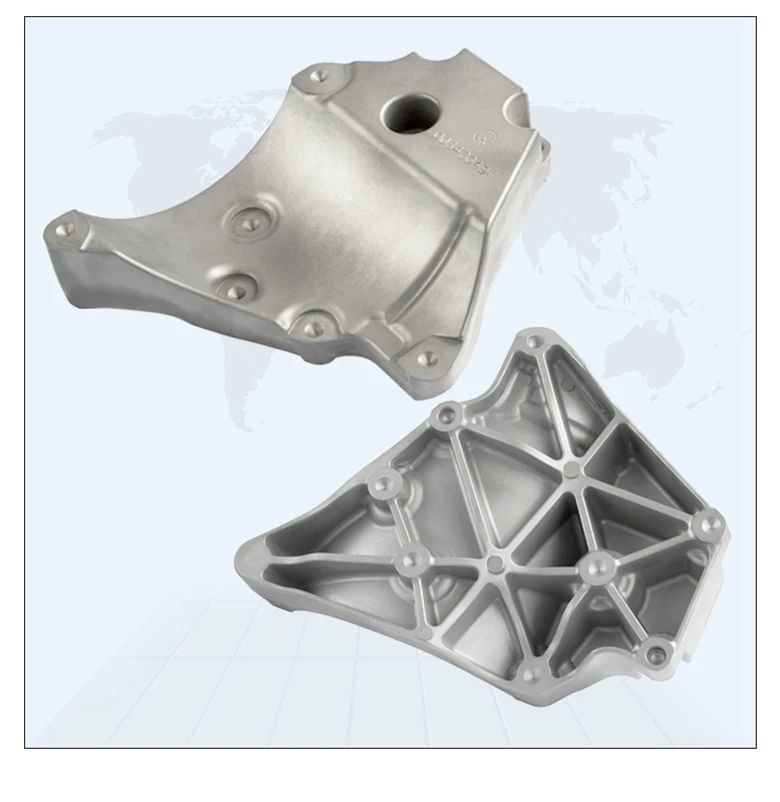
Como se mencionó anteriormente, la matriz es un componente crucial del proceso de fundición a presión. Debe diseñarse con gran precisión para garantizar que la pieza final cumpla con todas las especificaciones requeridas. Los diseñadores utilizan software de diseño asistido por computadora (CAD) para crear un modelo 3D del troquel. Este modelo tiene en cuenta factores como la geometría de la pieza, los ángulos de salida (ángulos agregados a las paredes de la cavidad del troquel para facilitar la expulsión de la pieza) y los sistemas de compuertas (los canales a través de los cuales el metal fundido ingresa a la cavidad del troquel).
Una vez que se completa el diseño, la matriz se fabrica utilizando técnicas de mecanizado avanzadas. Las dos mitades del troquel, la mitad estacionaria (también conocida como troquel de cubierta) y la mitad móvil (el troquel expulsor), están mecanizadas con tolerancias exactas. El troquel también puede incluir características adicionales, como canales de enfriamiento para ayudar a controlar la velocidad de enfriamiento del metal fundido y respiraderos para permitir el escape de aire y gases de la cavidad del troquel.
Fusión de metales
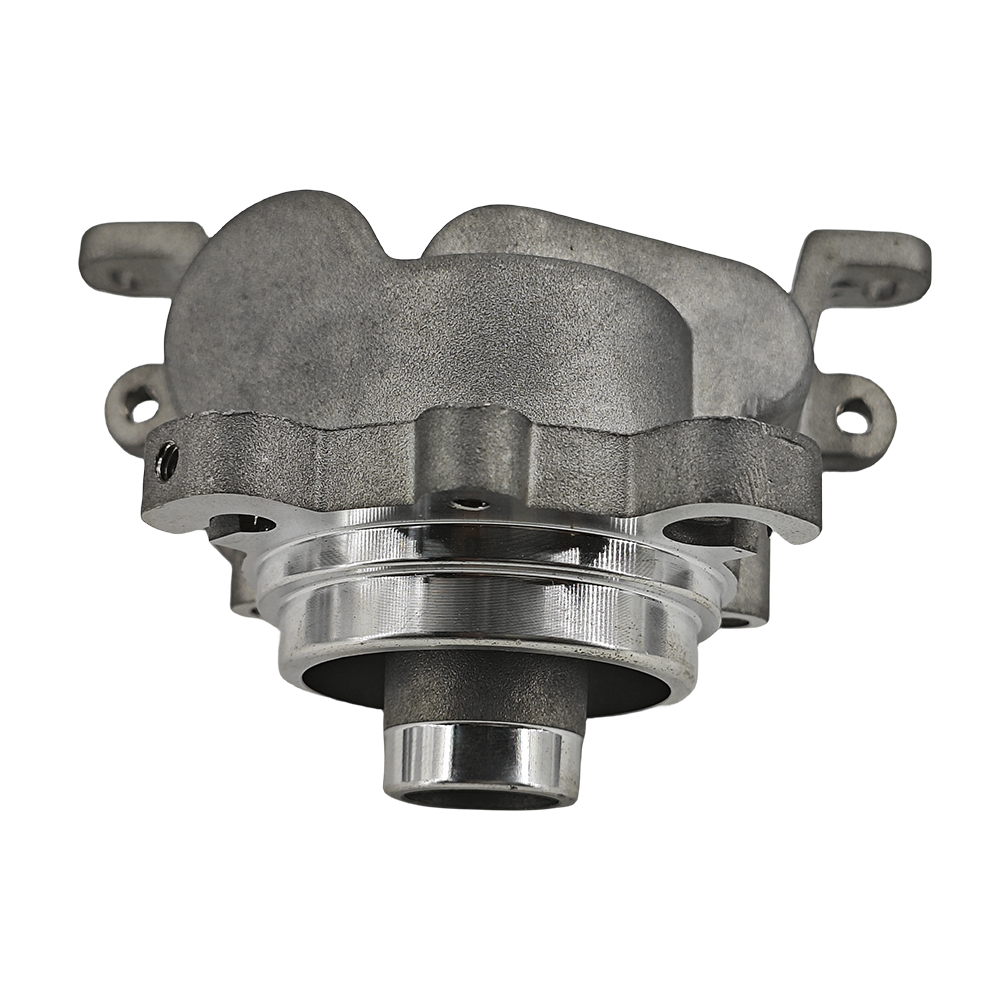
La elección del metal para la fundición a presión depende de los requisitos de la pieza final. Las aleaciones de aluminio son muy populares en la fundición a presión debido a su alta relación resistencia-peso, buena resistencia a la corrosión y excelente moldeabilidad. Las aleaciones de zinc también se utilizan ampliamente, especialmente para piezas que requieren una alta precisión dimensional y un acabado superficial liso. Las aleaciones de magnesio, conocidas por su baja densidad y buenas propiedades mecánicas, se utilizan en aplicaciones donde la reducción de peso es fundamental, como en las industrias automotriz y aeroespacial.
El metal seleccionado se funde en un horno. Para el aluminio, la temperatura de fusión suele oscilar entre 600 y 700 °C (1112 y 1292 °F), mientras que para el zinc es de alrededor de 400 a 450 °C (752 y 842 °F). El metal fundido se controla cuidadosamente para garantizar que tenga la temperatura y la composición química adecuadas antes de transferirlo a la cámara de inyección.

Inyección
En la etapa de inyección, el metal fundido es forzado a entrar en la cavidad del troquel. En la fundición a presión en cámara caliente, el sistema de inyección consta de un cuello de cisne y un pistón. El cuello de cisne se sumerge en el baño de metal fundido y cuando el pistón avanza, empuja el metal fundido a través del cuello de cisne hacia la cavidad de la matriz. La fundición a presión en cámara fría, por otro lado, utiliza una cámara de inyección separada. Se utiliza una cuchara para verter el metal fundido en la cámara de inyección y luego un émbolo hidráulico o mecánico fuerza el metal hacia el troquel a alta presión.
La velocidad y la presión de inyección se controlan cuidadosamente para garantizar que el metal fundido llene la cavidad del troquel de manera uniforme y sin turbulencias. La turbulencia puede causar defectos como atrapamiento de aire y porosidad en la pieza final.

Enfriamiento y solidificación
Una vez que la cavidad del troquel se llena con metal fundido, comienza el proceso de enfriamiento. La velocidad de enfriamiento es un factor importante ya que afecta la microestructura y las propiedades mecánicas de la pieza fundida. La matriz puede tener canales de refrigeración internos a través de los cuales circula un refrigerante, normalmente agua o un refrigerante a base de aceite. El refrigerante absorbe calor del troquel, que a su vez enfría el metal fundido dentro de la cavidad.
A medida que el metal se enfría, se solidifica y adopta la forma de la cavidad del troquel. El tiempo necesario para la solidificación depende del espesor de la pieza, el tipo de metal y la velocidad de enfriamiento. Las secciones más gruesas de la pieza tardarán más en solidificarse que las secciones más delgadas.
Eyección
Una vez que el metal se ha solidificado por completo, se abre la matriz. La mitad móvil de la matriz, que contiene los pasadores expulsores, se aleja de la mitad estacionaria. Luego, los pasadores eyectores empujan la pieza fundida fuera de la cavidad del troquel. En algunos casos, es posible que la pieza fundida todavía esté caliente cuando se expulsa y es posible que sea necesario enfriarla más en un área separada.
La pieza fundida expulsada puede tener algún exceso de material, como compuertas y canales (los canales a través de los cuales el metal fundido entró y salió de la cavidad del troquel). Estos se eliminan en las posteriores operaciones de acabado.

Aplicaciones de la fundición a presión
Industria automotriz
La industria del automóvil es uno de los mayores consumidores de piezas de fundición a presión. Los componentes de aluminio y magnesio fundidos a presión se utilizan ampliamente en motores, transmisiones y piezas de chasis. Por ejemplo, los bloques de motor, las culatas de cilindros y las carcasas de transmisión a menudo se fabrican mediante fundición a presión. Estas piezas deben ser livianas para mejorar la eficiencia del combustible y al mismo tiempo mantener una alta resistencia para soportar las tensiones del funcionamiento del motor. Las piezas fundidas también contribuyen a la seguridad general del vehículo al proporcionar integridad estructural.
Industria Electrónica
En la industria electrónica, la fundición a presión se utiliza para producir carcasas para dispositivos electrónicos. Las carcasas de fundición a presión de aleación de zinc son populares debido a su excelente estabilidad dimensional, que es importante para proteger componentes electrónicos delicados. Estos recintos se pueden fabricar con paredes muy delgadas, lo que ayuda a reducir el peso del dispositivo. Las piezas fundidas a presión también se utilizan en la producción de disipadores de calor, que son esenciales para disipar el calor generado por componentes electrónicos como los microprocesadores.
Industria aeroespacial
Las aplicaciones aeroespaciales exigen componentes que sean ligeros y extremadamente resistentes. Las aleaciones de magnesio y aluminio fundidas a presión cumplen estos requisitos. Piezas como los componentes del motor, los componentes del ala y las piezas del tren de aterrizaje a menudo se fabrican mediante fundición a presión. La naturaleza de alta precisión de la fundición a presión permite la producción de piezas con geometrías complejas que son cruciales para optimizar el rendimiento aerodinámico de las aeronaves.
Bienes de consumo
Las piezas fundidas a presión también se encuentran en una amplia gama de bienes de consumo. Por ejemplo, en electrodomésticos como lavadoras y refrigeradores, se utilizan componentes fundidos a presión en los motores y conexiones mecánicas. En los juguetes, las piezas de metal fundido a presión pueden añadir durabilidad y una sensación de alta calidad. Los muebles también pueden contener componentes de metal fundido a presión con fines decorativos y funcionales, como en las patas de algunos muebles de alta gama.
Ventajas de la fundición a presión
Producción de alto volumen
La fundición a presión es muy adecuada para producciones de gran volumen. Una vez que se configura la matriz, el proceso se puede automatizar, lo que permite la producción rápida de una gran cantidad de piezas idénticas. El tiempo del ciclo de fundición a presión, desde la inyección hasta la expulsión, puede ser muy corto, oscilando a menudo entre unos pocos segundos y uno o dos minutos, dependiendo de la complejidad de la pieza. Esta capacidad de producción de alta velocidad hace que la fundición a presión sea una opción rentable para piezas producidas en masa.
Precisión y complejidad
La capacidad de producir piezas con alta precisión y geometrías complejas es una de las principales ventajas de la fundición a presión. La inyección de metal fundido a alta presión garantiza que incluso los detalles más intrincados de la cavidad del troquel se reproduzcan en la fundición final. Las piezas se pueden fabricar con tolerancias muy estrictas, a menudo dentro de ±0,05 mm o incluso menos en algunos casos. Esta precisión reduce la necesidad de un mecanizado extenso después de la fundición, lo que ahorra tiempo y costos.
Buen acabado superficial
Las piezas fundidas a presión suelen tener un acabado superficial muy bueno. La superficie lisa de la cavidad del troquel se transfiere a la pieza fundida, lo que da como resultado una pieza que puede no requerir mucho tratamiento superficial adicional. Esto es beneficioso no solo por razones estéticas sino también para aplicaciones donde es necesaria una superficie lisa para un funcionamiento adecuado, como en piezas que requieren un ajuste perfecto o en componentes que deben moverse suavemente contra otras piezas.
Propiedades mecánicas
El rápido enfriamiento y solidificación en la fundición a presión dan como resultado piezas con microestructuras de grano fino. Esto proporciona a las piezas fundidas a presión excelentes propiedades mecánicas, que incluyen alta resistencia, dureza y buena resistencia a la fatiga. Estas propiedades hacen que las piezas fundidas a presión sean adecuadas para su uso en aplicaciones exigentes donde la confiabilidad y la durabilidad son cruciales.
Desafíos y limitaciones de la fundición a presión
Altos costos iniciales de herramientas
El coste de diseño y fabricación de la matriz es relativamente alto. Las matrices deben estar fabricadas con aceros para herramientas de alta calidad y requieren un mecanizado preciso para garantizar una producción precisa de las piezas. Para tiradas de producción de bajo volumen, el alto costo de las herramientas puede no ser económicamente viable. Sin embargo, a medida que aumenta el volumen de producción, el costo por pieza disminuye significativamente, lo que hace que la fundición a presión sea más rentable.
Selección de materiales limitada
Si bien existen varias aleaciones metálicas que se pueden utilizar en la fundición a presión, la selección sigue siendo algo limitada en comparación con otros procesos de fabricación. Algunos metales con puntos de fusión muy altos o características de fluidez deficientes no son adecuados para la fundición a presión. Además, las aleaciones utilizadas en la fundición a presión pueden tener requisitos de composición química específicos para garantizar un comportamiento de fundición adecuado.
Porosidad y Defectos
A pesar de las muchas ventajas, las piezas fundidas a presión a veces pueden sufrir de porosidad y otros defectos. El aire atrapado durante el proceso de inyección puede provocar la formación de poros dentro de la pieza fundida. Estos poros pueden reducir la resistencia y densidad de la pieza. Aunque las técnicas modernas de fundición a presión y los controles de procesos han reducido significativamente la aparición de tales defectos, todavía siguen siendo un desafío potencial.
Tendencias futuras en fundición a presión
Materiales avanzados
A medida que las industrias continúan demandando piezas con mejores características de rendimiento, el desarrollo de nuevos materiales de fundición a presión es un área de investigación en curso. Se están explorando nuevas composiciones de aleaciones para mejorar aún más la relación resistencia-peso, la resistencia a la corrosión y otras propiedades de las piezas fundidas a presión. Por ejemplo, el desarrollo de aleaciones de aluminio de alta resistencia con mayor resistencia al calor podría abrir nuevas aplicaciones en las industrias automotriz y aeroespacial.
Optimización de procesos
Existe un esfuerzo continuo para optimizar el proceso de fundición a presión para reducir costos, mejorar la calidad y aumentar la productividad. Esto incluye el uso de software de simulación avanzado para predecir y analizar el flujo de metal fundido en la cavidad del troquel, lo que permite un mejor diseño del troquel y optimización de los parámetros del proceso. El monitoreo en tiempo real del proceso de fundición a presión mediante sensores también se está volviendo más común, lo que permite realizar ajustes inmediatos para evitar defectos y garantizar una calidad constante de las piezas.
Sostenibilidad
La sostenibilidad es una tendencia importante en la fabricación y la fundición a presión no es una excepción. Cada vez se presta más atención a reducir el consumo de energía durante el proceso de fundición a presión. Esto se puede lograr mediante sistemas de calefacción y refrigeración más eficientes, así como el uso de metales reciclados. El reciclaje de piezas fundidas al final de su ciclo de vida ayuda a conservar los recursos naturales y reducir el impacto ambiental del proceso de fabricación.
En conclusión, la fundición a presión es un proceso de fabricación importante y versátil que desempeña un papel vital en muchas industrias. Su capacidad para producir piezas complejas de alta calidad en grandes volúmenes lo convierte en una opción atractiva para una amplia gama de aplicaciones. Si bien existen desafíos asociados con la fundición a presión, la investigación en curso y los avances tecnológicos mejoran constantemente el proceso y amplían sus capacidades. De cara al futuro, es probable que la fundición a presión siga evolucionando y contribuyendo al desarrollo de productos innovadores en diversos sectores.
¿Qué es un troquel en fundición?
¿Qué remache se utiliza para sujetar edificios de aleación de magnesio?
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico.
como imprimir cosas

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico.
cómo imprimir en una impresora 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d
