
O que é fundição sob pressão?
Autor: SZTC
2025-03-08
Fundição sob pressãoé um processo de fabricação que tem sido amplamente utilizado em vários setores há décadas. Envolve a criação de peças metálicas por meio da injeção de metal fundido sob alta pressão na cavidade do molde. Este método altamente eficiente e preciso permite a produção de componentes complexos e de alta qualidade, com tolerâncias restritas e excelentes acabamentos superficiais. Nesta postagem do blog, exploraremos os prós e contras defundição sob pressão, incluindo seus princípios de funcionamento, etapas do processo, aplicações, vantagens e muito mais.
Compreendendo os princípios básicos deFundição sob pressão
Definição
Fundição sob pressãopode ser definido como um processo de fundição de metal no qual o metal fundido é forçado a entrar em um molde, conhecido como matriz. A matriz é normalmente feita de duas metades que podem ser abertas e fechadas. Uma vez que o metal fundido é injetado na matriz fechada, ele esfria e solidifica, assumindo a forma da cavidade da matriz. Após a solidificação, a matriz é aberta e a peça recém-formada, ou peça fundida, é ejetada.
Princípios de Trabalho
O princípio fundamental da fundição sob pressão reside no uso de alta pressão para injetar o metal fundido. A pressão garante que o metal preencha todos os cantos da cavidade da matriz, mesmo em áreas com detalhes complexos. Essa injeção de alta pressão também auxilia na rápida solidificação do metal, o que contribui para a produção de peças com microestruturas de granulação fina. Microestruturas de granulação fina, por sua vez, resultam em melhores propriedades mecânicas, como maior resistência e dureza.
O processo começa com a preparação da matriz. As matrizes geralmente são feitas de aços para ferramentas de alta resistência para suportar a exposição repetida a altas temperaturas e pressões. A matriz é projetada de acordo com o formato e as dimensões específicas da peça a ser fundida. Assim que a matriz estiver pronta, o metal fundido, que normalmente é uma liga como alumínio, zinco ou magnésio, é aquecido até o seu ponto de fusão.
O metal fundido é então transferido para uma câmara de injeção. Na fundição sob pressão com câmara quente, a câmara de injeção é constantemente preenchida com metal fundido e um pistão é usado para forçar o metal para dentro da cavidade da matriz. Na fundição sob pressão em câmara fria, o metal fundido é colocado na câmara de injeção pouco antes de cada injeção. A pressão de injeção pode variar de algumas centenas a vários milhares de libras por polegada quadrada (psi), dependendo da complexidade da peça e do tipo de metal que está sendo fundido.
O processo de fundição sob pressão passo a passo
Preparação para morrer
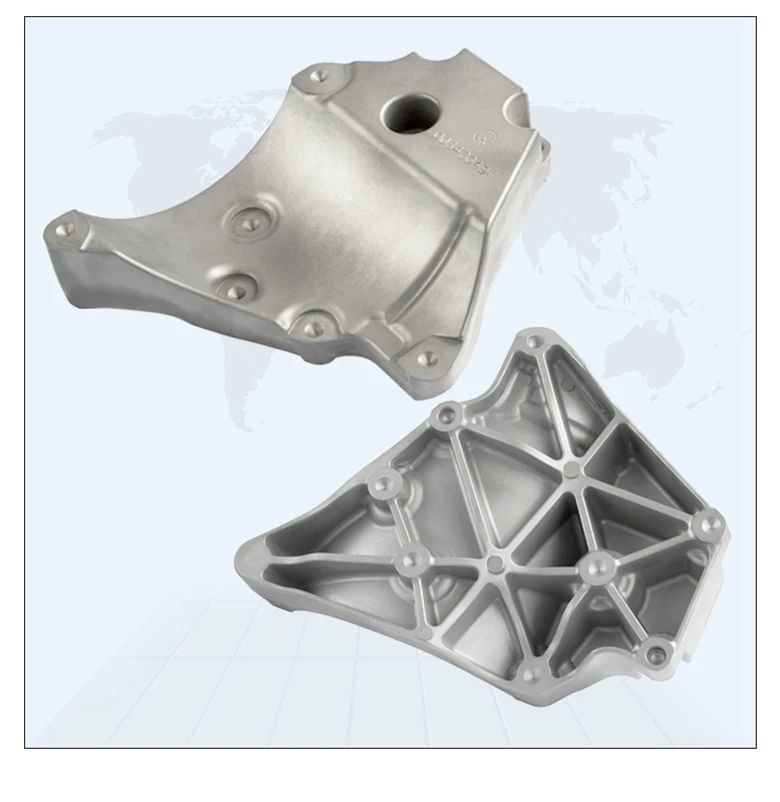
Conforme mencionado anteriormente, a matriz é um componente crucial do processo de fundição sob pressão. Deve ser projetado com grande precisão para garantir que a peça final atenda a todas as especificações exigidas. Os designers usam software de design auxiliado por computador (CAD) para criar um modelo 3D da matriz. Este modelo leva em consideração fatores como a geometria da peça, ângulos de inclinação (ângulos adicionados às paredes da cavidade da matriz para facilitar a ejeção da peça) e sistemas de passagem (os canais através dos quais o metal fundido entra na cavidade da matriz).
Uma vez concluído o projeto, a matriz é fabricada usando técnicas avançadas de usinagem. As duas metades da matriz, a metade estacionária (também conhecida como matriz de cobertura) e a metade móvel (a matriz ejetora), são usinadas com tolerâncias exatas. A matriz também pode incluir recursos adicionais, como canais de resfriamento para ajudar a controlar a taxa de resfriamento do metal fundido e aberturas de ventilação para permitir o escape de ar e gases da cavidade da matriz.
Fusão de metais
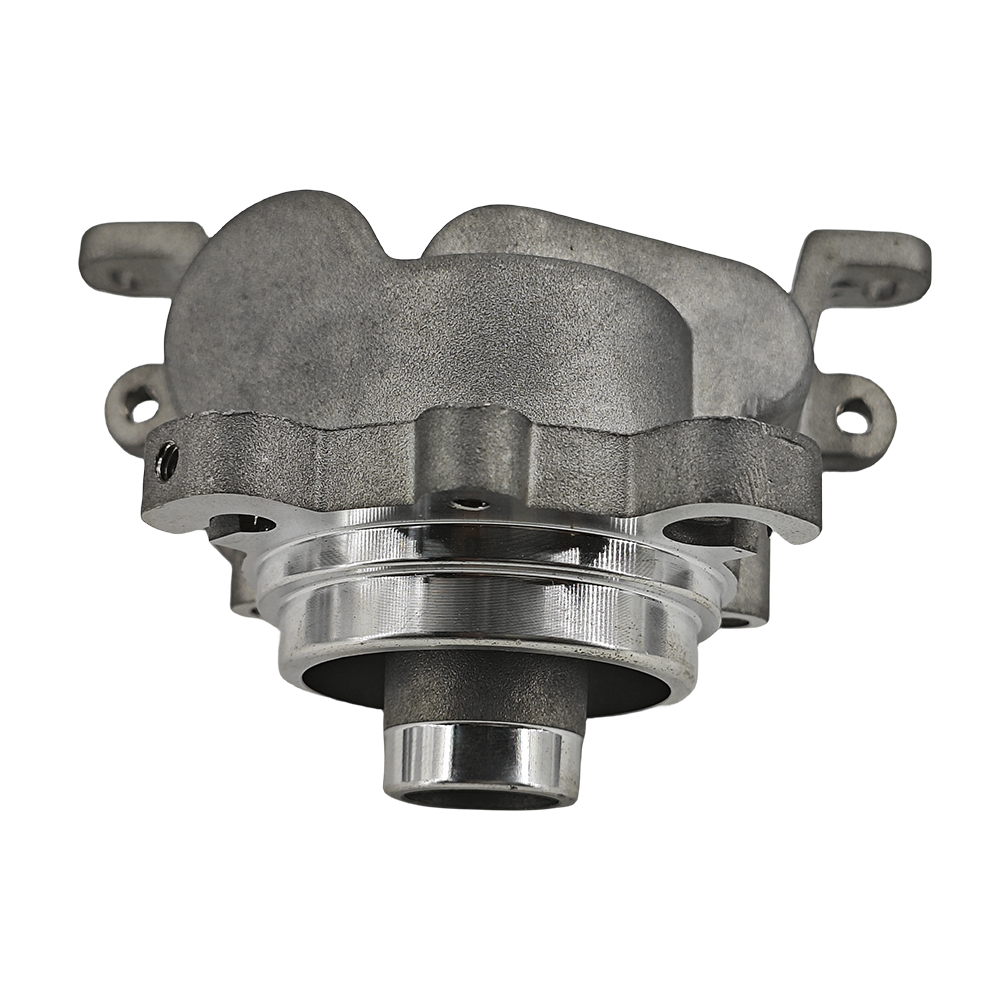
A escolha do metal para fundição sob pressão depende dos requisitos da peça final. As ligas de alumínio são muito populares na fundição sob pressão devido à sua alta relação resistência-peso, boa resistência à corrosão e excelente fundibilidade. As ligas de zinco também são amplamente utilizadas, especialmente para peças que exigem alta precisão dimensional e acabamento superficial liso. As ligas de magnésio, conhecidas por sua baixa densidade e boas propriedades mecânicas, são utilizadas em aplicações onde a redução de peso é crítica, como nas indústrias automotiva e aeroespacial.
O metal selecionado é derretido em um forno. Para o alumínio, a temperatura de fusão normalmente varia de 600 a 700°C (1112 a 1292°F), enquanto para o zinco fica em torno de 400 a 450°C (752 a 842°F). O metal fundido é cuidadosamente monitorado para garantir que tenha a temperatura e a composição química corretas antes de ser transferido para a câmara de injeção.

Injeção
Na fase de injeção, o metal fundido é forçado para dentro da cavidade da matriz. Na fundição sob pressão com câmara quente, o sistema de injeção consiste em um pescoço de ganso e um pistão. O pescoço de ganso é submerso no banho de metal fundido e, quando o pistão se move para frente, empurra o metal fundido através do pescoço de ganso e para dentro da cavidade da matriz. A fundição sob pressão em câmara fria, por outro lado, usa uma câmara de injeção separada. Uma concha é usada para despejar o metal fundido na câmara de injeção e, em seguida, um êmbolo hidráulico ou mecânico força o metal para dentro da matriz em alta pressão.
A velocidade e a pressão da injeção são cuidadosamente controladas para garantir que o metal fundido preencha a cavidade da matriz uniformemente e sem turbulência. A turbulência pode causar defeitos como aprisionamento de ar e porosidade na peça fundida final.

Resfriamento e Solidificação
Assim que a cavidade da matriz estiver preenchida com metal fundido, o processo de resfriamento começa. A taxa de resfriamento é um fator importante, pois afeta a microestrutura e as propriedades mecânicas da peça fundida. A matriz pode ter canais de resfriamento internos através dos quais um refrigerante, geralmente água ou refrigerante à base de óleo, circula. O refrigerante absorve o calor da matriz, que por sua vez resfria o metal fundido dentro da cavidade.
À medida que o metal esfria, ele solidifica e assume a forma da cavidade da matriz. O tempo necessário para a solidificação depende da espessura da peça, do tipo de metal e da taxa de resfriamento. Seções mais espessas da peça levarão mais tempo para solidificar do que seções mais finas.
Ejeção
Após a solidificação completa do metal, a matriz é aberta. A metade móvel da matriz, que contém os pinos ejetores, afasta-se da metade estacionária. Os pinos ejetores empurram a peça fundida para fora da cavidade da matriz. Em alguns casos, a peça fundida pode ainda estar quente quando é ejetada e pode exigir resfriamento adicional em uma área separada.
A peça fundida ejetada pode ter algum excesso de material, como portas e corredores (canais através dos quais o metal fundido entra e sai da cavidade da matriz). Estes são removidos nas operações de acabamento subsequentes.

Aplicações de fundição sob pressão
Indústria Automotiva
A indústria automotiva é uma das maiores consumidoras de peças fundidas sob pressão. Componentes de alumínio fundido e magnésio são amplamente utilizados em motores, transmissões e peças de chassis. Por exemplo, blocos de motor, cabeçotes de cilindro e carcaças de transmissão geralmente são feitos por fundição sob pressão. Essas peças precisam ser leves para melhorar a eficiência do combustível e, ao mesmo tempo, manter alta resistência para suportar as tensões da operação do motor. As peças fundidas também contribuem para a segurança geral do veículo, fornecendo integridade estrutural.
Indústria Eletrônica
Na indústria eletrônica, a fundição sob pressão é usada para produzir gabinetes para dispositivos eletrônicos. Os gabinetes fundidos em liga de zinco são populares devido à sua excelente estabilidade dimensional, que é importante para proteger componentes eletrônicos delicados. Esses gabinetes podem ser feitos com paredes muito finas, o que auxilia na redução do peso do aparelho. Peças fundidas também são utilizadas na produção de dissipadores de calor, essenciais para dissipar o calor gerado por componentes eletrônicos, como microprocessadores.
Indústria Aeroespacial
As aplicações aeroespaciais exigem componentes leves e extremamente fortes. As ligas fundidas de magnésio e alumínio atendem a esses requisitos. Peças como componentes de motor, componentes de asa e peças de trem de pouso geralmente são feitas por fundição sob pressão. A natureza de alta precisão da fundição sob pressão permite a produção de peças com geometrias complexas que são cruciais para otimizar o desempenho aerodinâmico das aeronaves.
Bens de consumo
Peças fundidas também são encontradas em uma ampla variedade de bens de consumo. Por exemplo, em aparelhos como máquinas de lavar e refrigeradores, componentes fundidos são usados nos motores e nas ligações mecânicas. Nos brinquedos, as peças de metal fundido podem adicionar durabilidade e sensação de alta qualidade. Os móveis também podem conter componentes de metal fundido para fins decorativos e funcionais, como nas pernas de algumas peças de mobiliário de alta qualidade.
Vantagens da fundição sob pressão
Produção de alto volume
A fundição sob pressão é altamente adequada para produção de alto volume. Uma vez configurada a matriz, o processo pode ser automatizado, permitindo a produção rápida de um grande número de peças idênticas. O tempo de ciclo para fundição sob pressão, desde a injeção até a ejeção, pode ser muito curto, variando frequentemente de alguns segundos a um ou dois minutos, dependendo da complexidade da peça. Essa capacidade de produção em alta velocidade torna a fundição sob pressão uma opção econômica para peças produzidas em massa.
Precisão e Complexidade
A capacidade de produzir peças com alta precisão e geometrias complexas é uma das principais vantagens da fundição sob pressão. A injeção de metal fundido de alta pressão garante que até os detalhes mais intrincados da cavidade da matriz sejam replicados na fundição final. As peças podem ser fabricadas com tolerâncias muito restritas, muitas vezes dentro de ±0,05 mm ou até menos em alguns casos. Essa precisão reduz a necessidade de usinagem extensa após a fundição, economizando tempo e custos.
Bom acabamento superficial
As peças fundidas sob pressão normalmente têm um acabamento superficial muito bom. A superfície lisa da cavidade da matriz é transferida para a peça fundida, resultando em uma peça que pode não exigir muito tratamento superficial adicional. Isto é benéfico não apenas por razões estéticas, mas também para aplicações onde uma superfície lisa é necessária para o funcionamento adequado, como em peças que exigem um ajuste perfeito ou em componentes que precisam se mover suavemente contra outras peças.
Propriedades Mecânicas
O rápido resfriamento e solidificação na fundição sob pressão resultam em peças com microestruturas de granulação fina. Isso proporciona às peças fundidas excelentes propriedades mecânicas, incluindo alta resistência, dureza e boa resistência à fadiga. Essas propriedades tornam as peças fundidas sob pressão adequadas para uso em aplicações exigentes onde a confiabilidade e a durabilidade são cruciais.
Desafios e limitações da fundição sob pressão
Altos custos iniciais de ferramentas
O custo de projetar e fabricar a matriz é relativamente alto. As matrizes precisam ser feitas de aços para ferramentas de alta qualidade e exigem usinagem precisa para garantir a produção precisa das peças. Para execuções de produção de baixo volume, o alto custo do ferramental pode não ser economicamente viável. No entanto, à medida que o volume de produção aumenta, o custo por peça diminui significativamente, tornando a fundição sob pressão mais econômica.
Seleção limitada de materiais
Embora existam várias ligas metálicas que podem ser usadas na fundição sob pressão, a seleção ainda é um tanto limitada em comparação com outros processos de fabricação. Alguns metais com pontos de fusão muito altos ou características de fluxo ruins não são adequados para fundição sob pressão. Além disso, as ligas usadas na fundição sob pressão podem ter requisitos específicos de composição química para garantir um comportamento de fundição adequado.
Porosidade e defeitos
Apesar das muitas vantagens, as peças fundidas podem às vezes apresentar porosidade e outros defeitos. O aprisionamento de ar durante o processo de injeção pode levar à formação de poros dentro da peça fundida. Esses poros podem reduzir a resistência e a densidade da peça. Embora as modernas técnicas de fundição sob pressão e os controles de processo tenham reduzido significativamente a ocorrência de tais defeitos, eles ainda permanecem um desafio potencial.
Tendências futuras em fundição sob pressão
Materiais Avançados
À medida que as indústrias continuam a exigir peças com melhores características de desempenho, o desenvolvimento de novos materiais de fundição sob pressão é uma área de pesquisa contínua. Novas composições de liga estão sendo exploradas para melhorar ainda mais a relação resistência / peso, resistência à corrosão e outras propriedades de peças fundidas sob pressão. Por exemplo, o desenvolvimento de ligas de alumínio de alta resistência com maior resistência ao calor poderia abrir novas aplicações nas indústrias automotiva e aeroespacial.
Otimização de Processos
Há um esforço contínuo para otimizar o processo de fundição sob pressão para reduzir custos, melhorar a qualidade e aumentar a produtividade. Isso inclui o uso de software de simulação avançado para prever e analisar o fluxo de metal fundido na cavidade da matriz, permitindo um melhor projeto da matriz e otimização dos parâmetros do processo. O monitoramento em tempo real do processo de fundição sob pressão usando sensores também está se tornando mais comum, permitindo ajustes imediatos para evitar defeitos e garantir qualidade consistente da peça.
Sustentabilidade
A sustentabilidade é uma tendência importante na fabricação e a fundição sob pressão não é exceção. Há um foco crescente na redução do consumo de energia durante o processo de fundição sob pressão. Isto pode ser conseguido através de sistemas de aquecimento e arrefecimento mais eficientes, bem como da utilização de metais reciclados. A reciclagem de peças fundidas sob pressão no final do seu ciclo de vida ajuda a conservar os recursos naturais e a reduzir o impacto ambiental do processo de fabricação.
Concluindo, a fundição sob pressão é um processo de fabricação versátil e importante que desempenha um papel vital em muitas indústrias. Sua capacidade de produzir peças complexas e de alta qualidade em grandes volumes o torna uma opção atraente para uma ampla gama de aplicações. Embora existam desafios associados à fundição sob pressão, a pesquisa contínua e os avanços tecnológicos estão constantemente melhorando o processo e expandindo suas capacidades. Ao olharmos para o futuro, é provável que a fundição sob pressão continue a evoluir e a contribuir para o desenvolvimento de produtos inovadores em vários setores.
O que é um dado na fundição?
Qual rebite é usado para fixar edifícios feitos de liga de magnésio?
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
