
Что такое литье под давлением?
Aвтор: SZTC
2025-03-08
Литье под давлением— это производственный процесс, который на протяжении десятилетий широко использовался в различных отраслях промышленности. Он предполагает создание металлических деталей путем впрыскивания расплавленного металла под высоким давлением в полость формы. Этот высокоэффективный и точный метод позволяет производить сложные высококачественные компоненты с жесткими допусками и отличным качеством поверхности. В этом блоге мы рассмотрим все тонкостилитье под давлением, включая принципы его работы, этапы процесса, применение, преимущества и многое другое.
Понимание основЛитье под давлением
Определение
Литье под давлениемможно определить как процесс литья металла, при котором расплавленный металл заливается в форму, известную как матрица. Матрица обычно состоит из двух половин, которые можно открывать и закрывать. Как только расплавленный металл впрыскивается в закрытую матрицу, он охлаждается и затвердевает, принимая форму полости матрицы. После затвердевания матрица открывается, и вновь сформированная деталь или отливка выбрасывается.
Принципы работы
Основной принцип литья под давлением заключается в использовании высокого давления для впрыскивания расплавленного металла. Давление гарантирует, что металл заполнит каждый уголок полости матрицы, даже в областях со сложными деталями. Такое впрыскивание под высоким давлением также помогает добиться быстрого затвердевания металла, что способствует производству деталей с мелкозернистой микроструктурой. Мелкозернистая микроструктура, в свою очередь, приводит к улучшению механических свойств, таких как повышенная прочность и твердость.
Процесс начинается с подготовки штампа. Штампы обычно изготавливаются из высокопрочных инструментальных сталей, способных выдерживать многократное воздействие высоких температур и давлений. Матрица проектируется в соответствии с конкретной формой и размерами отливаемой детали. Когда матрица готова, расплавленный металл, который обычно представляет собой сплав, такой как алюминий, цинк или магний, нагревается до температуры плавления.
Затем расплавленный металл переносится в камеру впрыска. При литье под давлением с горячей камерой камера впрыска постоянно заполняется расплавленным металлом, а поршень используется для нагнетания металла в полость матрицы. При литье под давлением с холодной камерой расплавленный металл заливается в камеру впрыска непосредственно перед каждым выстрелом. Давление впрыска может варьироваться от нескольких сотен до нескольких тысяч фунтов на квадратный дюйм (psi), в зависимости от сложности детали и типа отливаемого металла.
Процесс литья под давлением – шаг за шагом
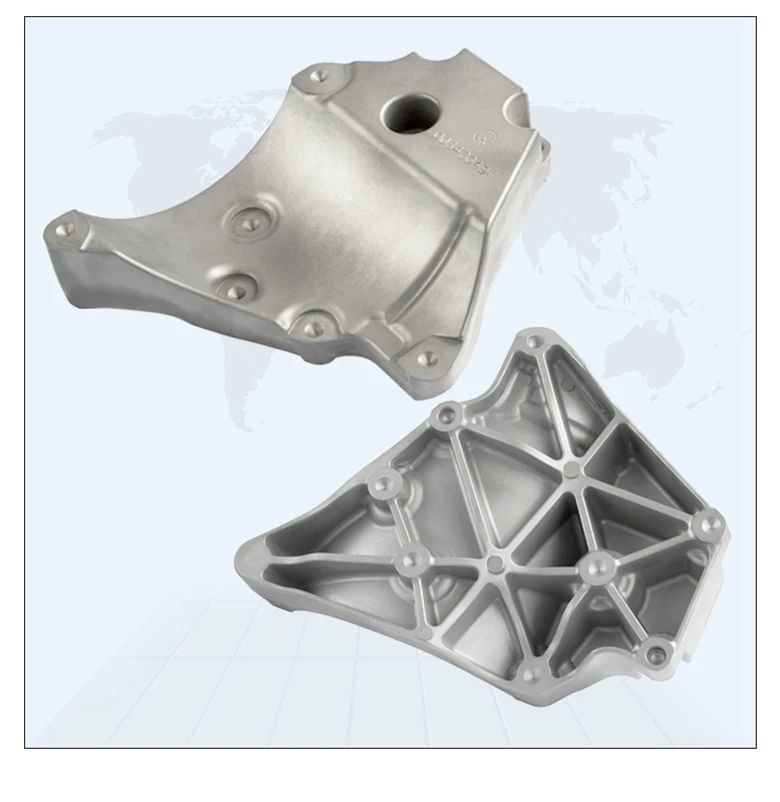
Подготовка штампа
Как упоминалось ранее, штамп является важнейшим компонентом процесса литья под давлением. Он должен быть спроектирован с большой точностью, чтобы конечная деталь соответствовала всем требуемым спецификациям. Конструкторы используют программное обеспечение автоматизированного проектирования (САПР) для создания 3D-модели штампа. Эта модель учитывает такие факторы, как геометрия детали, углы уклона (углы, добавленные к стенкам полости матрицы для облегчения выброса детали) и литниковые системы (каналы, через которые расплавленный металл поступает в полость матрицы).
После завершения проектирования матрица изготавливается с использованием передовых технологий механической обработки. Две половины матрицы, неподвижная половина (также известная как матрица крышки) и подвижная половина (матрица выталкивателя) обрабатываются с точными допусками. Головка также может иметь дополнительные функции, такие как охлаждающие каналы, помогающие контролировать скорость охлаждения расплавленного металла, и вентиляционные отверстия, обеспечивающие выход воздуха и газов из полости матрицы.
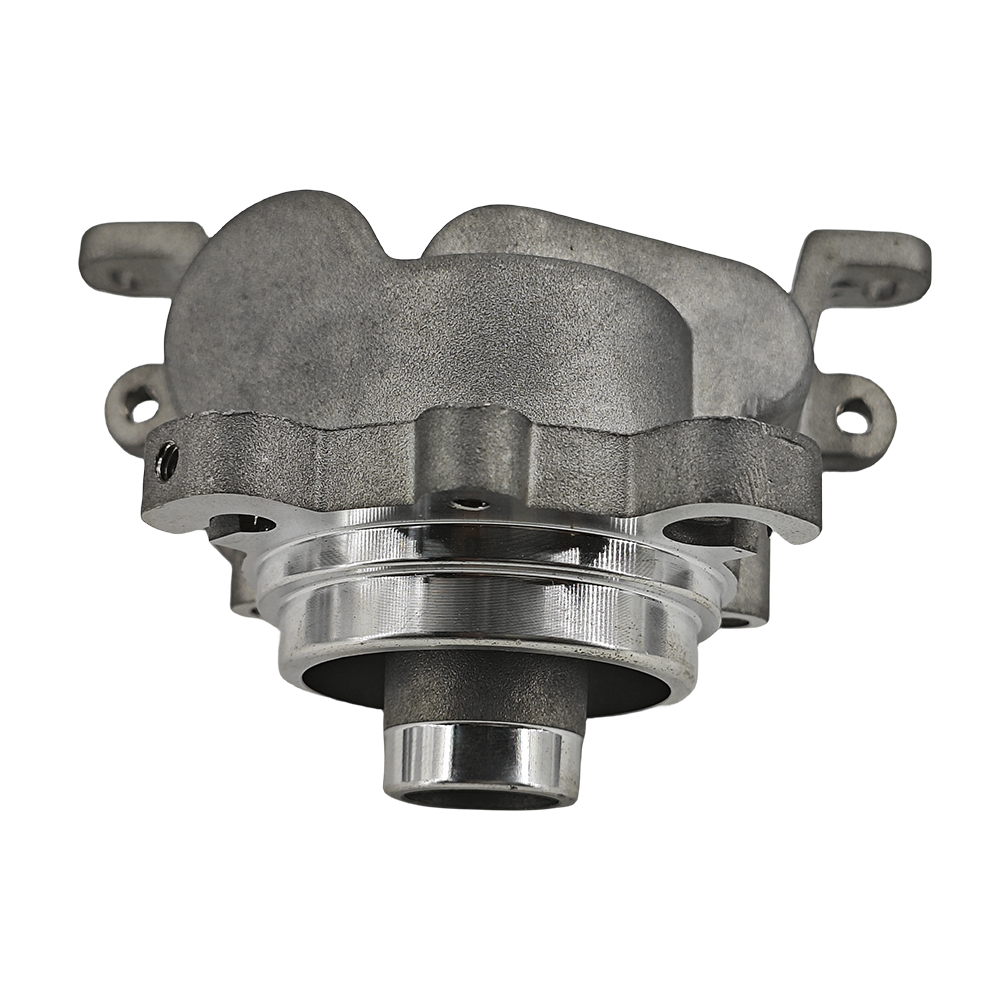
Плавка металла
Выбор металла для литья под давлением зависит от требований к конечной детали. Алюминиевые сплавы очень популярны при литье под давлением из-за их высокого соотношения прочности и веса, хорошей коррозионной стойкости и превосходных литейных качеств. Цинковые сплавы также широко используются, особенно для деталей, требующих высокой точности размеров и гладкой поверхности. Сплавы магния, известные своей низкой плотностью и хорошими механическими свойствами, используются в тех случаях, когда снижение веса имеет решающее значение, например, в автомобильной и аэрокосмической промышленности.
Выбранный металл плавится в печи. Для алюминия температура плавления обычно составляет 600–700°C (1112–1292°F), а для цинка она составляет около 400–450°C (752–842°F). Расплавленный металл тщательно контролируется, чтобы убедиться, что он имеет правильную температуру и химический состав, прежде чем поступать в камеру впрыска.

Инъекция
На этапе впрыска расплавленный металл нагнетается в полость матрицы. При литье под давлением с горячей камерой система впрыска состоит из гибкой шейки и поршня. Гибкая шейка погружена в ванну с расплавленным металлом, и когда поршень движется вперед, он проталкивает расплавленный металл через гибкую шейку в полость матрицы. С другой стороны, при литье под давлением с холодной камерой используется отдельная камера впрыска. Ковш используется для заливки расплавленного металла в камеру впрыска, а затем гидравлический или механический плунжер нагнетает металл в матрицу под высоким давлением.
Скорость и давление впрыска тщательно контролируются, чтобы расплавленный металл заполнил полость матрицы равномерно и без турбулентности. Турбулентность может вызвать такие дефекты, как захват воздуха и пористость конечной отливки.

Охлаждение и затвердевание
Как только полость матрицы заполняется расплавленным металлом, начинается процесс охлаждения. Скорость охлаждения является важным фактором, поскольку она влияет на микроструктуру и механические свойства отливки. Матрица может иметь внутренние каналы охлаждения, по которым циркулирует охлаждающая жидкость, обычно вода или масло на масляной основе. Охлаждающая жидкость поглощает тепло от матрицы, что, в свою очередь, охлаждает расплавленный металл внутри полости.
По мере остывания металл затвердевает и принимает форму полости матрицы. Время, необходимое для затвердевания, зависит от толщины детали, типа металла и скорости охлаждения. Для затвердевания более толстых участков детали потребуется больше времени, чем для более тонких участков.
Выброс
После полного затвердевания металла матрицу открывают. Подвижная половина матрицы, содержащая выталкивающие штифты, удаляется от неподвижной половины. Затем выталкивающие штифты выталкивают отливку из полости матрицы. В некоторых случаях отливка может быть еще горячей, когда ее выталкивают, и может потребоваться дальнейшее охлаждение в отдельной зоне.
Выброшенная отливка может иметь некоторый лишний материал, например, литники и желоба (каналы, через которые расплавленный металл входил в полость матрицы и выходил из нее). Они удаляются при последующих операциях отделки.

Применение литья под давлением
Автомобильная промышленность
Автомобильная промышленность является одним из крупнейших потребителей литых деталей. Компоненты из литого алюминия и магния широко используются в двигателях, трансмиссиях и деталях шасси. Например, блоки двигателей, головки цилиндров и корпуса трансмиссии часто изготавливаются методом литья под давлением. Эти детали должны быть легкими, чтобы повысить топливную экономичность, сохраняя при этом высокую прочность, чтобы выдерживать нагрузки при работе двигателя. Литые детали также способствуют общей безопасности автомобиля, обеспечивая структурную целостность.
Электронная промышленность
В электронной промышленности литье под давлением используется для изготовления корпусов электронных устройств. Литые корпуса из цинкового сплава популярны благодаря своей превосходной стабильности размеров, что важно для защиты хрупких электронных компонентов. Эти корпуса могут быть изготовлены с очень тонкими стенками, что помогает снизить вес устройства. Литые детали также используются при производстве радиаторов, которые необходимы для рассеивания тепла, выделяемого электронными компонентами, такими как микропроцессоры.
Аэрокосмическая промышленность
Аэрокосмические приложения требуют компонентов, которые одновременно легкие и чрезвычайно прочные. Этим требованиям отвечают литые магниевые и алюминиевые сплавы. Такие детали, как компоненты двигателя, компоненты крыла и детали шасси, часто изготавливаются методом литья под давлением. Высокоточный характер литья под давлением позволяет производить детали сложной геометрии, которые имеют решающее значение для оптимизации аэродинамических характеристик самолетов.
Потребительские товары
Литые детали также встречаются в широком ассортименте потребительских товаров. Например, в таких приборах, как стиральные машины и холодильники, в двигателях и механических соединениях используются отлитые под давлением компоненты. Литые металлические детали игрушек могут повысить долговечность и ощущение высокого качества. Мебель также может содержать отлитые под давлением металлические компоненты для декоративных и функциональных целей, например, в ножках некоторых предметов мебели высокого класса.
Преимущества литья под давлением
Высокообъемное производство
Литье под давлением отлично подходит для крупносерийного производства. После установки штампа процесс можно автоматизировать, что позволяет быстро производить большое количество одинаковых деталей. Время цикла литья под давлением, от впрыска до выталкивания, может быть очень коротким, часто от нескольких секунд до минуты или двух, в зависимости от сложности детали. Высокая скорость производства делает литье под давлением экономически эффективным вариантом для массового производства деталей.
Точность и сложность
Возможность производить детали с высокой точностью и сложной геометрией является одним из основных преимуществ литья под давлением. Впрыск расплавленного металла под высоким давлением гарантирует, что даже самые сложные детали полости матрицы будут воспроизведены при окончательной отливке. Детали могут быть изготовлены с очень жесткими допусками, часто в пределах ±0,05 мм, а в некоторых случаях даже меньше. Такая точность снижает необходимость обширной механической обработки после литья, экономя время и деньги.
Хорошее качество поверхности
Детали, отлитые под давлением, обычно имеют очень хорошее качество поверхности. Гладкая поверхность полости матрицы переносится на отливку, в результате чего получается деталь, которая не требует значительной дополнительной обработки поверхности. Это полезно не только по эстетическим соображениям, но и в тех случаях, когда для правильного функционирования необходима гладкая поверхность, например, в деталях, требующих плотной посадки, или в компонентах, которым необходимо плавно перемещаться относительно других деталей.
Механические свойства
Быстрое охлаждение и затвердевание при литье под давлением приводит к получению деталей с мелкозернистой микроструктурой. Это придает отлитым под давлением деталям превосходные механические свойства, в том числе высокую прочность, твердость и хорошую усталостную прочность. Эти свойства делают отлитые под давлением детали подходящими для использования в сложных условиях, где надежность и долговечность имеют решающее значение.
Проблемы и ограничения литья под давлением
Высокие первоначальные затраты на оснастку
Стоимость проектирования и изготовления штампа относительно высока. Штампы должны быть изготовлены из высококачественной инструментальной стали и требуют точной механической обработки для обеспечения точного изготовления деталей. При мелкосерийном производстве высокая стоимость оснастки может оказаться экономически нецелесообразной. Однако по мере увеличения объема производства стоимость детали значительно снижается, что делает литье под давлением более экономически эффективным.
Ограниченный выбор материалов
Хотя существует несколько металлических сплавов, которые можно использовать при литье под давлением, их выбор по-прежнему несколько ограничен по сравнению с другими производственными процессами. Некоторые металлы с очень высокими температурами плавления или плохими характеристиками текучести не подходят для литья под давлением. Кроме того, к сплавам, используемым при литье под давлением, могут предъявляться особые требования по химическому составу для обеспечения надлежащего поведения при литье.
Пористость и дефекты
Несмотря на множество преимуществ, литые детали иногда могут иметь пористость и другие дефекты. Захват воздуха во время процесса впрыска может привести к образованию пор внутри отливки. Эти поры могут снизить прочность и плотность детали. Хотя современные методы литья под давлением и средства контроля процесса значительно сократили возникновение таких дефектов, они по-прежнему остаются потенциальной проблемой.
Будущие тенденции в литье под давлением
Передовые материалы
Поскольку промышленность продолжает требовать детали с лучшими эксплуатационными характеристиками, разработка новых материалов для литья под давлением является областью постоянных исследований. В настоящее время изучаются составы новых сплавов для дальнейшего улучшения соотношения прочности и веса, коррозионной стойкости и других свойств отлитых под давлением деталей. Например, разработка высокопрочных алюминиевых сплавов с повышенной жаростойкостью может открыть новые применения в автомобильной и аэрокосмической промышленности.
Оптимизация процесса
Постоянно предпринимаются усилия по оптимизации процесса литья под давлением для снижения затрат, улучшения качества и повышения производительности. Это включает в себя использование передового программного обеспечения для моделирования для прогнозирования и анализа потока расплавленного металла в полости матрицы, что позволяет улучшить конструкцию матрицы и оптимизировать параметры процесса. Мониторинг процесса литья под давлением в режиме реального времени с помощью датчиков также становится все более распространенным, что позволяет немедленно вносить коррективы для предотвращения дефектов и обеспечения стабильного качества деталей.
Устойчивое развитие
Экологичность является важной тенденцией в производстве, и литье под давлением не является исключением. Все большее внимание уделяется снижению энергопотребления в процессе литья под давлением. Этого можно достичь за счет более эффективных систем отопления и охлаждения, а также использования переработанных металлов. Переработка отлитых под давлением деталей в конце их жизненного цикла помогает сохранить природные ресурсы и снизить воздействие производственного процесса на окружающую среду.
В заключение отметим, что литье под давлением — это универсальный и важный производственный процесс, который играет жизненно важную роль во многих отраслях промышленности. Его способность производить высококачественные сложные детали в больших объемах делает его привлекательным вариантом для широкого спектра применений. Хотя существуют проблемы, связанные с литьем под давлением, текущие исследования и технологические достижения постоянно совершенствуют этот процесс и расширяют его возможности. Заглядывая в будущее, литье под давлением, скорее всего, продолжит развиваться и будет способствовать разработке инновационных продуктов в различных секторах.
Что такое матрица при литье?
Какая заклепка используется для скрепления построек из магниевого сплава?
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
