
Анализ структуры пресс-формы и классификация деталей
Aвтор: Samuel
2023-04-28
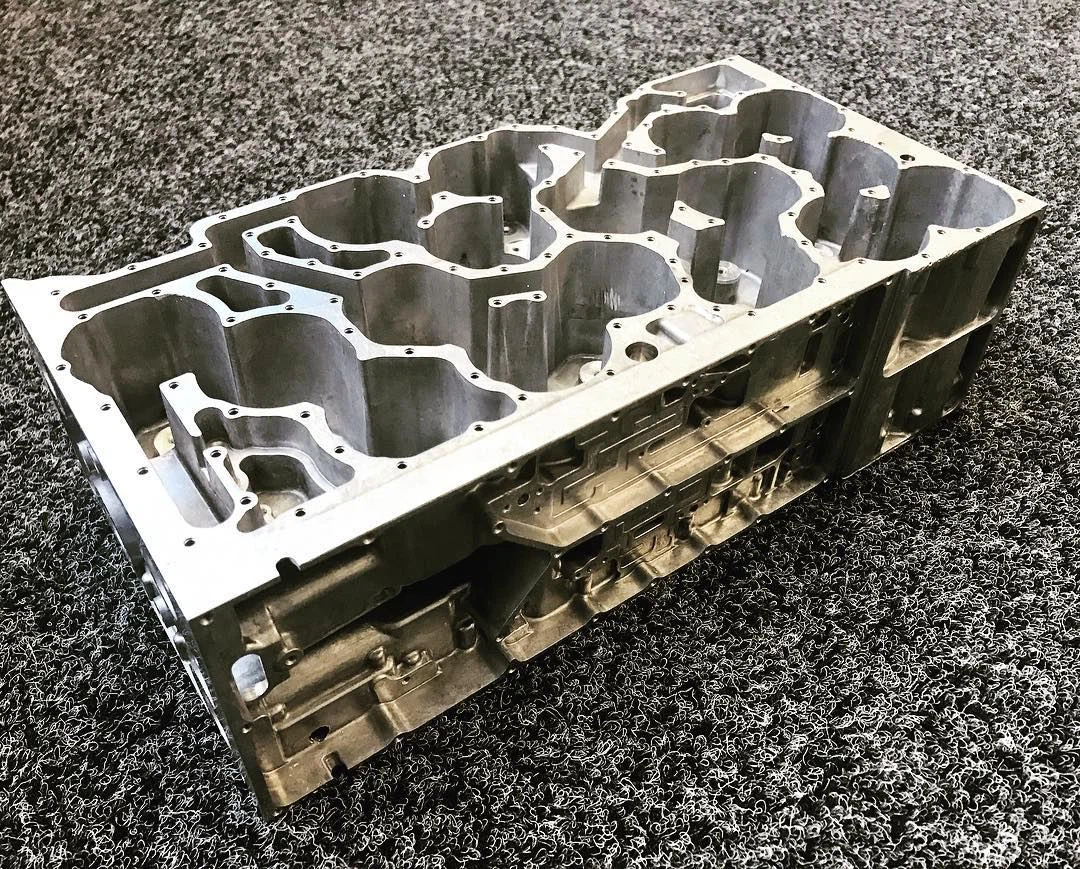
1. Структура пресс-формы
Существует много типов форм. Из-за схожести функций детали, составляющие форму, часто имеют одинаковые конструктивные характеристики в разных формах. Возьмите типичную структуру литьевой и штамповочной формы в качестве примера для анализа, чтобы найти закон обработки деталей пресс-формы.
Основная конструкция литьевой формы
Базовая конструкция литьевой формы разделена на формовочные части, литниковую систему, направляющий механизм, выталкивающее устройство, механизм бокового разделения и вытягивания сердечника, систему охлаждения и нагрева, а также вытяжную систему в зависимости от функции использования.
①Детали формования — это части, составляющие полость формы, в основном в том числе: пуансон, матрица, стержень, формовочный стержень, формовочное кольцо, вставки и другие детали.
②Литниковая система относится к каналу потока пластика в форме от сопла литьевой машины до полости. Обычная система разлива состоит из главного желоба, ответвительного желоба, ворот, отверстия для холодного материала и так далее.
③ Направляющий механизм в пластиковой форме в основном выполняет функции позиционирования, направления и выдерживания определенного бокового давления, чтобы обеспечить точный зажим подвижных и неподвижных форм. Зажимной направляющий механизм состоит из направляющей шины, направляющей втулки или направляющего отверстия (открытого непосредственно на шаблоне), позиционирующего конуса и т. д.
④ Выталкивающее устройство в основном играет роль выталкивания деталей из формы и состоит из выталкивающих стержней или выталкивающих труб или толкающих пластин, выталкивающих пластин, фиксирующих пластин выталкивающих стержней, стержней сброса и тяговых стержней.
⑤ Функция машины для бокового отрезания и вытягивания стержня заключается в освобождении бокового пуансона или вытягивании бокового сердечника, который обычно включает в себя косые направляющие стойки, изогнутые штифты, косые направляющие канавки, клиновые блоки, косые ползуны, косые канавки, зубчатые рейки и другие части.
⑥ Роль системы охлаждения и нагрева заключается в регулировании температуры процесса пресс-формы, которая состоит из системы охлаждения (отверстия для охлаждающей воды, резервуары для охлаждающей воды, медные трубы) или системы отопления.
⑦ Функция выхлопной системы заключается в удалении газа из полости, которая в основном состоит из выхлопных канавок и соответствующих зазоров.
2. Основная структура штампа
Базовую структуру штампа можно разделить на технологические части и вспомогательные части. К технологическим деталям относятся рабочие детали, детали позиционирования, детали разгрузки и выталкивания и т. д. Вспомогательные детали включают в себя направляющие детали, опорные и зажимные детали, крепежные детали и другие детали.
① Рабочие части в основном состоят из пуансона, штампа, пуансона и штампа, а также режущих вставок.
② Детали позиционирования состоят из позиционирующих штифтов, стопорных штифтов, направляющих штифтов, направляющих пластин и боковых лезвий с фиксированным расстоянием.
③ Детали разгрузки и выталкивания состоят из прижимной пластины, разгрузочной пластины, выталкивателя, штифта выталкивателя и толкающей пластины.
④Направляющие части в основном состоят из направляющих стоек, направляющих втулок, направляющих пластин и направляющих цилиндров.
⑤ Опорные и зажимные части состоят из верхнего и нижнего шаблона, ручки матрицы, выпуклой и вогнутой пластины для фиксации матрицы, опорной пластины и ограничителя.
⑥ Крепежные и другие детали включают в себя: винты, штифты, пружины, подъемные ручки и кронштейны.
3. Классификация деталей пресс-формы
Хотя конструкция пресс-формы состоит из множества частей, а функции, формы и требования к использованию различны, но на основе анализа характеристик обработки конструкции ее можно условно разделить на четыре категории.
(1) К деталям втулки вала относятся направляющие стойки, направляющие втулки, литниковые втулки, хвостовики пресс-формы, позиционирующие кольца и т. д. в пресс-форме.
(2) Детали стержня включают в себя выталкивающий стержень, стержень сброса, толкатель, тяговый стержень и т. д.
(3) К деталям пластин относятся шаблоны, прокладки, съемники, нажимные пластины, прокладки и т. д.
(4) К формовочным деталям относятся пуансон, матрица, стержень, полость и т. д.
4. Состав упаковки деталей пресс-формы.
Хотя формы деталей, составляющих форму, различаются, основные поверхности, из которых состоит каждая деталь, можно разделить на три типа.
(1) Внешняя круглая поверхность, внутренняя круглая поверхность, коническая поверхность и т. д. частей вращающейся поверхности.
(2) Поверхность плоской пластины, торцевая поверхность вала и т. д.
(3) Двумерная поверхность и трехмерная поверхность деталей, образующих поверхность, и т. д.
Суть формования деталей пресс-формы заключается в решении проблем обработки этих трех основных поверхностей. Что касается вращающейся поверхности и плоскости, то ее обычно можно сформировать путем традиционной резки, а различные схемы обработки могут быть выбраны в соответствии с различными требованиями к точности поверхности детали и различными материалами.
5. Выбор заготовок деталей пресс-формы.
К заготовкам, используемым для изготовления деталей пресс-форм, в основном относятся поковки, отливки, сварные детали, различные профили и листовые материалы. При выборе заготовки следует учитывать следующие основные факторы: характеристики чертежа формы; конструктивная форма и геометрические размеры детали пресс-формы; производственная партия; материал детали формы и требования к структуре материала и механическим свойствам и т. д. Обычно для изготовления деталей вала и втулки применяют круглые прутки или поковки. Гладкие валы, втулки и ступенчатые валы или втулки с небольшими перепадами диаметров, не требующие высоких механических свойств, представляют собой преимущественно горячекатаный или холоднокатаный круглый прокат; Требования к механическим характеристикам Валы, втулки и ступенчатые валы с большей высотой или втулки с очень разными диаметрами в основном изготавливаются из поковок. Обычные заготовки для деталей стержней аналогичны валам и втулкам, а стержни некруглой формы также могут быть некруглыми прутьями. Пластинчатые детали, такие как верхняя пластина и разгрузочная пластина, изготавливаются из заготовок, вырезанных из стальных пластин, а при высокой точности и большом усилии используются поковки. Заготовки ковочных штампов необходимы для изготовления важных деталей, таких как пуансон и матрица для формовки деталей.
Различия в производительности между 3D-печатью и традиционными технологическими материалами и решетчатыми структурами
Мультипликационные анимации покажут вам прочность, твердость, эластичность, вязкость и пластичность материалов.
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
