
Formstrukturanalyse und Teileklassifizierung
Autor: Samuel
2023-04-28
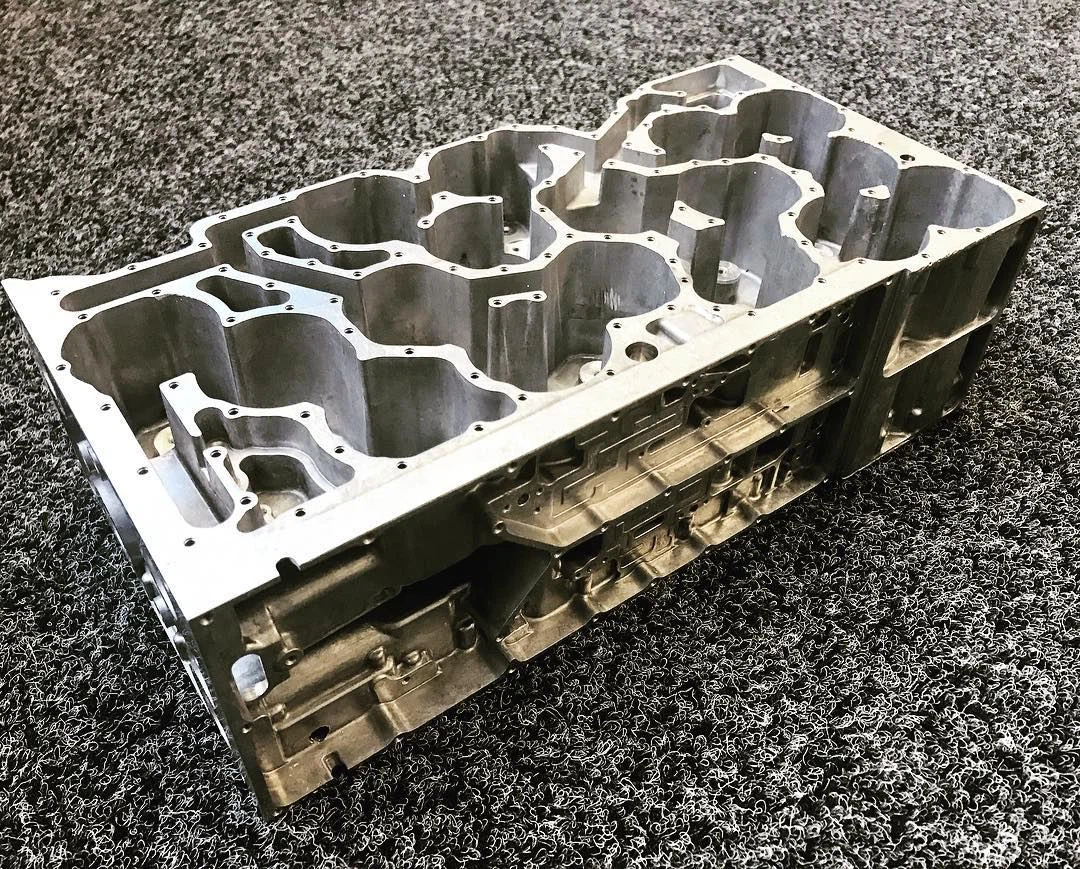
1. Die Struktur der Form
Es gibt viele Arten von Formen. Aufgrund der Ähnlichkeit der Funktionen weisen die Teile, aus denen die Form besteht, in verschiedenen Formen häufig die gleichen strukturellen Eigenschaften auf. Nehmen Sie als Beispiel die typische Struktur von Spritzguss- und Stanzformen zur Analyse, um das Verarbeitungsgesetz von Formteilen zu ermitteln.
Der Grundaufbau der Spritzgussform
Der Grundaufbau der Spritzgussform gliedert sich entsprechend der Einsatzfunktion in Formteile, Angusssystem, Führungsmechanismus, Auswerfervorrichtung, Seitenteil- und Kernziehmechanismus, Kühl- und Heizsystem sowie Abgassystem.
①Formteile beziehen sich auf die Teile, die den Formhohlraum bilden, hauptsächlich einschließlich: Stempel, Matrize, Kern, Formstab, Formring und Einsätze sowie andere Teile.
②Angusssystem bezieht sich auf den Kunststoffströmungskanal in der Form von der Düse der Spritzgießmaschine bis zur Kavität. Ein gewöhnliches Gießsystem besteht aus einem Hauptkanal, einem Zweigkanal, einem Tor, einer Kaltmaterialöffnung usw.
③ Der Führungsmechanismus in der Kunststoffform hat hauptsächlich die Funktion, einen bestimmten Seitendruck zu positionieren, zu führen und auszuüben, um die genaue Klemmung der beweglichen und festen Formen sicherzustellen. Der Klemmführungsmechanismus besteht aus einer Führungsstange, einer Führungshülse oder einem Führungsloch (direkt auf der Schablone geöffnet), einem Positionierungskegel usw.
④ Die Auswerfervorrichtung dient hauptsächlich dem Auswerfen der Teile aus der Form und besteht aus Auswerferstangen oder Auswerferrohren oder Druckplatten, Auswerferplatten, Befestigungsplatten für Auswerferstangen, Rückstellstangen und Zugstangen.
⑤ Die Funktion der seitlichen Trenn- und Kernziehmaschine besteht darin, den seitlichen Stempel freizugeben oder den seitlichen Kern herauszuziehen, der normalerweise schräge Führungspfosten, gebogene Stifte, schräge Führungsnuten, Keilblöcke, schräge Schieber, schräge Nuten, Zahnräder, Zahnstangen und andere Teile umfasst.
⑥ Die Aufgabe des Kühl- und Heizsystems besteht darin, die Temperatur des Formprozesses anzupassen, der aus einem Kühlsystem (Kühlwasserlöcher, Kühlwassertanks, Kupferrohre) oder einem Heizsystem besteht.
⑦ Die Funktion des Abgassystems besteht darin, das Gas im Hohlraum zu entfernen, der hauptsächlich aus Abgasnuten und passenden Lücken besteht.
2. Die Grundstruktur des Würfels
Der Grundaufbau der Matrize lässt sich in Prozessteile und Hilfsteile unterteilen. Zu den Prozessteilen gehören Arbeitsteile, Positionierungsteile, Entlade- und Auswurfteile usw. Zu den Hilfsteilen gehören Führungsteile, Stütz- und Klemmteile sowie Befestigungsteile und andere Teile.
① Die Arbeitsteile bestehen hauptsächlich aus Stempel-, Matrizen-, Stempel- und Matrizen- und Schneidkanteneinsätzen.
② Die Positionierungsteile bestehen aus Positionierungsstiften, Anschlagstiften, Führungsstiften, Führungsplatten und Seitenklingen mit festem Abstand.
③ Die Entlade- und Auswurfteile bestehen aus Pressplatte, Entladeplatte, Auswerfer, Auswerferstift und Druckplatte.
④Die Führungsteile bestehen hauptsächlich aus Führungspfosten, Führungshülsen, Führungsplatten und Führungszylindern.
⑤ Die Stütz- und Klemmteile bestehen aus einer oberen und unteren Schablone, einem Matrizengriff, einer konvexen und konkaven Matrizenbefestigungsplatte, einer Trägerplatte und einem Begrenzer.
⑥ Zu den Befestigungsteilen und anderen Teilen gehören: Schrauben, Stifte, Federn, Hebegriffe und Halterungen.
3. Klassifizierung von Formteilen
Obwohl die Formstruktur aus vielen Teilen besteht und die Funktionen, Formen und Verwendungsanforderungen unterschiedlich sind, lässt sich die Struktur anhand der Analyse der Verarbeitungseigenschaften grob in vier Kategorien einteilen.
(1) Zu den Teilen der Wellenhülse gehören Führungspfosten, Führungshülsen, Angusshülsen, Formschäfte, Positionierungsringe usw. in der Form.
(2) Zu den Stangenteilen gehören Auswerferstange, Rückstellstange, Schubstange, Zugstange usw.
(3) Zu den Plattenteilen gehören Schablonen, Pads, Abstreifer, Druckplatten, Pads usw.
(4) Zu den Formteilen gehören Stempel, Matrize, Kern, Hohlraum usw.
4. Zusammensetzung der Umhüllung der Formteile
Obwohl die Formen der Teile, aus denen die Form besteht, unterschiedlich sind, können die Grundoberflächen, aus denen jedes Teil besteht, in drei Typen zusammengefasst werden.
(1) Die äußere kreisförmige Oberfläche, die innere kreisförmige Oberfläche, die konische Oberfläche usw. der rotierenden Oberflächenteile.
(2) Die Oberfläche der flachen Platte und die Endfläche der Welle usw.
(3) Zweidimensionale Oberfläche und dreidimensionale Oberfläche von oberflächenbildenden Teilen usw.
Der Kern der Formteilformung besteht darin, die Verarbeitungsprobleme dieser drei Grundoberflächen zu lösen. Die Rotationsfläche und die Ebene können normalerweise durch herkömmliches Schneiden geformt werden, und je nach den unterschiedlichen Präzisionsanforderungen der Oberfläche des Teils und der unterschiedlichen Materialien können unterschiedliche Bearbeitungsschemata ausgewählt werden.
5. Auswahl der Formteilrohlinge
Die für Formteile verwendeten Rohlinge umfassen hauptsächlich Schmiedeteile, Gussteile, Schweißteile, verschiedene Profile und Blechmaterialien. Bei der Auswahl des Rohlings sind vor allem folgende Faktoren zu berücksichtigen: die Spezifikation der Formzeichnung; die strukturelle Form und geometrische Größe des Formteils; die Produktionscharge; das Material des Formteils und die Anforderungen an die Materialstruktur und die mechanischen Eigenschaften usw. Die üblicherweise verwendeten Rohlinge für Schaft- und Hülsenteile sind Rundstäbe oder Schmiedestücke. Glatte Wellen, Hülsen und abgestufte Wellen oder Hülsen mit geringen Durchmesserunterschieden, die keine hohen mechanischen Eigenschaften erfordern, sind meist warmgewalzte oder kaltgewalzte Rundstäbe; mechanische Leistungsanforderungen Höhere Wellen, Hülsen und Stufenwellen oder Hülsen mit sehr unterschiedlichen Durchmessern sind meist Schmiedestücke. Die gängigen Rohlinge für Stangenteile ähneln Schäften und Hülsen, auch unrunde Stangen können unrunde Stäbe sein. Die Plattenteile wie die obere Platte und die Auslassplatte bestehen aus aus Stahlplatten geschnittenen Rohlingen. Wenn die Präzision hoch und die Kraft groß ist, werden Schmiedeteile verwendet. Für wichtige Teile wie Stempel und Matrize zum Umformen von Teilen werden Schmiedegesenkrohlinge benötigt.
Leistungsunterschiede zwischen 3D-Druck und herkömmlichen Prozessmaterialien und Gitterstrukturen
Cartoon-Animationen zeigen Ihnen die Festigkeit, Härte, Elastizität, Zähigkeit und Duktilität von Materialien
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
