
Освоение процесса литья под давлением шаг за шагом
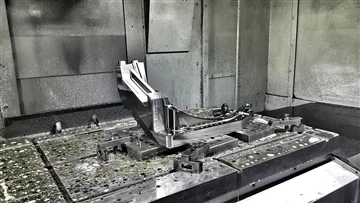
Изделие левой передней крышки факсимильного аппарата показано на рисунке 1. Максимальные размеры изделия составляют 186,80 x 58,60 x 55,00 мм; средняя толщина пластиковой детали 2,50 мм, материал пластиковой детали HIPS-HB, коэффициент усадки 1,0045, вес пластиковой детали 32,40 грамм. Технические требования к пластиковым деталям заключаются в том, что не должно быть таких дефектов, как выступы, неудовлетворительные впрыски, линии потока, поры, деформация деформации, серебряные полосы, холодный материал и линии струйной обработки, а также соответствие требованиям защиты окружающей среды ROSH.

Рисунок 1. Изображение изделия на левой передней крышке факсимильного аппарата.
Левая передняя крышка факсимильного аппарата частично закрывает верхнюю поверхность факсимильного аппарата определенной японской марки. Как видно на рисунке 1, форма пластиковой детали состоит из плоской пластины и наклонной поверхности с глубоким квадратным отверстием сверху и множеством костей сзади. На первый взгляд конструкция пластиковых деталей очень простая, без наклонных крыш и слайдеров. На самом деле по углам наклонной поверхности пластиковой детали имеются скрытые подрезы, и необходимо сконструировать ползунок для освобождения формы. Если такой проектной концепции нет и при проектировании формы невозможно представить существование поднутрений, возникнут большие ошибки. Во многих предыдущих статьях были подробно описаны три элемента конструкции пресс-формы, а именно разделяющая поверхность, литниковая система и метод выброса. Перед проектированием разделяющей поверхности сначала определялось направление открытия формы, и сторона прямоугольного глубокого цилиндра оставлялась в фиксированной форме, а сторона с несколькими положениями костей оставлялась в подвижной форме. Анализ трех элементов пресс-формы показан на рисунке 2.

Рисунок 2. Анализ трех элементов пресс-формы.

Рисунок 3. 3D-чертеж пресс-формы.
В конструкции двух ползунков формы принята концепция безопасной конструкции, как показано на рисунке 6. После открытия формы ползун отступит на определенное расстояние при движении формы. Чтобы обеспечить безопасное возвращение ползунка, на ползуне необходимо установить ограничительное устройство, обеспечивающее, чтобы ползунок оставался на месте после открытия формы и перемещался на необходимое расстояние. двигаться. Учитывая запас прочности, пружину обычно используют вместе с наклонной направляющей стойкой или изогнутым штифтом. Пружину нельзя использовать отдельно в качестве приводного элемента ползуна. Пружину легко утомить и сломать, что приведет к выходу из строя и повреждению формы. В частности, встроенная пружина внутри формы склонна к выходу из строя при высокой температуре, а выход из строя встроенной пружины нелегко обнаружить, легко повредить форму и даже стать причиной несчастного случая. Поэтому европейским покупателям встроенная пружина вообще не нравится.
Обычно существует два метода обеспечения безопасности внешней пружины ползуна. Для ползунов большего размера сила пружины не должна быть менее чем в 1,5 раза больше веса ползунка. На рисунке 6 показано, что в качестве ограничителя внешней пружины используется втулка затвора, а втулка затвора фиксируется на ползуне болтами. Гильза болта изготовлена из пресс-формы из стали 638 с хорошей прочностью и не подлежит термической обработке. Эта конструкция безопасна и надежна и позволяет избежать опасности легкого поломки пружины за счет прямой фиксации пружины пробковыми болтами, что приводит к вылету пружины. Другой — конструкция пружин и защитных устройств вне формы. Конструкция добавления защитных устройств снаружи слайдера может эффективно сыграть роль в обеспечении безопасности.
Для выбора характеристик пружинных болтов выберите M8 для маленького ползуна и M10 или выше для большого ползуна. Односторонний зазор между втулкой затвора и перегородкой ползунка составляет 0,5, а расточка в месте установки втулки затвора отсутствует, просто совмещена с хвостовиком ползунка. Между болтом и втулкой болта нет зазора, то есть внутреннее отверстие втулки болта, соответствующее болту M10, имеет диаметр ø10, а болт представляет собой болты класса 8,8, и ограничительный винт (винт-заглушка) не может быть использован.

Рисунок 4. 3D-схема заднего сердечника пресс-формы.

Рисунок 5. Разобранный вид передней и задней форм.

Рисунок 6. Конструкция безопасности пресс-формы.

Рисунок 7. Схема подачи воды в форме.
Разобранные виды переднего и заднего стержней пресс-формы показаны на рисунке 5. Разработайте диаграмму разнесения и отметьте номер чертежа, изображение интуитивно понятно и удобно для всех аспектов обработки и сборки пресс-формы. Для водной транспортировки передней и задней форм спроектирована трехмерная схема. Функция этой схемы состоит в том, чтобы спроектировать и изготовить ее на паспортной табличке пресс-формы, чтобы персонал, занимающийся литьем под давлением, мог подключить контур транспортировки воды. Схема подачи воды в форме показана на рисунке 7.
Ворота из пластиковой части представляют собой боковые ворота. После резки он будет закрыт при сборке и не повлияет на общий внешний вид факсимильного аппарата. Для выброса пластиковых деталей используется выталкиватель штифта. Бренд наперстков — японский бренд MISUMI.
Отказ от ответственности: эта статья была первоначально опубликована в журнале и предназначена только для академического обмена. Данные и изображения взяты из их публикаций. Если есть какие-либо нарушения, пожалуйста, свяжитесь с нами для удаления.
ЗАЧЕМ НАМ НУЖЕН 5G?
Решите характер вибрации токарного станка, найдите причину проблемы и заставьте изделие сиять за один шаг
Связанная статья



