
Влияние литья под давлением на микроструктуру и механические свойства высокоцинковых магниевых сплавов
Магниевые и магниевые сплавы характеризуются низкой плотностью, высокой удельной прочностью и жесткостью, хорошими влажными свойствами, отличной электронной защитой и простоты утилизации. Они обладают значительной прикладной ценностью и широкими перспективами в таких областях, как автомобильная, электронная, аэрокосмическая и оборонная промышленность. Среди них сплавы серии Mg-Zn-Al (ZA) отличаются хорошей высокотемпературной производительностью, отличными литейными свойствами и более низкими издержками производства. Исследования показывают, что изменяя содержание Zn и контролируя соотношение w(Zn)/w(Al) в сплавах Mg-Zn-Al, можно повысить теплостойкость сплава и его высокотемпературную ползунку.

Микроструктура Mg-Zn-Al сплавов состоит в основном из термоустойчивых фаз, таких как τ-Mg32(Al,Zn)49 (точка плавления 535°C), ϕ-Al2Mg5Zn2 (точка плавления 393°C) или ε-MgZn (точка плавления 347°C). Сплавы с w(Zn)/w(Al) ≥ 2, особенно с высоким содержанием цинка (например, ZA102, ZA122, ZA122), демонстрируют повышенную теплостойкость и устойчивость к гашению благодаря образованию термоустойчивых фаз, таких как Mg32(Al,Zn)49 и ε-MgZn. Однако такие дефекты литья, как усыхание, по-прежнему ограничивают дальнейшее применение Mg-Zn-Al сплавов в традиционных процессах литья.

Сжатие отливки является эффективной и точной технологии обработки металла, которая сочетает в себе характеристики отливки и пластиковой деформации. Применение давления при затвердевании полезно для переработки зерна и достижения принудительного откорма при затвердевании, уменьшения или устранения дефектов заливки, вызванных газом в расплаве и усадки при затвердевании. Это приводит к более плотной литой структуры.

В исследовании, посвященном сплавам Mg-14Zn-3Al (ZA143), были проведены эксперименты по литья методом сжатия с различным давлением (0, 40, 80 и 120мпа) для изучения их воздействия на микроструктуру, микропористость и механические свойства. Результаты показали, что повышение давления эффективно устраняет дефекты литья, повышая плотность и механические свойства сплава.

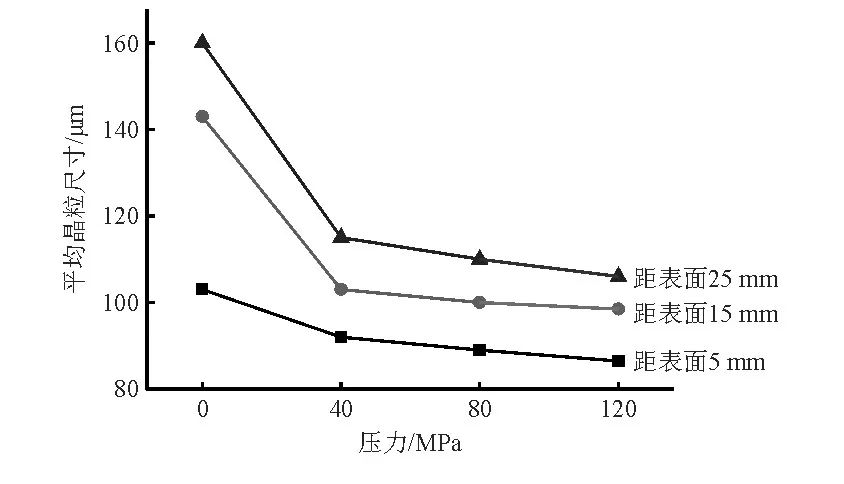
При отсутствии давления (гравитационное литье) гравитационные дендриты были грубыми, а вторая фаза на границах зерна была неравномерно распределена с небольшой долей площади. По мере увеличения давления до 40 мпа, рафинирования гранулированных дендритов в гранулированном мг, увеличилась вторая фаза, а распределение по зерновым границам изменилось с дискретных на непрерывные, с тенденцией к рафинированию во внутреннем распределении гранулированных второй фазы (α -MgZn). В результате дальнейшего увеличения давления тенденция к уточнению гранулированных дендритов снизилась, и на втором этапе наблюдалось непрерывное и скрупулезное распределение на границах зерна, в то время как внутреннее распределение гранулированных гранул второго этапа продолжало увеличиваться.

Кроме того, было отмечено, что при отсутствии давления возникает микропористость. По мере увеличения давления, особенно при 80 мпа и 120 мпа, микропористость не наблюдалась. Без давления, микропористость в отливках сплава за143 магния в основном концентрируется в верхней и средней части, образуя "полосы" симметрично распределенных вокруг центра, в то время как на боковых и нижних поверхностях микропористость меньше. При повышении давления микропористость отливок из магниевого сплава ZA143 на 40MPa и 80MPa снизилась и больше не демонстрировала плотное кластерирование, а, скорее, более широкое «v-образное» распределение. Это объясняется охлаждающим действием на поверхность формы, в результате чего расплавленный металл на литейном краю сначала затвердевает, образуя твердый корпус. Твердый корпус подвергся пластической деформации под давлением, в результате чего расплавленный металл подвергся изостатическому давлению. На ранних стадиях отливки методом сжатия тонкий твердый корпус подвержен пластической деформации, что приводит к высокому изостатическому давлению на расплавленный металл, препятствуя образованию микропористости на боковых и нижних поверхностях. Однако по мере укрепления толщина твердого корпуса увеличивалась, а энергия, потребляемая пластмассовой деформацией твердого корпуса под давлением, увеличивалась. Вследствие этого изостатическое давление на расплавленный металл в центральном регионе снизилось, что сделало его чувствительным к образованию микропористости.


В целом:
Отливка методом сжатия улучшает гранулометрическую форму дендритов mg, увеличивает вторую фазу и преобразует микроструктуру сплава Mg-14Zn-3Al из гранулометрической матрицы mg, длинной гранулообразной гранулометрической формы (Al,Zn)49 фазы в гранулометрическую или костную гранулометрическую фазу MGZN, с переходом от дискретного к непрерывному распределению на границе зерна.
Повышение давления сжатия литья снижает микропористость в отливках сплава Mg-14Zn-3Al. Доля микропористости уменьшается с 15,67% при 0мпа до 0,81% при 120мпа.
Увеличение давления сжатия литья повышает общую производительность сплава Mg-14Zn-3Al. При 120мпа прочность на растяжение и относительное удлинение сплава составляют 218,1мпа и 5,2%, соответственно, что на 13,2% больше прочности на растяжение и на 333% больше относительного удлинения по сравнению с гравитационной литье.
Широко используемые формулы расчета массы металла
Счастливого Рождества и счастливого Нового 2024 года
Связанная статья



