
Der Einfluss des Squeeze-Castings auf die Mikrostruktur und die mechanischen Eigenschaften von Magnesiumlegierungen mit hohem Zinkgehalt
Magnesium und Magnesiumlegierungen zeichnen sich durch geringe Dichte, hohe spezifische Festigkeit und Steifigkeit, gute Dämpfungseigenschaften, hervorragende elektronische Abschirmleistung und einfache Recyclingfähigkeit aus. Sie haben einen erheblichen Anwendungswert und große Aussichten in Bereichen wie der Automobil-, Elektronik-, Luft- und Raumfahrt- und Verteidigungsindustrie. Unter ihnen weisen die Legierungen der Mg-Zn-Al-Reihe (ZA) eine gute Hochtemperaturleistung, ausgezeichnete Gusseigenschaften und niedrigere Produktionskosten auf. Untersuchungen zeigen, dass es durch Änderung des Zn-Gehalts und Steuerung des w(Zn)/w(Al)-Verhältnisses in Mg-Zn-Al-Legierungen möglich ist, die Wärmebeständigkeit und Hochtemperatur-Kriechbeständigkeit der Legierung zu verbessern.

Die Mikrostruktur von Mg-Zn-Al-Legierungen besteht hauptsächlich aus hitzestabilen Phasen wie τ-Mg32(Al,Zn)49 (Schmelzpunkt 535 °C), ϕ-Al2Mg5Zn2 (Schmelzpunkt 393 °C) oder ε-MgZn (Schmelzpunkt 347 °C). Legierungen mit w(Zn)/w(Al) ≥ 2, insbesondere solche mit hohem Zinkgehalt (z. B. ZA102, ZA122, ZA122), weisen aufgrund der Bildung hitzestabiler Phasen wie Mg32(Al,Zn)49 und ε-MgZn eine verbesserte Wärmebeständigkeit und Kriechbeständigkeit auf. Allerdings schränken Gussfehler wie Schwindung noch immer den weiteren Einsatz von Mg-Zn-Al-Legierungen in herkömmlichen Gussverfahren ein.

Squeeze Casting ist eine effiziente und präzise Metallverarbeitungstechnologie, die die Eigenschaften des Gießens und der plastischen Verformung vereint. Die Anwendung von Druck während der Erstarrung ist vorteilhaft für die Verfeinerung der Korngröße und die Erzielung einer Zwangszufuhr während der Erstarrung, wodurch Gussfehler, die durch Gas in der Schmelze und Erstarrungsschrumpfung verursacht werden, reduziert oder beseitigt werden. Dadurch entsteht ein dichteres Gussgefüge.

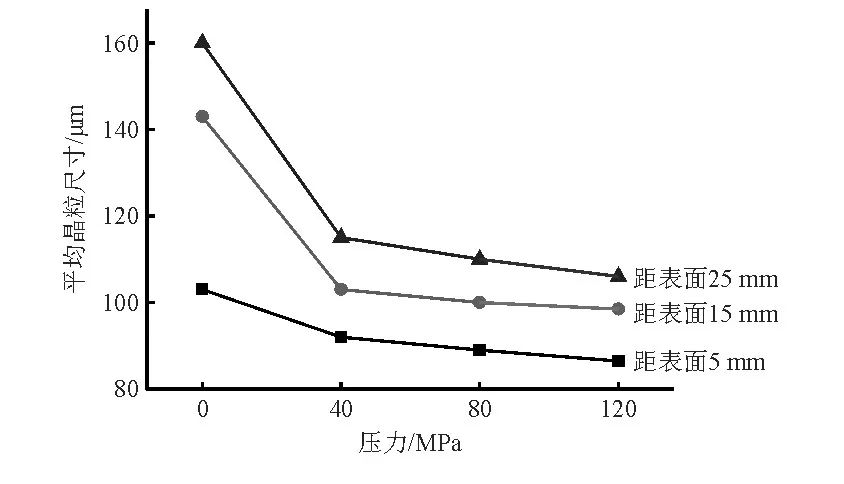
In der Studie mit Schwerpunkt auf der Mg-14Zn-3Al-Legierung (ZA143) wurden Squeeze-Casting-Experimente mit unterschiedlichen Drücken (0, 40, 80 und 120 MPa) durchgeführt, um deren Auswirkungen auf Mikrostruktur, Mikroporosität und mechanische Eigenschaften zu untersuchen. Die Ergebnisse zeigten, dass eine Erhöhung des Drucks Gussfehler effektiv beseitigte und die Dichte und mechanischen Eigenschaften der Legierung verbesserte.

Ohne Druck (Schwerkraftguss) waren die α-Mg-Dendriten grob und die zweite Phase an den Korngrenzen war diskontinuierlich mit einem kleinen Flächenanteil verteilt. Als der Druck auf 40 MPa anstieg, verfeinerten sich die α-Mg-Dendriten, die zweite Phase nahm zu und ihre Verteilung an den Korngrenzen änderte sich von diskontinuierlich zu kontinuierlich, mit einer Tendenz zur Verfeinerung der inneren Verteilung der körnigen zweiten Phase (ε-MgZn). Mit weiterem Druckanstieg nahm der Verfeinerungstrend der α-Mg-Dendriten ab und die zweite Phase zeigte eine kontinuierliche Netzverteilung an den Korngrenzen, während die interne Verteilung der feinkörnigen zweiten Phase weiter zunahm.

Darüber hinaus wurde beobachtet, dass Mikroporosität auftrat, wenn kein Druck ausgeübt wurde. Bei steigendem Druck, insbesondere bei 80 MPa und 120 MPa, wurde keine Mikroporosität beobachtet. Ohne Druck konzentrierte sich die Mikroporosität in ZA143-Magnesiumlegierungsgussteilen hauptsächlich im oberen Mittelteil und bildete „Bänder“, die symmetrisch um die Mitte verteilt waren, während an den Seiten- und Bodenflächen weniger Mikroporosität auftrat. Mit zunehmendem Druck nahm die Mikroporosität in ZA143-Magnesiumlegierungsgussteilen bei 40 MPa und 80 MPa ab und zeigte keine dichte Anhäufung mehr, sondern eine größere „V-förmige“ Verteilung. Dies wurde auf den Kühleffekt auf die Formoberfläche zurückgeführt, der dazu führte, dass das geschmolzene Metall am Gussrand zuerst erstarrte und eine feste Schale bildete. Die feste Hülle erfuhr unter Druck eine plastische Verformung, wodurch das geschmolzene Metall einem isostatischen Druck ausgesetzt wurde. In den frühen Stadien des Squeeze-Castings war die dünne feste Hülle anfällig für plastische Verformungen, was zu einem hohen isostatischen Druck auf das geschmolzene Metall führte und die Bildung von Mikroporosität an den Seiten- und Bodenflächen verhinderte. Mit fortschreitender Erstarrung nahm jedoch die Dicke der festen Hülle zu und der Energieaufwand für die plastische Verformung der festen Hülle unter Druck nahm zu. Infolgedessen verringerte sich der isostatische Druck auf die Metallschmelze im zentralen Bereich, wodurch sie anfällig für die Bildung von Mikroporosität wurde.


Zusammenfassend:
Squeeze Casting verfeinert die α-Mg-Dendriten, erhöht die zweite Phase und wandelt die Mikrostruktur der Mg-14Zn-3Al-Legierung von der α-Mg-Matrix, der langen blockförmigen τ-Mg32(Al,Zn)49-Phase, in eine körnige oder skelettartige ε-MgZn-Phase um, mit einem Übergang von einer diskontinuierlichen zu einer kontinuierlichen Verteilung an den Korngrenzen.
Eine Erhöhung des Pressgussdrucks verringert die Mikroporosität in Gussteilen aus Mg-14Zn-3Al-Legierungen. Der Mikroporositätsflächenanteil nimmt von 15,67 % bei 0 MPa auf 0,81 % bei 120 MPa ab.
Die Erhöhung des Pressgussdrucks verbessert die Gesamtleistung der Mg-14Zn-3Al-Legierung. Bei 120 MPa betragen die Zugfestigkeit und die Dehnung der Legierung 218,1 MPa bzw. 5,2 %, was einer Steigerung der Zugfestigkeit um 13,2 % und einer Steigerung der Dehnung um 333 % im Vergleich zum Schwerkraftguss entspricht.
Häufig verwendete Formeln zur Berechnung des Metallgewichts
Frohe Weihnachten und ein gutes neues Jahr 2024
Verwandter Artikel



