
Микроструктура и свойства холоднодеформированной дуплексной нержавеющей стали NSSC 2120 при литье по выплавляемым моделям
Результаты показывают, что двухфазные отношения (α/γ) феррита и аустенита постепенно увеличиваются при отжиге при 950~1200 ℃, а слоистая структура аустенита трансформируется в мелкие островки; текстура α-волокна и компонент текстуры γ-волокна постепенно формируются и укрепляются; по мере повышения температуры отжига прочность материала на разрыв постепенно уменьшалась, удлинение сначала увеличивалось, а затем уменьшалось, а коррозионная стойкость сначала уменьшалась, а затем увеличивалась. После отжига при 1000 ℃ холоднодеформированная двухфазная сталь имеет лучшие механические свойства, а ее прочность на разрыв и удлинение составляют 730 МПа и 58% соответственно; после отжига при 1200 ℃ плотность тока коррозии материала составляет самое низкое значение - 2,5 мкА·см-2. Его коррозионная стойкость является самой сильной и имеет очевидную текстуру латуни и другие компоненты рекристаллизованной текстуры.
Дуплексная нержавеющая сталь — это тип стали, в которой на долю ферритной фазы (α) и аустенитной фазы (γ) в структуре твердого раствора приходится примерно половина каждая. DSS сочетает в себе хорошую ударную вязкость и свариваемость аустенитной нержавеющей стали и более высокую прочность и стойкость к хлоридной коррозии ферритной нержавеющей стали. В последние годы DSS широко используется в военной промышленности, нефтегазовой промышленности, производстве удобрений, мостостроении, морской промышленности и производстве химических танкеров. Дуплексная нержавеющая сталь демонстрирует две тенденции развития: одна — в полной мере использовать высокую прочность и хорошую коррозионную стойкость дуплексной нержавеющей стали и разработать супердуплексные нержавеющие стали, такие как 2750 и 2906, для замены супераустенитных нержавеющих сталей, таких как 904L; В полной мере используйте ресурсосберегающие преимущества дуплексной нержавеющей стали и разработайте экономичные дуплексные нержавеющие стали, такие как UNS S32304 и LDX 2101. Энергосберегающая дуплексная нержавеющая сталь использует дешевые N, Mn и другие элементы для замены традиционной дуплексной нержавеющей стали. сталь Ni, Mo и другие драгоценные металлы, что снижает стоимость, делая ее предел текучести в два раза выше, чем у обычной аустенитной нержавеющей стали, и сохраняет отличную коррозионную стойкость. По сравнению с традиционной дуплексной нержавеющей сталью, за счет увеличения содержания N, выделение σ-фазы в определенной степени подавляется, но в то же время способствует выделению нитридов, таких как Cr2N, что делает термопластичность экономичная дуплексная нержавеющая сталь ниже, а процесс горячей деформации при прокатке. Среднее растрескивание более серьезное, поэтому решение проблемы термопластичности очень важно для производства экономичной дуплексной нержавеющей стали.
В 2014 году компания Nippon Steel & Sumikin нержавеющей стали Co., Ltd. впервые успешно разработала новую экономичную дуплексную нержавеющую сталь NSSC 2120 (21Cr-2Ni-3Mn-1Cu-N), которая может значительно улучшить сварочные характеристики и заменить нержавеющую сталь SUS304. . По сравнению с нержавеющей сталью SUS304, NSSC 2120 имеет хорошие сварочные характеристики и повышенную прочность.
Двойной, но также имеет преимущество низкой стоимости. Являясь зрелой технологией, обработка холодным деформированием отличается высокой точностью размеров, хорошим качеством поверхности и стабильной структурой, что позволяет эффективно избегать дефектов, возникающих во время термической обработки, и обеспечивать хорошие характеристики материала. В настоящее время проведено мало исследований по эволюции микроструктуры и свойств холоднодеформированной энергосберегающей дуплексной нержавеющей стали после отжига и термической обработки. В этом проекте влияние рекристаллизационного отжига на микроструктуру и свойства холоднодеформированной дуплексной нержавеющей стали изучается путем проведения высокотемпературной термообработки отжигом определенной холоднодеформированной дуплексной нержавеющей стали NSSC 2120 при различных температурах и времени.
1 Материалы и методы испытаний
Литая заготовка из дуплексной нержавеющей стали NSSC 2120 изготавливается методом литья по выплавляемым моделям в индукционной печи промежуточной частоты. Химический состав приведен в таблице 1. Выплавленная в литом состоянии дуплексная нержавеющая сталь 2120 подвергается обработке на раствор в коробчатой печи термической обработки SXL-1400C, температура раствора составляет 1100 ℃, тепло удерживается в течение 2 часов до воды. утолить. После твердого раствора образец разрезали на образцы толщиной 10 мм, а затем подвергали холодной прокатке на двухвалковом стане φ200×200 мм со скоростью 2,5 м/мин в несколько проходов, обжатие прохода составляло 0,5 мм, а деформация холодной прокатки Это 70%. После этого образцы подвергались отжигу при 950, 1000, 1050, 1100, 1150 и 1200℃ в печи сопротивления коробчатого типа. Время отжига составляло 30 минут, затем закалку водой (коды РА-950, РА-1000, РА-1050, РА-1100, РА-1150, РА-1200).

2 Результаты испытаний и анализ
2.1 Влияние температуры отжига на микроструктуру и текстуру
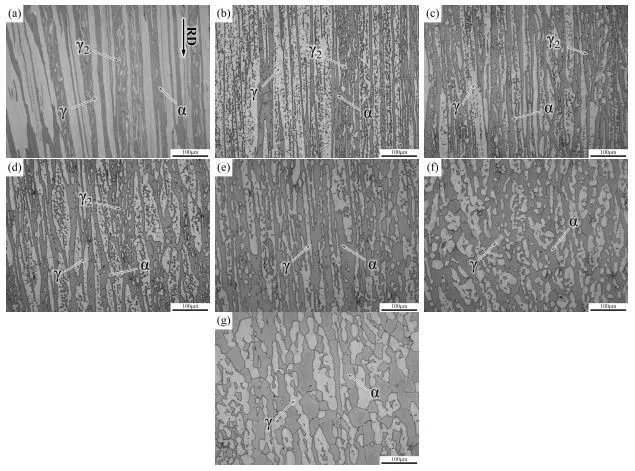
На рисунке 1 показана микроструктура дуплексной нержавеющей стали NSSC 2120, холоднокатаной и отожженной при различных температурах. Из рисунка 1а видно, что TD-поверхность образца после холодной прокатки с деформацией 70 % представляет собой двухфазную структуру α/γ (аустенит/феррит), вытянутую в направлении прокатки в рейку. Мелкая игольчатая фаза вторичного аустенита (γ2) рассредоточена среди реек аустенита, а зерна в двухфазной структуре явно измельчены или даже разрушены. Из-за неравномерности формы и размеров двухфазной структуры в состоянии твердого раствора твердость двух фаз также различна. Ширина двухфазной слоистой структуры после большой деформации холодной прокатки неравномерна, а соотношение фаз α и γ после холодной деформации составляет около 40,1% и 59,9%. Из рисунка 1 видно, что после отжига при 950°C и при более высоких температурах в металлографической структуре не обнаружено явных выделений, а более высокая температура отжига растворяет выделенные фазы, такие как Cr2N. После отжига при 950 ℃ мелкие кристаллические зерна α-фазы зародились в слоистой структуре γ-фазы. По мере повышения температуры отжига кристаллические зерна α-фазы, образовавшиеся в результате зародышеобразования рекристаллизации, продолжают сливаться, а волокнистая структура γ-фазы пластины разрушается и разрушается. Дисперсные фазы γ2 переплетаются, сливаются и распределяются цепочками вдоль направления прокатки. Когда температура отжига достигает 1150℃, 1200℃, γ-фаза в основном превращается в прерывистые островки и распределяется по α-матрице. Двухфазное распределение более равномерное, и две фазы также существенно изменяются. Зерна α-фазы очевидно выросли и слились. Меньшие γ-зерна.

(а) CR; (б) РА-950; (в) РА-1000; (г) РА-1050; (д) РА-1100; (е) РА-1150; (г) РА-1200
Рисунок 1. Микроструктура холоднокатаного проката и различных температур рекристаллизационного отжига.
Программное обеспечение Image-Pro использовалось для измерения объемной доли двухфазной структуры после отжига, и для каждого материала измерялось 15 полей зрения для расчета среднего значения. Результаты показаны на рисунке 2. Из рисунка 2 видно, что после отжига при 950 ℃ соотношение γ-фаз упало примерно до 56%. С увеличением температуры отжига объемная доля γ-фазы постепенно уменьшается, а объемная доля α-фазы соответственно увеличивается. Когда температура рекристаллизационного отжига повышается до 1200 ℃, соотношение фаз γ снижается до 39%.

Рис. 2. Изменение соотношения γ-фаз при различных температурах рекристаллизационного отжига
На рис. 3 показаны изображения реконструкции EBSD холоднокатаных дуплексных нержавеющих сталей, отожженных при 950, 1000, 1100 и 1200°C. Белые зерна – это α-зерна, серые зерна – это γ-зерна, тонкая линия – малоугловая граница зерна (LAGBS, 2~15°), глубокая линия – большеугловая граница зерна (HAGBS, ≥15°). , тонкая пунктирная линия. Это граница двойника (TWINS). Из рисунка 3 видно, что после рекристаллизационного отжига мелкие рекристаллизованные γ-зерна распределяются слоями вдоль направления прокатки, мелкие α-зерна распределяются между островками аустенита, а в γ-зернах имеются длинные полосы отжига. Двойники, α-фаза из-за более высокой энергии дефекта упаковки после деформации, не легко образуют двойники. После рекристаллизационного отжига зерна γ и α окружены большеугловыми границами зерен, а в небольшом количестве субзерен имеются малоугловые границы зерен, что указывает на то, что холоднокатаная двухфазная сталь полностью рекристаллизовалась. Мелкие рекристаллизованные α-зерна можно наблюдать в γ-островках отожженных образцов при 950 ℃. При повышении температуры отжига зерна сливаются и значительно увеличиваются. Слоистые островки аустенита растут и самоудерживаются за счет обернутых α-зерен. Когда температура отжига увеличивается до 1200 ℃, двухфазные рекристаллизованные зерна равномерно распределяются вдоль направления прокатки из-за эффекта закрепления γ-фазы.

а) РА-950; (б) РА-1000; (в) РА-1100; (г) РА-1200
Рис. 3. EBSD-реконструкция образцов при разных температурах отжига.

В таблице 2 показано соотношение крупноугловых и малоугловых границ зерен, границ двойных зерен и границ зерен крупноузловой решетки холоднокатаных образцов дуплексной нержавеющей стали, отожженных при 950, 1000, 1100 и 1200 ℃.
На рис. 4 показан средний размер кристаллических зерен фаз ГЦК и ОЦК холоднокатаной дуплексной нержавеющей стали при различных температурах отжига.

а) РА-950; (б) РА-1000; (в) РА-1100; (г) РА-1200
Рис. 3. EBSD-реконструкция образцов при разных температурах отжига.
2.1.1 Влияние температуры отжига на текстуру
На рисунке 5 показано поперечное сечение ФРО (φ2=0°, 45°, 65°) α- и γ-структур отожженных образцов при 950, 1000, 1100 и 1200 ℃ с углами Эйлера φ1 и Φ в качестве горизонтальных и Φ. вертикальные координаты. Типичные компоненты текстуры на диаграмме ODF кубического металла показаны на рисунке 6. Текстура деформации представлена треугольником, текстура рекристаллизации представлена квадратом, а чистая текстура представлена кругом.
Рис. 5. Эволюция текстуры, характеризуемая эйлеровым пространством ODF в аустенитной и ферритной структурах различных отожженных образцов.


Рисунок 6. Типичные текстурные компоненты кубического металла.
2.2. Влияние рекристаллизационного отжига на механические свойства.
На рисунке 7 показаны результаты испытаний на растяжение холоднокатаных образцов дуплексной нержавеющей стали NSSC 2120 при различных температурах рекристаллизационного отжига при комнатной температуре.

Рисунок 7. Предел прочности и удлинение холоднокатаной двухфазной стали 2120 при различных температурах рекристаллизационного отжига.
2.3 Влияние рекристаллизационного отжига на коррозионную стойкость
На рис. 8 показаны потенциальные кривые поляризации холоднокатаных образцов дуплексной нержавеющей стали NSSC 2120 при различных температурах рекристаллизационного отжига в искусственной морской воде (25,54 г/л NaCl + 11,10 г/LMgCl2+ 4,09 г/л Na2SO4+1,16 г/LCaCl2). Соответствующий потенциал самокоррозии (Ecorr), расположение питтинга (Epit) и плотность тока коррозии (Icoor) показаны в Таблице 3.

Рисунок 8. Поляризационные кривые холоднокатаной двухфазной стали 2120 при различных температурах рекристаллизационного отжига.

На рисунке 9 показана морфология питтинга холоднокатаных образцов дуплексной нержавеющей стали NSSC 2120 при различных температурах рекристаллизационного отжига. Из рисунка 9 видно, что питтинговая коррозия в основном происходит на границе фаз α/γ и в матрице α. Ямки на сильно изрытых участках переходят в γ-фазу. Размер ямок на поверхности образцов РА-1050 и РА-1100 сравнительно велик. Большой размер коррозионных отверстий на поверхности образца РА-1200 меньше и коррозионная стойкость самая сильная. Питтинговая коррозия на поверхности образцов РА-950 и РА-1000 происходила в нарушенных γ, γ2 и α, а мелкие двухфазные зерна вызывали распространение коррозионных язв к аустениту внутрь. Питтинговая морфология образцов при различных температурах отжига в основном согласуется с результатами измерения плотности тока коррозии, измеренной по поляризационной кривой. В среде Cl- всегда преимущественно корродирует α-фаза. По мере увеличения температуры рекристаллизационного отжига соотношение α-фаз в холоднокатаной двухфазной стали увеличивается (см. рис. 2), а стойкость к питтинговой коррозии образца постепенно не снижается. Это связано с тем, что двухфазная структура образца все еще растет в направлении прокатки при отжиге при 950 или 1000 ℃, размер двухфазного зерна мал, распределение границ зерен плотное (см. Рисунок 3), а зерно размер границы мал и больше. Вызывает коррозию преимущественно вдоль границ зерен. Большое количество границ зерен с низким ∑CSL значительно снижает содержание вакансионных дефектов и примесных элементов на границе фаз, отсекает связность границы зерен и снижает скорость коррозии границы зерен. Таким образом, большое количество границ зерен ∑3 после отжига улучшает двойную коррозионную стойкость холоднокатаных границ зерен стали. А с повышением температуры рекристаллизации степень рекристаллизации еще больше улучшается, двухфазные зерна сливаются и растут, соотношение большеугловой границы зерна и границы зерна тяжелого участка увеличивается, распределение двухфазной структуры улучшается. становится более однородным, дефекты матрицы уменьшаются и достигается пассивация. Стабильность пленки повышается, а коррозионная стойкость повышается.

(а)РА-950 (б)РА-1000 (в)РА-1050 (г)РА-1100 (д)РА-1150 (е)РА-1200
Рис. 9. Морфология питтинга холоднокатаной дуплексной нержавеющей стали 2120 при различных температурах рекристаллизационного отжига.
3 вывод
(1) Холодноформованная дуплексная нержавеющая сталь NSSC 2120 в основном прошла рекристаллизационный отжиг после отжига при 950 ℃. Его отожженная структура состоит из α, γ и игольчатого γ2, распределенных слоями вдоль направления прокатки. С увеличением температуры отжига соотношение α-фазы продолжает увеличиваться, большеугловые границы зерен материала и границы зерен CSL незначительно увеличиваются, а двухфазные зерна продолжают рекристаллизоваться, сливаться и расти. После отжига при 1200 ℃ соотношение фаз α увеличилось до 61%, двухфазная структура была однородной, бездефектной и имела аксиальное распределение, а зерна α и γ выросли до 16,2 мкм и 33,8 мкм.
(2) С увеличением температуры отжига компоненты двухфазной текстуры существенно изменяются, а текстура α-волокна в γ-фазе и компоненты текстуры γ-волокна в α-фазе усиливаются. После отжига при 1000 ℃ прочность текстуры α-фазы холоднодеформированной дуплексной нержавеющей стали NSSC 2120 значительно увеличивается, а прочность текстуры γ-фазы не сильно меняется с увеличением температуры отжига. После отжига при 1200 ℃ в γ-фазе в основном присутствуют текстуры латуни и текстуры P-типа, а {111}<112>текстура и текстура меди в α-фазе.
(3) По мере увеличения температуры отжига прочность на разрыв холоднодеформированной дуплексной нержавеющей стали NSSC 2120 постепенно снижается, а ее удлинение сначала увеличивается, а затем уменьшается. Отжиг при 1000 ℃ имеет лучшие механические свойства, в это время предел прочности и относительное удлинение составляют 730 МПа и 58%.
(4) С увеличением температуры отжига потенциал питтинговой коррозии и плотность тока коррозии холоднокатаной двухфазной стали после отжига сначала увеличиваются, а затем уменьшаются с увеличением температуры отжига. После отжига при 1200 ℃ плотность тока коррозии снижается до 2,5 мкА·см-2, питтинговая ямка становится наименьшей, а стойкость к питтинговой коррозии – самой высокой.
Первый комплект высококлассных силовых агрегатов собственной разработки Great Wall Motor в Китае сошел с производственной линии
Немецкие клиенты посещают нашу компанию по поводу проекта строительства корпуса блока управления транспортным средством на новой энергии
Связанная статья



