
Mikrostruktur und Eigenschaften von kaltverformtem NSSC 2120 Duplex-Edelstahl im Feinguss
Die Ergebnisse zeigen, dass die Zweiphasenverhältnisse (α/γ) von Ferrit und Austenit beim Glühen bei 950–1200 °C allmählich ansteigen und sich die geschichtete Austenitstruktur in kleine Inseln umwandelt; die α-Fasertextur und die γ-Fasertexturkomponente bildeten sich allmählich und verstärkten sich; Mit zunehmender Glühtemperatur nahm die Zugfestigkeit des Materials allmählich ab, die Dehnung nahm zunächst zu und dann ab und die Korrosionsbeständigkeit nahm zunächst ab und nahm dann zu. Nach dem Glühen bei 1000℃ weist der kaltverformte Dualphasenstahl die besten mechanischen Eigenschaften auf und seine Zugfestigkeit und Dehnung betragen 730 MPa bzw. 58 %; Nach dem Glühen bei 1200℃ hat die Korrosionsstromdichte des Materials den niedrigsten Wert von 2,5μA·cm-2. Seine Korrosionsbeständigkeit ist am stärksten und weist eine offensichtliche Messingtextur und andere rekristallisierte Texturkomponenten auf.
Duplex-Edelstahl ist eine Stahlsorte, bei der die Ferritphase (α) und die Austenitphase (γ) in der Mischkristallstruktur jeweils etwa die Hälfte ausmachen. DSS kombiniert die gute Zähigkeit und Schweißbarkeit von austenitischem Edelstahl mit der höheren Festigkeit und Chloridkorrosionsbeständigkeit von ferritischem Edelstahl. In den letzten Jahren wurde DSS in großem Umfang in der Militärindustrie, der Öl- und Gasindustrie, der Düngemittelindustrie, dem Brückenbau, der Schifffahrtsindustrie und der Chemikalientankerindustrie eingesetzt. Duplex-Edelstahl weist zwei Entwicklungstrends auf: Der eine besteht darin, die hohe Festigkeit und gute Korrosionsbeständigkeit von Duplex-Edelstahl voll auszunutzen und Super-Duplex-Edelstähle wie 2750 und 2906 zu entwickeln, um superaustenitische Edelstähle wie 904L zu ersetzen; Nutzen Sie die ressourcenschonenden Vorteile von Duplex-Edelstahl voll aus und entwickeln Sie wirtschaftliche Duplex-Edelstähle wie UNS S32304 und LDX 2101. Der energiesparende Duplex-Edelstahl verwendet kostengünstiges N, Mn und andere Elemente, um den herkömmlichen Duplex-Edelstahl Ni, Mo und andere Edelmetalle zu ersetzen, was die Kosten senkt und gleichzeitig seine Streckgrenze doppelt so hoch wie die von gewöhnlichem austenitischem Edelstahl macht Stahl und behält eine ausgezeichnete Korrosionsbeständigkeit. Im Vergleich zum herkömmlichen Duplex-Edelstahl wird aufgrund der Erhöhung des N-Gehalts die Ausfällung der σ-Phase bis zu einem gewissen Grad unterdrückt, gleichzeitig wird jedoch auch die Ausfällung von Nitriden wie Cr2N gefördert, wodurch die thermische Plastizität des wirtschaftlichen Duplex-Edelstahls geringer wird und der Warmverformungsprozess beim Walzen zu mittlerer Rissbildung führt, sodass die Lösung des Problems der Thermoplastizität für die Herstellung von sehr wichtig ist wirtschaftlicher Duplex-Edelstahl.
Im Jahr 2014 entwickelte Nippon Steel & Sumikin Stainless Steel Co., Ltd. erstmals erfolgreich einen neuen wirtschaftlichen Duplex-Edelstahl NSSC 2120 (21Cr-2Ni-3Mn-1Cu-N), der die Schweißleistung erheblich verbessern und den Edelstahl SUS304 ersetzen kann. Im Vergleich zu Edelstahl SUS304 weist NSSC 2120 eine gute Schweißleistung und eine verbesserte Festigkeit auf
Verdoppelt, hat aber auch den Vorteil geringer Kosten. Als ausgereifte Technologie weist die Kaltverformungsverarbeitung eine hohe Maßgenauigkeit, eine gute Oberflächenqualität und eine stabile Struktur auf, wodurch bei der thermischen Verarbeitung entstehende Fehler wirksam vermieden und eine gute Materialleistung gewährleistet werden können. Derzeit gibt es nur wenige Forschungsarbeiten zur Entwicklung der Mikrostruktur und der Eigenschaften von kaltverformtem, energiesparendem Duplex-Edelstahl nach dem Glühen und der Wärmebehandlung. In diesem Projekt wird die Auswirkung des Rekristallisationsglühens auf die Mikrostruktur und die Eigenschaften von kaltverformtem Duplex-Edelstahl untersucht, indem eine Hochtemperatur-Glühwärmebehandlung eines bestimmten kaltverformten Duplex-Edelstahls NSSC 2120 bei verschiedenen Temperaturen und Zeiten durchgeführt wird.
1 Testmaterialien und -methoden
Der Gussblock aus NSSC 2120 Duplex-Edelstahl wird im Feingussverfahren und im Zwischenfrequenz-Induktionsofen hergestellt. Die chemische Zusammensetzung ist in Tabelle 1 aufgeführt. Der geschmolzene Duplex-Edelstahl 2120 im Gusszustand wird einer Lösungsbehandlung im Kastenwärmebehandlungsofen SXL-1400C unterzogen. Die Lösungstemperatur beträgt 1100 °C und die Hitze wird 2 Stunden lang gehalten, um sie mit Wasser abzuschrecken. Nach der festen Lösung wurde die Probe in 10 mm dicke Proben geschnitten und dann mit einem Zweiwalzenwerk mit einem Durchmesser von 200 mm × 200 mm bei einer Geschwindigkeit von 2,5 m/min in mehreren Durchgängen kaltgewalzt, wobei die Stichreduzierung 0,5 mm betrug und die Kaltwalzverformung 70 % betrug. Anschließend wurden die Proben bei 950, 1000, 1050, 1100, 1150 und 1200 °C in einem kastenförmigen Widerstandsofen geglüht. Die Glühzeit betrug 30 Minuten und dann wurde Wasser abgeschreckt (die Codes waren RA-950, RA-1000, RA-1050, RA-1100, RA-1150, RA-1200).

2 Testergebnisse und Analyse
2.1 Der Einfluss der Glühtemperatur auf Mikrostruktur und Textur
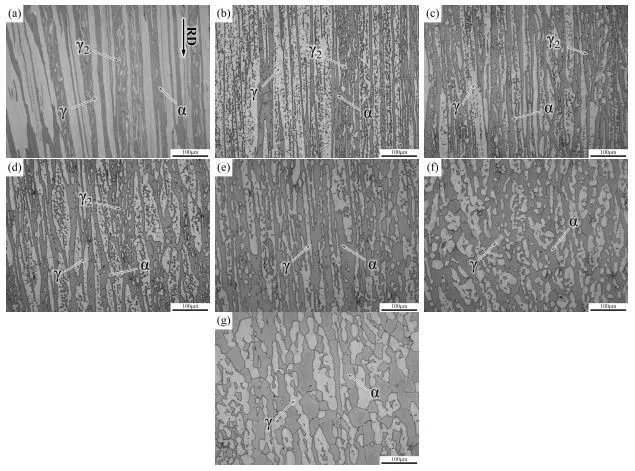
Abbildung 1 zeigt die Mikrostruktur von NSSC 2120 Duplex-Edelstahl, der bei verschiedenen Temperaturen kaltgewalzt und geglüht wurde. Aus Abbildung 1a ist ersichtlich, dass die TD-Oberfläche der Probe nach dem Kaltwalzen mit 70 % Verformung eine α/γ-Zweiphasenstruktur (Austenit/Ferrit) aufweist, die sich in Walzrichtung zu einer Latte verlängert. Die feine nadelartige sekundäre Austenitphase (γ2) ist in den Austenitlatten verteilt, und die Körner in der Zweiphasenstruktur sind offensichtlich verfeinert oder sogar gebrochen. Aufgrund der ungleichmäßigen Form und Größe der Zweiphasenstruktur im Zustand der festen Lösung ist auch die Härte der beiden Phasen unterschiedlich. Die Breite der zweiphasigen Schichtstruktur nach dem Kaltwalzen mit großer Verformung ist ungleichmäßig, und das Phasenverhältnis von α und γ nach der Kaltverformung beträgt etwa 40,1 % und 59,9 %. Aus Abbildung 1 ist ersichtlich, dass nach dem Glühen bei 950 °C und bei höheren Temperaturen keine offensichtlichen Ausscheidungen in der metallografischen Struktur zu finden sind und die höhere Glühtemperatur die ausgeschiedenen Phasen wie Cr2N auflöst. Nach dem Glühen bei 950 °C bildeten sich feine α-Phasen-Kristallkörner in der γ-Phasen-Schichtstruktur. Mit zunehmender Glühtemperatur verschmelzen die durch Rekristallisationskeimbildung gebildeten α-Phasen-Kristallkörner weiter und die faserige γ-Phasenstruktur der Platte bricht und bricht. , Die dispergierten γ2-Phasen verschränken sich, verschmelzen und verteilen sich in Ketten entlang der Walzrichtung. Wenn die Glühtemperatur 1150℃, 1200℃ erreicht, wandelt sich die γ-Phase grundsätzlich in diskontinuierliche Inseln um und verteilt sich auf der α-Matrix. Die Zweiphasenverteilung ist gleichmäßiger und auch die beiden Phasen ändern sich deutlich. Die Körner der α-Phase sind offensichtlich gewachsen und verschmolzen. Kleinere γ-Körner.

(a)CR;(b)RA-950;(c)RA-1000;(d)RA-1050;(e)RA-1100;(f)RA-1150;(g)RA-1200
Abbildung 1: Die Mikrostruktur von kaltgewalztem Material und verschiedenen Rekristallisationsglühtemperaturen
Mit der Image-Pro-Software wurde der Volumenanteil der Zweiphasenstruktur nach dem Glühen gemessen, und für jedes Material wurden 15 Sichtfelder gemessen, um den Durchschnittswert zu berechnen. Die Ergebnisse sind in Abbildung 2 dargestellt. Aus Abbildung 2 ist ersichtlich, dass nach dem Glühen bei 950 °C das γ-Phasenverhältnis auf etwa 56 % gesunken ist. Mit zunehmender Glühtemperatur nimmt der Volumenanteil der γ-Phase allmählich ab und der Volumenanteil der α-Phase nimmt entsprechend zu. Wenn die Rekristallisationsglühtemperatur auf 1200℃ ansteigt, sinkt das Phasenverhältnis γ auf 39 %

Abbildung 2 Änderungen des γ-Phasenverhältnisses bei unterschiedlichen Rekristallisationsglühtemperaturen
Abbildung 3 zeigt die EBSD-Rekonstruktionsbilder von kaltgewalzten Duplex-Edelstählen, die bei 950, 1000, 1100 und 1200 °C geglüht wurden. Die weißen Körner sind α-Körner, die grauen Körner sind γ-Körner, die feine Linie ist die Kleinwinkel-Korngrenze (LAGBS, 2~15°), die tiefe Linie ist die Großwinkel-Korngrenze (HAGBS, ≥15°), die dünne gestrichelte Linie ist die Zwillingsgrenze (TWINS). Aus Abbildung 3 ist ersichtlich, dass nach dem Rekristallisationsglühen die feinen γ-rekristallisierten Körner in Schichten entlang der Walzrichtung verteilt sind, die feinen α-Körner zwischen den Austenitinseln verteilt sind und es lange Glühstreifen in den γ-Körnern gibt. Aufgrund der höheren Stapelfehlerenergie nach der Verformung ist es nicht einfach, Zwillinge in der α-Phase zu bilden. Nach dem Rekristallisationsglühen sind die γ- und α-Körner von Korngrenzen mit großem Winkel umgeben, und bei einer kleinen Anzahl von Unterkörnern gibt es Korngrenzen mit kleinem Winkel, was darauf hinweist, dass der kaltgewalzte Dualphasenstahl vollständig rekristallisiert wurde. In den γ-Inseln der bei 950 °C geglühten Proben können feine α-rekristallisierte Körner beobachtet werden. Mit zunehmender Glühtemperatur verschmelzen die Körner und wachsen deutlich. Die geschichteten Austenitinseln wachsen und bleiben aufgrund der umhüllten α-Körner in sich geschlossen. Wenn die Glühtemperatur auf 1200 °C erhöht wird, werden die zweiphasigen rekristallisierten Körner aufgrund des Pinning-Effekts der γ-Phase gleichmäßig entlang der Walzrichtung verteilt.

(a) RA-950; (b) RA-1000; (c) RA-1100; (d) RA-1200
Abbildung 3 EBSD-Rekonstruktion von Proben bei verschiedenen Glühtemperaturen

Tabelle 2 zeigt das Verhältnis von Groß- und Kleinwinkelkorngrenzen, Zwillingskorngrenzen und Schwergitterkorngrenzen von kaltgewalzten Duplex-Edelstahlproben, die bei 950, 1000, 1100 und 1200 °C geglüht wurden.
Abbildung 4 zeigt die durchschnittliche Größe der FCC- und BCC-Phasenkristallkörner von kaltgewalztem Duplex-Edelstahl bei verschiedenen Glühtemperaturen.

(a) RA-950; (b) RA-1000; (c) RA-1100; (d) RA-1200
Abbildung 3 EBSD-Rekonstruktion von Proben bei verschiedenen Glühtemperaturen
2.1.1 Der Einfluss der Glühtemperatur auf die Textur
Abbildung 5 ist die ODF-Querschnittsansicht (φ2=0°, 45°, 65°) der α- und γ-Strukturen der getemperten Proben bei 950, 1000, 1100 und 1200 ℃ mit den Euler-Winkeln φ1 und Φ als horizontalen und vertikalen Koordinaten. Die typischen Texturkomponenten im kubischen Metall-ODF-Diagramm sind in Abbildung 6 dargestellt. Die Verformungstextur wird durch ein Dreieck dargestellt, die rekristallisierte Textur wird durch ein Quadrat dargestellt und die reine Textur wird durch einen Kreis dargestellt.
Abbildung 5: Texturentwicklung, charakterisiert durch den ODF-Euler-Raum in Austenit- und Ferritstrukturen verschiedener geglühter Proben


Abbildung 6 Typische Texturkomponenten von kubischem Metall
2.2 Die Auswirkung des Rekristallisationsglühens auf die mechanischen Eigenschaften
Abbildung 7 zeigt die Zugversuchsergebnisse von kaltgewalzten NSSC 2120-Duplex-Edelstahlproben bei verschiedenen Rekristallisationsglühtemperaturen bei Raumtemperatur.

Abbildung 7 Zugfestigkeit und Dehnung von kaltgewalztem 2120-Dualphasenstahl bei verschiedenen Rekristallisationsglühtemperaturen
2.3 Die Auswirkung des Rekristallisationsglühens auf die Korrosionsbeständigkeit
Abbildung 8 zeigt die potenziellen Polarisationskurven von kaltgewalzten NSSC 2120-Duplex-Edelstahlproben bei verschiedenen Rekristallisationsglühtemperaturen in künstlichem Meerwasser (25,54 g/L NaCl + 11,10 g/LMgCl2 + 4,09 g/L Na2SO4 + 1,16 g/LCaCl2). Das entsprechende Selbstkorrosionspotenzial (Ecorr), die Lochfraßstelle (Epit) und die Korrosionsstromdichte (Icoor) sind in Tabelle 3 aufgeführt.

Abbildung 8 Polarisationskurven von kaltgewalztem 2120-Dualphasenstahl bei verschiedenen Rekristallisationsglühtemperaturen

Abbildung 9 zeigt die Lochfraßmorphologie von kaltgewalzten NSSC 2120-Duplex-Edelstahlproben bei verschiedenen Rekristallisationsglühtemperaturen. Aus Abbildung 9 ist ersichtlich, dass Lochfraß hauptsächlich in der α/γ-Phasengrenze und der α-Matrix auftritt. Die Grübchen in den stark löchrigen Bereichen entwickeln sich zur γ-Phase. Die Größe der Vertiefungen auf der Oberfläche der RA-1050- und RA-1100-Proben ist relativ groß. Groß: Die Korrosionslöcher auf der Oberfläche der RA-1200-Probe sind kleiner und die Korrosionsbeständigkeit ist am stärksten. Die Lochfraßkorrosion auf der Oberfläche der RA-950- und RA-1000-Proben trat in den gebrochenen Bereichen γ, γ2 und α auf, und die kleinen zweiphasigen Körner führten dazu, dass sich die Korrosionsgruben bis zum Austenit nach innen ausdehnten. Die Lochfraßmorphologie der Proben bei unterschiedlichen Glühtemperaturen stimmt im Wesentlichen mit den anhand der Polarisationskurve gemessenen Ergebnissen der Korrosionsstromdichte überein. In der Cl-Umgebung korrodiert immer bevorzugt die α-Phase. Mit steigender Rekristallisationsglühtemperatur nimmt das α-Phasenverhältnis im kaltgewalzten Dualphasenstahl zu (siehe Abbildung 2) und die Lochfraßkorrosionsbeständigkeit der Probe nimmt nicht allmählich ab. Dies liegt daran, dass die Zweiphasenstruktur der Probe beim Glühen bei 950 oder 1000 °C immer noch entlang der Walzrichtung wächst, die Zweiphasenkorngröße klein ist, die Korngrenzenverteilung dicht ist (siehe Abbildung 3) und die Korngrenzengröße klein ist und stärker dazu führt, dass Korrosion bevorzugt entlang der Korngrenzen auftritt. Eine große Anzahl von Korngrenzen mit niedrigem ∑CSL verringert den Gehalt an Fehlstellen und Verunreinigungselementen an der Phasengrenze erheblich, unterbricht die Konnektivität der Korngrenze und verringert die Korrosionsrate der Korngrenze. Daher verbessert eine große Menge an ∑3-Korngrenzen nach dem Glühen die kaltgewalzte Doppelkorrosionsbeständigkeit der Korngrenzen von Phasenstahl. Und mit der Erhöhung der Rekristallisationstemperatur wird der Grad der Rekristallisation weiter verbessert, die zweiphasigen Körner verschmelzen und wachsen, das Verhältnis der Großwinkelkorngrenze und der schweren Korngrenze nimmt zu, die Zweiphasenstrukturverteilung wird gleichmäßiger, die Matrixdefekte werden reduziert und die Passivierung wird erreicht. Die Stabilität des Films wird erhöht und die Korrosionsbeständigkeit verbessert.

(a)RA-950 (b)RA-1000 (c)RA-1050 (d)RA-1100 (e)RA-1150 (f)RA-1200
Abb. 9 Lochfraßmorphologie von kaltgewalztem Duplex-Edelstahl 2120 bei verschiedenen Rekristallisationsglühtemperaturen
3 Fazit
(1) Kaltgeformter Duplex-Edelstahl NSSC 2120 hat das Rekristallisationsglühen nach dem Glühen bei 950 °C im Wesentlichen abgeschlossen. Seine Glühstruktur besteht aus α, γ und nadelförmigem γ2, die in Schichten entlang der Walzrichtung verteilt sind. Mit steigender Glühtemperatur steigt das α-Phasen-Verhältnis weiter an, die Großwinkelkorngrenzen des Materials und die CSL-Korngrenzen nehmen leicht zu und die Zweiphasenkörner rekristallisieren weiter, verschmelzen und wachsen. Nach dem Glühen bei 1200℃ stieg das α-Phasenverhältnis auf 61 %, die Zweiphasenstruktur war gleichmäßig und defektfrei und zeigte eine axiale Verteilung, und die α- und γ-Körner wuchsen auf 16,2 μm und 33,8 μm.
(2) Mit der Erhöhung der Glühtemperatur verändern sich die zweiphasigen Texturkomponenten erheblich und die α-Fasertextur in der γ-Phase und die γ-Fasertexturkomponenten in der α-Phase werden verstärkt. Nach dem Glühen bei 1000 °C ist die α-Phasen-Texturfestigkeit des kaltverformten Duplex-Edelstahls NSSC 2120 deutlich erhöht, und die γ-Phasen-Texturfestigkeit ändert sich mit der Erhöhung der Glühtemperatur nicht wesentlich. Nach dem Glühen bei 1200 °C liegen in der γ-Phase hauptsächlich Messingtextur und P-Typ-Textur sowie in der α-Phase {111}-Textur und Cu-Textur vor.
(3) Mit steigender Glühtemperatur nimmt die Zugfestigkeit des kaltgeformten Duplex-Edelstahls NSSC 2120 allmählich ab und seine Dehnung nimmt zunächst zu und dann ab. Das Glühen bei 1000 °C weist die besten mechanischen Eigenschaften auf. Zu diesem Zeitpunkt betragen die Zugfestigkeit und die Dehnung 730 MPa und 58 %.
(4) Mit steigender Glühtemperatur steigen das Lochfraßkorrosionspotential und die Korrosionsstromdichte von kaltgewalztem Dualphasenstahl nach dem Glühen zunächst an und nehmen dann mit steigender Glühtemperatur ab. Nach dem Glühen bei 1200℃ verringert sich die Korrosionsstromdichte auf 2,5 μA·cm-2, die Lochfraßbildung ist am kleinsten und die Lochfraßbeständigkeit am stärksten.
Der erste Satz vollständig selbst entwickelter High-End-Antriebsstränge von Great Wall Motor in China rollt vom Band
Deutsche Kunden besuchen unser Unternehmen im Rahmen des New Energy Vehicle Control Unit Housing-Projekts
Verwandter Artikel



