
Перегородки сплава Залси7мг отливки непрямого сжатия для раковин шахты
【Основные исследования】
В данном проекте на многофункциональной жидкостной формовочной машине собственной разработки ШП34-500А было проведено опытное изготовление перегородок из алюминиевого сплава Zalsi7mg для шахтных корпусов, а также изучено влияние процесса непрямого экструзионного литья на структуру и свойства отливок из алюминиевых сплавов. Основная цель - установить взаимосвязь между процессом литья под непрямым выдавливанием, структурой и производительностью, исследовать процесс подготовки литья под непрямым выдавливанием, структуру и характеристики отливки, а также реализовать контролируемую подготовку высокопроизводительных экструзионных отливок из алюминиевых сплавов.
【Предложение по исследованию】
Испытуемым материалом является алюминиевый сплав Zalsi7mg, а результаты анализа состава спектрометра прямого считывания показаны в таблице 1.

Отливки сепараторов из алюминиевого сплава были изготовлены в ходе испытаний на многофункциональной машине для формования жидкостей Shp34-500a. Материал пресс-формы — сталь H13. После подготовки материала, плавки, предварительного нагрева формы, заливки, непрямой экструзии и других процессов наконец производится отливка перегородки из алюминиевого сплава. Схема маршрута процесса показана на рисунке 2.
Структура экструзионной матрицы показана на рисунке 2. Предварительно нагрейте матрицу с помощью регулятора температуры пресс-формы и установите температуру 260 °C; Поместите алюминиевый слиток Zalsi7mg в предварительно нагретый тигель; После того, как алюминиевый сплав Zalsi7mg расплавлен, используйте гексахлорэтан для очистки и дегазации, остановитесь и удалите шлак. Используйте термопару, чтобы измерить температуру расплава и подготовиться к заливке; Запустите многофункциональную машину для формования жидкостей, чтобы проверить, нормально ли работают ползун и верхний цилиндр, и откройте форму, чтобы подготовиться к заливке; После того, как расплав достигнет заданной температуры, достаньте тигель и начните заливку; После закрытия формы и поддержания давления откройте форму, чтобы забрать детали, и начните следующую заливку.
1 суп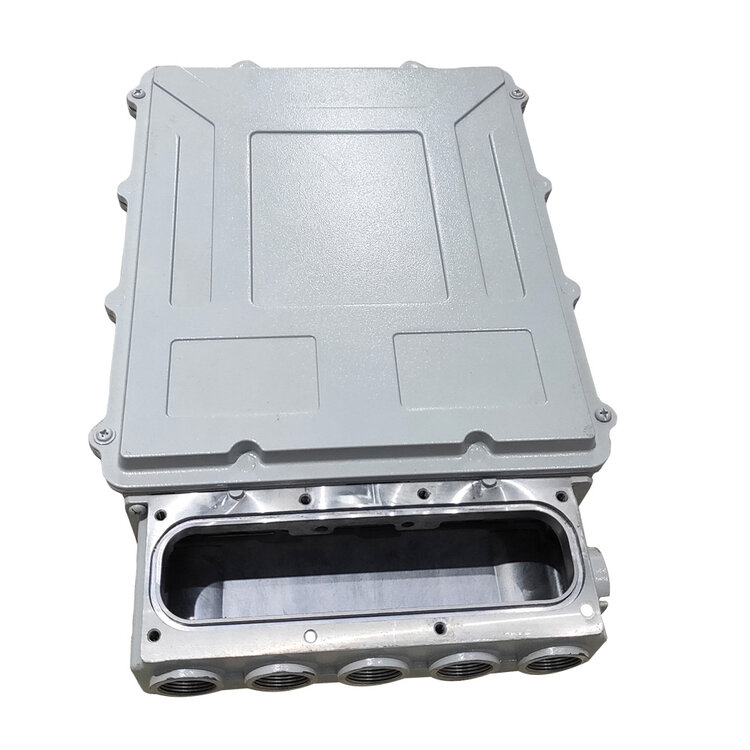 Портовая колонна, 2 Задняя пластина наперстка, 3 Основание формы, 4 Наконечник, 5 Комплект пресс-форм для пуансона, 6 Пуансон 7 Подшипниковый блок, 8 Набор матриц, 9 Цилиндр для материала, 10 Толкатель, 11 Напорная головка, 12 Комплект литников, 13 Матрица, 14 Отливка, 15 Направляющая стойка, 16 Направляющая втулка, 17 Крепежный болт, 18 Фиксирующая пластина наперстка, 19 Возвратная направляющая стойка
Параметры процесса экструзионного литья показаны в таблице 1. Путем управления переменным методом он делится на три раза, и переменными являются температура заливки, удельное давление и время выдержки под давлением по очереди, а температура формы устанавливается на уровне 260 ° C. .
Образцам, приготовленным с помощью различных процессов, придавали правильную форму путем резки проволокой, наблюдали за литой микроструктурой, а образцы, соответствующие лучшей микроструктуре, отбирали для обработки раствором при 535 ℃ × 6 H (t6). Выполняется закалка, время закалки не превышает 10 с, а затем проводится обработка старением при 185 ℃ × 6 ч, а затем воздушное охлаждение.
Образцы были взяты из отливки, а литые образцы и образцы Т6 были превращены в стандартные образцы на растяжение, и для каждого параметра процесса было взято среднее значение из трех образцов. образцы на растяжение показаны на рисунке 3. Испытания на растяжение при комнатной температуре проводились на электронной универсальной испытательной машине с микрокомпьютерным управлением Cmt5105 со скоростью нагружения 1,0 мм/мин. Определение твердости по Виккерсу проводили на автоматическом цифровом микротвердомере ТМХВС-1000 под нагрузкой 500 Н в течение 15 С. С помощью сканирующего электронного микроскопа сканировали морфологию излома образцов в различных состояниях, а также металлографическую структуру, микроскопическую. Проанализирован внешний вид и механические свойства образцов в различных состояниях обработки.
На рис. 4 представлена микроструктура экструзионно-литых алюминиевых сплавов Zalsi7mg при температурах заливки 700, 720 и 740 °С соответственно. Можно видеть, что серая фаза представляет собой первичную фазу -al, которая распределена в дендритной форме, а эвтектический Si распределен по границам зерен дендритов и имеет черный цвет. По мере повышения температуры заливки средний размер зерна (г) постепенно увеличивается.
(а) 700°С (б) 720°С (в) 740°С
Рис.4. Микроструктура алюминиевого сплава Zalsi7mg при различных температурах разливки.
На рис. 5 показана микроструктура отливок из алюминиевого сплава Zalsi7mg при удельном давлении 110, 120 и 130 МПа. Видно, что средний размер зерен составляет 39,1 мкм при давлении 110 МПа, а фаза -al существует преимущественно в виде равноосных кристаллов. По мере увеличения давления розеточные зерна значительно увеличиваются при давлении 130 МПа, как показано на рисунке 5b, а средний размер зерен уменьшается до 34,2 мкм.
(а) 110 МПа (б) 120 МПа (в) 130 МПа
Рис.5. Микроструктура алюминиевого сплава Zalsi7mg при различном давлении экструзии.
На рисунке 6 показана микроструктура Z.
Содержание водорода в расплаве алюминиевого сплава A356, отлитого под низким давлением, и его влияние на отверстия при литье
Профиль из алюминиевого сплава серии 1-9
Связанная статья



