
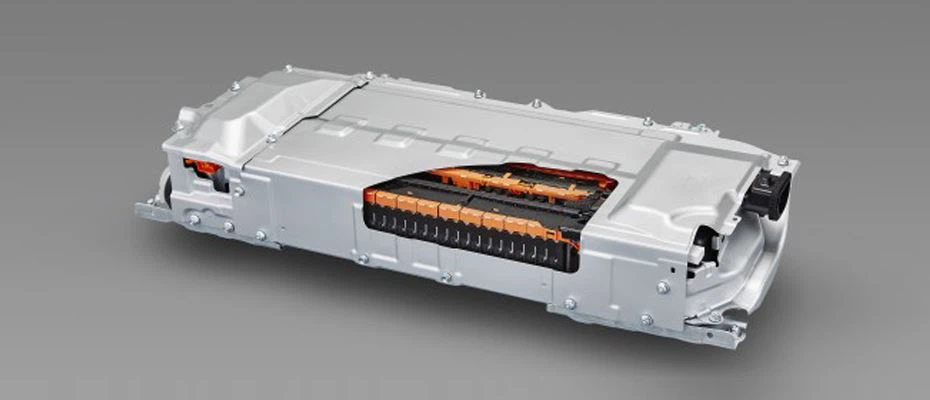
پارتیشن های آلیاژی Zalsi7mg ریخته گری غیر مستقیم برای پوسته های معدن
【نکات مهم تحقیق】
در این پروژه، ماشین شکلدهی مایع چند منظوره Shp34-500a برای تولید آزمایشی پارتیشنهای آلیاژ آلومینیوم Zalsi7mg برای پوستههای معدن، و تأثیر فرآیند ریختهگری اکستروژن غیرمستقیم بر ساختار و ویژگیهای آلیاژ آلومینیوم ریختهگری استفاده شد. هدف اصلی ایجاد رابطه فرآیند ریختهگری با فشار غیرمستقیم-ساختار-عملکرد، تحقیق در مورد فرآیند آمادهسازی ریختهگری با فشار غیرمستقیم، ساختار و عملکرد ریختهگری، و تحقق آمادهسازی قابل کنترل ریختهگریهای آلیاژ آلومینیوم اکستروژن با کارایی بالا است.
【پیشنهاد تحقیق】
ماده آزمایش آلیاژ آلومینیوم Zalsi7mg است و نتایج تجزیه و تحلیل ترکیب طیفسنج خواندن مستقیم در جدول 1 نشان داده شده است.
ریختهگریهای جداکننده آلیاژ آلومینیوم بهصورت آزمایشی توسط ماشین شکلدهی مایع چند منظوره Shp34-500a تولید شد. مواد قالب از فولاد H13 است. پس از آماده سازی مواد، ذوب، پیش گرم کردن قالب، ریختن، اکستروژن غیر مستقیم و سایر فرآیندها، در نهایت ریخته گری پارتیشن آلیاژ آلومینیوم تولید می شود. نمودار مسیر فرآیند در شکل 2 نشان داده شده است.
ساختار قالب اکستروژن در شکل 2 نشان داده شده است. قالب را با یک کنترل کننده دمای قالب از قبل گرم کنید و دما را روی 260 درجه سانتیگراد تنظیم کنید. شمش آلومینیوم Zalsi7mg را در بوته از قبل گرم شده قرار دهید. پس از ذوب شدن آلیاژ آلومینیوم Zalsi7mg، از هگزاکلرواتان برای تصفیه و گاز زدایی، ایستادن و حذف سرباره استفاده کنید. از ترموکوپل برای اندازه گیری دمای مذاب و آماده شدن برای ریختن استفاده کنید. ماشین قالب گیری مایع چند منظوره را راه اندازی کنید تا آزمایش کنید که آیا لغزنده و سیلندر بالایی به طور معمول کار می کنند یا خیر، و قالب را باز کنید تا برای ریختن آماده شوید. پس از اینکه مذاب به دمای از پیش تعیین شده رسید، بوته را خارج کرده و شروع به ریختن کنید. بعد از بستن قالب و حفظ فشار بعد از آن، قالب را برای برداشتن قطعات باز کنید و ریختن بعدی را شروع کنید.
1 سوپ ستون پورت، 2 صفحه پشتی انگشتانه، 3 پایه قالب، 4 انگشتانه، 5 مجموعه قالب پانچ، 6 پانچ 7 بلوک بلبرینگ، 8 مجموعه قالب، 9 سیلندر مواد، 10 میله فشاری، 11 سر فشار، 12 مجموعه دروازه، 13 قالب، 116 گواید، 14 قالب پیچ ثابت، 18 صفحه ثابت انگشتانه، 19 پست راهنمای بازگشت
پارامترهای فرآیند ریخته گری اکستروژن در جدول 1 نشان داده شده است. با کنترل روش متغیر، به سه بار تقسیم می شود و متغیرها دمای ریختن، فشار خاص و زمان نگهداری فشار در نوبت هستند و دمای قالب روی 260 درجه سانتیگراد تنظیم شده است.
نمونههای تهیهشده تحت فرآیندهای مختلف با برش سیم به شکلهای منظم پردازش شدند، و ریزساختار همانطور که ریختهگری شد مشاهده شد، و نمونههای مربوط به بهترین ریزساختار برای درمان محلول در دمای 535 ℃ × 6 H (t6) انتخاب شدند. کوئنچ انجام می شود و زمان کوئنچ از 10 ثانیه تجاوز نمی کند و سپس درمان پیری در دمای 185 ℃ × 6 H انجام می شود و سپس با هوا خنک می شود.
نمونهها از بدنه ریختهگری گرفته شد و نمونههای As-cast و T6 به نمونههای کششی استاندارد تبدیل شدند و میانگین مقدار 3 نمونه برای نمونهها تحت هر پارامتر فرآیند گرفته شد. نمونههای کششی در شکل 3 نشان داده شدهاند. آزمایشهای کششی در دمای اتاق بر روی یک دستگاه تست الکترونیکی جهانی کنترلشده توسط میکروکامپیوتر Cmt5105 با نرخ بارگذاری 1.0 میلیمتر بر دقیقه انجام شد. تست سختی ویکرز با یک تستکننده میکروسختی دیجیتال خودکار Tmhvs-1000 تحت بار 500 نیوتن برای 15 S انجام شد. میکروسکوپ الکترونی روبشی برای اسکن ریختشناسی شکست نمونهها در حالتهای مختلف، و ساختار متالوگرافیک، ساختار میکرومکانیکی متالوگرافیک استفاده میشود. نمونه ها در کشورهای مختلف پردازش تجزیه و تحلیل می شوند.
شکل 4 ریزساختار ریخته گری اکستروژن آلیاژهای آلومینیوم Zalsi7mg را به ترتیب در دماهای ریختن 700، 720 و 740 درجه سانتیگراد نشان می دهد. می توان مشاهده کرد که فاز خاکستری فاز اولیه -al است که به شکل دندریتی توزیع شده است و یوتکتیک Si در مرزهای دانه دندریت ها توزیع شده و سیاه است. با افزایش دمای ریختن، اندازه متوسط دانه (gs) به تدریج افزایش می یابد.
(الف) 700 درجه سانتی گراد (ب) 720 درجه سانتی گراد (ج) 740 درجه سانتی گراد
شکل 4 ریزساختار آلیاژ آلومینیوم Zalsi7mg در دماهای مختلف ریختن
شکل 5 ریزساختار ریخته گری آلیاژ آلومینیوم Zalsi7mg را در زمانی که فشار ویژه 110، 120 و 130 Mpa باشد نشان می دهد. می توان مشاهده کرد که اندازه دانه متوسط 39.1 میکرومتر در 110 مگاپاسکال است و فاز -al عمدتاً به شکل کریستال های هم محور وجود دارد. همانطور که در شکل 5b نشان داده شده است، با افزایش فشار، دانه های روزت به طور قابل توجهی در 130 مگاپاسکال افزایش می یابد، و اندازه متوسط دانه به 34.2 میکرومتر کاهش می یابد.
(الف) 110 مگاپاسکال (ب) 120 مگاپاسکال (ج) 130 مگاپاسکال
شکل 5 ریزساختار آلیاژ آلومینیوم Zalsi7mg تحت فشار اکستروژن متفاوت
شکل 6 ریزساختار Z را نشان می دهد
محتوای هیدروژن ذوب آلیاژ آلومینیوم ریخته گری کم فشار A356 و تأثیر آن بر سوراخ های ریخته گری
پروفیل آلیاژ آلومینیوم سری 1-9
مقاله مرتبط



