
как работает литье под давлением?
Aвтор: SZTC
2025-04-14
Литье под давлениемэто производственный процесс, который произвел революцию в производстве пластиковых деталей. Это высокоэффективный метод, используемый для создания самых разных продуктов: от небольших сложных компонентов до больших и сложных конструкций. Понимание того, как работает литье под давлением, является ключом к пониманию его универсальности и важности в современном производстве.

Оборудование для литья под давлением
Инъекционный блок
Инжекционный блок – это сердце термопластавтомата. Здесь начинается волшебство плавления пластика. Пластиковые гранулы различных типов, такие как полиэтилен, полипропилен или АБС, загружаются в бункер. Этот бункер подает пеллеты в нагретую бочку. Внутри ствола вращается винт. При повороте он толкает пластиковые гранулы вперед. Тепло ствола в сочетании с механическим действием шнека плавит пластик. Затем расплавленный пластик скапливается в передней части шнека, готовый к впрыску в форму.
Зажимной блок
Когда пластик расплавляется, зажимной узел играет решающую роль. Этот блок отвечает за надежное удержание формы во время процесса впрыска. Форма состоит из двух половин – неподвижной и подвижной. Зажимной узел прилагает значительное усилие, чтобы плотно удерживать эти две половинки вместе. Эта сила необходима для предотвращения вытекания расплавленного пластика при его впрыске в полость формы под высоким давлением. После того как пластик остынет и затвердеет, зажимной узел сбрасывает давление и открывает форму, позволяя снять готовую деталь.
Блок управления
Блок управления подобен мозгу термопластавтомата. Он регулирует все операции машины. Он контролирует температуру бочки, обеспечивая плавление пластика до нужной консистенции. Блок управления также управляет скоростью и давлением, с которым расплавленный пластик впрыскивается в форму. Кроме того, он определяет время охлаждения, которое необходимо для правильного затвердевания пластиковой детали. Точно контролируя эти параметры, производители могут производить высококачественные пластиковые детали с одинаковыми размерами и свойствами.
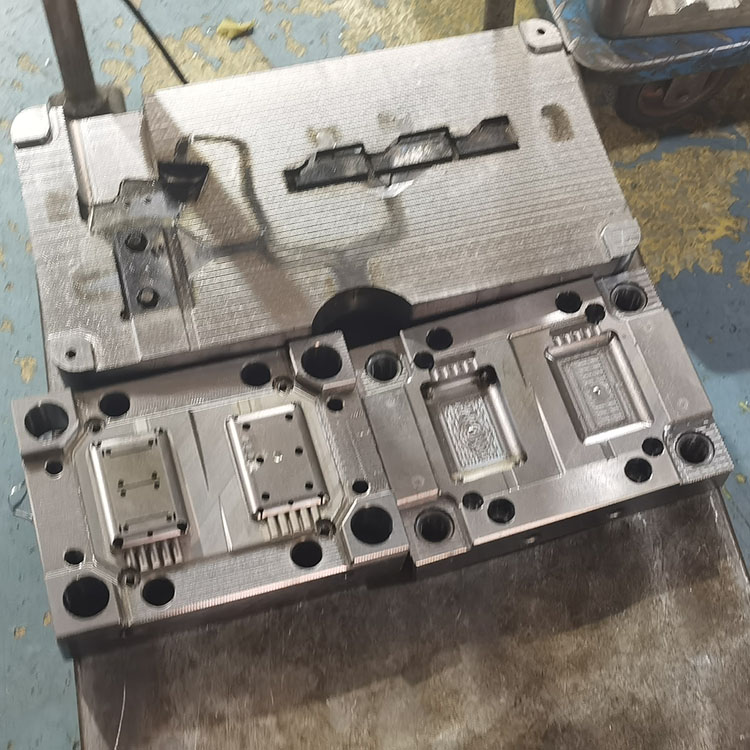
Пошаговый процесс литья под давлением
Подготовка формы
Этап проектирования
Прежде чем любойпластик отлит в форму, необходимо спроектировать форму. Проектировщики пресс-форм используют программное обеспечение для автоматизированного проектирования (САПР) для создания 3D-модели изготавливаемой детали. Они учитывают такие факторы, как функция детали, то, как она будет использоваться, а также любые конкретные требования к проектированию. Например, если деталь должна соответствовать другим компонентам, размеры должны быть предельно точными. Углы уклона, которые представляют собой небольшие уклоны детали, также предусмотрены в форме, чтобы облегчить извлечение детали из формы после ее формирования.
Изготовление формы
После того, как проект готов, изготавливается пресс-форма. Формы обычно изготавливаются из стали или алюминия из-за их долговечности. Производственный процесс включает в себя механическую обработку полостей и стержней пресс-формы. Полости — это полые пространства в форме, которые придают пластику форму, а сердцевины используются для создания внутренних элементов, таких как отверстия. Механическая обработка выполняется с высокой точностью, чтобы гарантировать, что форма имеет точные размеры, необходимые для детали. После механической обработки форму можно отполировать, чтобы создать гладкую поверхность пластиковой детали, или текстурировать, чтобы придать ей особый вид или ощущение.
Подготовка пластикового материала
Сушка
Многие пластиковые материалы гигроскопичны, то есть поглощают влагу из воздуха. Влага в пластике может привести к появлению дефектов конечного продукта, таких как пузыри или плохое качество поверхности. Чтобы этого не произошло, пластиковые гранулы перед использованием сушат. Обычно это делается в сушильной печи или влагопоглотительной сушилке. Время и температура высыхания варьируются в зависимости от типа пластика. Например, нейлон, который очень гигроскопичен, возможно, придется сушить при определенной температуре в течение нескольких часов, чтобы удалить всю влагу.
Добавление красителей и добавок
Если пластиковая деталь должна быть определенного цвета, в пластик добавляются красители. Они могут быть в виде маточных смесей, представляющих собой концентрированные смеси цветного пигмента и пластиковой смолы. В пластик также могут быть включены добавки для улучшения его свойств. Например, можно добавить антипирены, чтобы сделать пластик более огнестойким, или можно добавить антиоксиданты, чтобы предотвратить разрушение пластика с течением времени из-за воздействия тепла или света.
Инъекция и затвердевание
Заполнение формы
Когда форма и пластиковый материал подготовлены, начинается процесс литья. Устанавливается термопластавтомат, и расплавленный пластик впрыскивается в полость формы под высоким давлением. Давление и скорость впрыска тщательно контролируются. Если давление впрыска слишком низкое, форма может не заполниться полностью, в результате чего в детали появятся пустоты или отсутствующие секции. С другой стороны, если давление слишком велико, пластик может вытечь из формы по линиям разъема, образовав заусенец.
Упаковка и хранение
После заполнения формы на короткое время прикладывается немного более низкое давление, известное как давление уплотнения. Это помогает компенсировать усадку, возникающую при охлаждении и затвердевании пластика. Важным является и время выдержки, в течение которого сохраняется это давление. Если время выдержки слишком короткое, деталь может быть неправильно упакована, что приведет к образованию вмятин или неточностям размеров.
Охлаждение
После завершения этапов упаковки и выдержки пластиковую деталь оставляют охлаждаться внутри формы. Время охлаждения зависит от таких факторов, как толщина детали и тип используемого пластика. Более толстые детали обычно требуют более длительного времени охлаждения, чтобы обеспечить их равномерное затвердевание. Эффективное охлаждение имеет решающее значение для сохранения формы и стабильности размеров детали при ее извлечении из формы.
Выброс деталей и финишная обработка
выброс
Когда пластиковая деталь достаточно остынет, зажимной узел термопластавтомата открывает форму. Система выталкивания, которая обычно состоит из выталкивающих штифтов или втулок, затем выталкивает готовую деталь из полости формы. Эти выталкивающие элементы стратегически расположены в форме, чтобы обеспечить плавный выталкивание детали без каких-либо повреждений.
Обрезка и удаление заусенцев
После извлечения пластиковая деталь часто имеет излишек материала. Бегунки, являющиеся каналами, по которым расплавленный пластик поступал в форму, и ворота, через которые пластик попадал в полость формы, необходимо обрезать. Кроме того, на детали могут быть заусенцы или неровные края, которые можно удалить с помощью таких процессов, как удаление заусенцев, шлифование или полировка.
Вторичные операции
В некоторых случаях пластиковая деталь может потребовать дополнительных вторичных операций. Это может включать в себя покраску детали для придания ей определенного цвета или отделки, гальваническое покрытие для придания металлического вида или повышения ее коррозионной стойкости, печать на ней этикеток или инструкций или сборку ее с другими компонентами. Например, пластиковую игрушку, возможно, придется раскрасить в яркие цвета и собрать из небольших электронных компонентов, чтобы она стала функциональной.
Литье под давлениемэто сложный, но высокоэффективный процесс. Это позволяет осуществлять массовое производство высококачественных пластиковых деталей со стабильными результатами. Будь то автомобилестроение, производство потребительских товаров или медицинская промышленность, применение литья под давлением огромно, и его важность в современном производстве невозможно переоценить.

Сколько стоит литье под давлением? Комплексная разбивка
Что такое литье пластмасс под давлением?
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
