
قالب تزریق چگونه کار می کند؟
نویسنده: SZTC
2025-04-14
قالب گیری تزریقییک فرآیند تولید است که انقلابی در تولید قطعات پلاستیکی ایجاد کرده است. این یک روش بسیار کارآمد است که برای ایجاد طیف گسترده ای از محصولات، از اجزای کوچک و پیچیده گرفته تا ساختارهای بزرگ و پیچیده استفاده می شود. درک نحوه عملکرد قالب گیری تزریقی برای درک تطبیق پذیری و اهمیت آن در تولید مدرن کلیدی است.

ماشین آلات پشت قالب گیری تزریقی
واحد تزریق
واحد تزریق قلب دستگاه قالب گیری تزریقی است. جادوی ذوب پلاستیک از آنجا شروع می شود. گلوله های پلاستیکی که در انواع مختلفی مانند پلی اتیلن، پلی پروپیلن یا ABS وجود دارند در قیف ریخته می شوند. این قیف گلوله ها را در یک بشکه گرم شده تغذیه می کند. در داخل بشکه، یک پیچ می چرخد. همانطور که می چرخد، گلوله های پلاستیکی را به جلو هل می دهد. گرمای بشکه، همراه با عمل مکانیکی پیچ، پلاستیک را ذوب می کند. سپس پلاستیک مذاب در قسمت جلوی پیچ جمع می شود و آماده تزریق به داخل قالب است.
واحد بستن
هنگامی که پلاستیک مذاب شد، واحد گیره نقش مهمی ایفا می کند. این واحد وظیفه محکم نگه داشتن قالب را در طی فرآیند تزریق بر عهده دارد. قالب از دو نیمه تشکیل شده است - یک نیمه ثابت و یک نیمه متحرک. واحد گیره مقدار قابل توجهی نیرو اعمال می کند تا این دو نیمه را محکم در کنار هم نگه دارد. این نیرو برای جلوگیری از فرار پلاستیک مذاب هنگام تزریق به داخل حفره قالب با فشار بالا ضروری است. پس از خنک شدن و جامد شدن پلاستیک، واحد گیره فشار را آزاد می کند و قالب را باز می کند و اجازه می دهد تا قسمت تمام شده جدا شود.
واحد کنترل
واحد کنترل مانند مغز دستگاه قالب گیری تزریقی است. تمام عملیات دستگاه را تنظیم می کند. دمای بشکه را کنترل می کند و از ذوب شدن پلاستیک به قوام مناسب اطمینان می دهد. واحد کنترل همچنین سرعت و فشار تزریق پلاستیک مذاب به قالب را مدیریت می کند. علاوه بر این، زمان خنکسازی را تعیین میکند که برای جامد شدن مناسب قطعه پلاستیکی ضروری است. با کنترل دقیق این پارامترها، تولیدکنندگان می توانند قطعات پلاستیکی با کیفیت بالا با ابعاد و خواص ثابت تولید کنند.
فرآیند قالب گیری تزریقی گام به گام
آماده سازی قالب
فاز طراحی
قبل از هرپلاستیک قالب گیری شده است، یک قالب باید طراحی شود. طراحان قالب از نرم افزار طراحی به کمک کامپیوتر (CAD) برای ایجاد یک مدل سه بعدی از قطعه مورد نظر استفاده می کنند. آنها عواملی مانند عملکرد قطعه، نحوه استفاده از آن و هر گونه الزامات طراحی خاص را در نظر می گیرند. به عنوان مثال، اگر قطعه نیاز به تناسب با سایر اجزا دارد، ابعاد باید بسیار دقیق باشد. زوایای کششی، که شیبهای کمی روی قطعه هستند، نیز در قالب طراحی شدهاند تا پس از شکلگیری، برداشتن آن از قالب آسانتر شود.
ساخت قالب
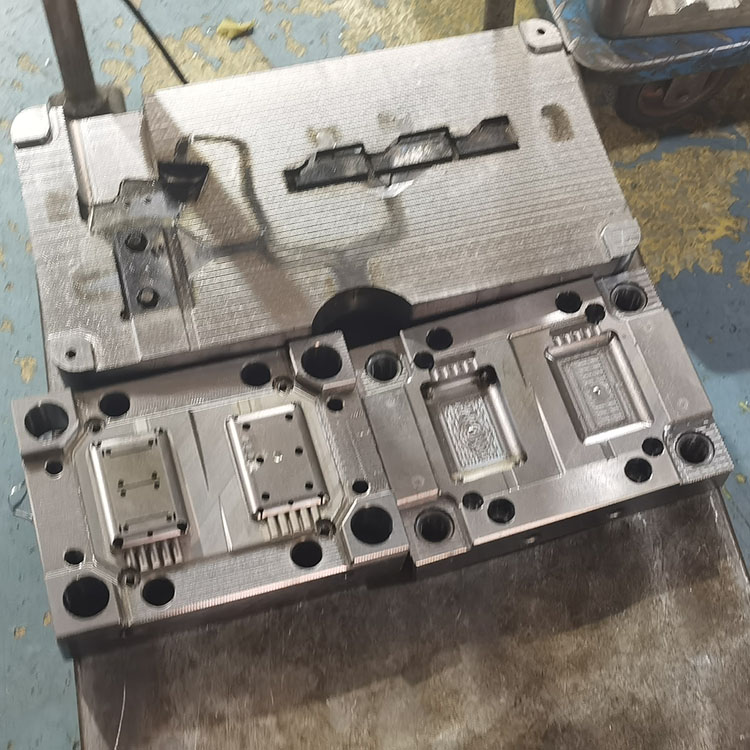
پس از نهایی شدن طرح، قالب تولید می شود. قالب ها معمولاً به دلیل دوام از فولاد یا آلومینیوم ساخته می شوند. فرآیند تولید شامل ماشینکاری حفره ها و هسته های قالب است. حفره ها فضاهای توخالی در قالب هستند که به پلاستیک شکل می دهند، در حالی که از هسته ها برای ایجاد ویژگی های داخلی مانند سوراخ ها استفاده می شود. ماشینکاری با دقت بالایی انجام می شود تا اطمینان حاصل شود که قالب دارای ابعاد دقیق مورد نیاز برای قطعه است. پس از ماشینکاری، قالب ممکن است صیقل داده شود تا سطح صافی روی قسمت پلاستیکی ایجاد شود یا بافتی ایجاد شود تا ظاهر یا احساس خاصی به آن بدهد.
آماده سازی مواد پلاستیکی
خشک کردن
بسیاری از مواد پلاستیکی رطوبت سنجی هستند، به این معنی که رطوبت را از هوا جذب می کنند. رطوبت در پلاستیک می تواند باعث ایجاد نقص در محصول نهایی شود، مانند حباب یا پوشش ضعیف سطح. برای جلوگیری از این امر، گلوله های پلاستیکی قبل از استفاده خشک می شوند. این کار معمولاً در اجاق خشک کن یا خشک کن خشک کن انجام می شود. زمان و دمای خشک شدن بسته به نوع پلاستیک متفاوت است. به عنوان مثال، نایلون، که رطوبت بالایی دارد، ممکن است نیاز به خشک شدن در دمای خاصی برای چند ساعت داشته باشد تا تمام رطوبت از بین برود.
افزودن رنگها و مواد افزودنی
اگر لازم است قسمت پلاستیکی رنگ خاصی داشته باشد، مواد رنگی به مواد پلاستیکی اضافه می شود. اینها می توانند به صورت مستربچ باشند که مخلوط غلیظی از رنگدانه رنگی و رزین پلاستیکی هستند. همچنین میتوان مواد افزودنی را به پلاستیک اضافه کرد تا خواص آن را افزایش دهد. به عنوان مثال، میتوان مواد بازدارنده شعله را اضافه کرد تا پلاستیک را در برابر آتش مقاومتر کند، یا آنتیاکسیدانها را میتوان اضافه کرد تا از تخریب پلاستیک در طول زمان به دلیل قرار گرفتن در معرض گرما یا نور جلوگیری شود.
تزریق و انجماد
پر کردن قالب
با تهیه قالب و مواد پلاستیکی، فرآیند تزریق آغاز می شود. دستگاه قالب گیری تزریقی راه اندازی می شود و پلاستیک مذاب با فشار بالا به داخل حفره قالب تزریق می شود. فشار و سرعت تزریق به دقت کنترل می شود. اگر فشار تزریق خیلی کم باشد، ممکن است قالب به طور کامل پر نشود و در نتیجه قسمتی دارای حفره یا بخش های از دست رفته باشد. از طرف دیگر، اگر فشار خیلی زیاد باشد، ممکن است پلاستیک در امتداد خطوط جداکننده از قالب نشت کند و فلاش ایجاد کند.
بسته بندی و نگهداری
پس از پر شدن قالب، فشار کمی کمتر که به عنوان فشار بسته بندی شناخته می شود، برای مدت کوتاهی اعمال می شود. این به جبران انقباض ناشی از سرد شدن و جامد شدن پلاستیک کمک می کند. زمان نگهداری، که در طی آن این فشار حفظ می شود، نیز مهم است. اگر زمان نگهداری خیلی کوتاه باشد، ممکن است قطعه بهدرستی بستهبندی نشده باشد که منجر به علائم فرورفتگی یا عدم دقت ابعاد میشود.
خنک کننده
پس از اتمام مراحل بسته بندی و نگهداری، قسمت پلاستیکی را در داخل قالب می گذاریم تا خنک شود. زمان خنک شدن به عواملی مانند ضخامت قطعه و نوع پلاستیک مورد استفاده بستگی دارد. قطعات ضخیمتر معمولاً به زمان خنکسازی طولانیتری نیاز دارند تا اطمینان حاصل شود که به طور یکنواخت جامد میشوند. خنک کاری کارآمد برای حفظ شکل و ثبات ابعادی قطعه هنگام بیرون ریختن از قالب بسیار مهم است.
تخلیه و تکمیل قطعه
تخلیه
هنگامی که قسمت پلاستیکی به اندازه کافی خنک شد، واحد گیره دستگاه قالب گیری تزریقی، قالب را باز می کند. سیستم تخلیه، که معمولاً از پینها یا آستینهای اجکتور تشکیل میشود، سپس قسمت تمامشده را از حفره قالب بیرون میکشد. این عناصر اجکتور به صورت استراتژیک در قالب قرار می گیرند تا اطمینان حاصل شود که قطعه به آرامی و بدون ایجاد آسیب خارج می شود.
پیرایش و خلط زدایی
پس از پرتاب، قسمت پلاستیکی اغلب مقداری مواد اضافی دارد. رانرها که کانال هایی هستند که پلاستیک مذاب از طریق آنها به داخل قالب جریان می یابد و دروازه هایی که پلاستیک وارد حفره قالب می شود، باید بریده شوند. علاوه بر این، ممکن است بر روی قطعه سوراخها یا لبههای ناهمواری وجود داشته باشد که میتوان آنها را از طریق فرآیندهایی مانند سوراخزدایی، سنبادهزنی یا پرداخت از بین برد.
عملیات ثانویه
در برخی موارد، قسمت پلاستیکی ممکن است به عملیات ثانویه اضافی نیاز داشته باشد. این می تواند شامل رنگ آمیزی قطعه برای دادن رنگ یا پرداخت خاص، آبکاری آن برای افزودن ظاهر فلزی یا بهبود مقاومت در برابر خوردگی، چاپ برچسب یا دستورالعمل روی آن، یا مونتاژ آن با اجزای دیگر باشد. به عنوان مثال، یک اسباب بازی پلاستیکی ممکن است نیاز به رنگ آمیزی با رنگ های روشن داشته باشد و با قطعات الکترونیکی کوچک مونتاژ شود تا عملکردی داشته باشد.
قالب گیری تزریقییک فرآیند پیچیده و در عین حال بسیار کارآمد است. این امکان را برای تولید انبوه قطعات پلاستیکی با کیفیت بالا با نتایج ثابت فراهم می کند. چه در خودروسازی، کالاهای مصرفی یا صنایع پزشکی، کاربردهای قالب گیری تزریقی گسترده است و اهمیت آن در تولید مدرن قابل اغراق نیست.

هزینه قالب گیری تزریقی چقدر است؟ یک تفکیک جامع
قالب گیری تزریق پلاستیک چیست؟
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

