
Estado de la investigación y perspectivas de la simulación numérica de la deformación reológica semisólida
Estado de la investigación y perspectivas de la simulación numérica de la deformación reológica semisólida.
La suspensión semisólida rompe el modo tradicional de formación de fundición, puede formar esferulitas, puede reducir eficazmente los defectos internos, mejorar las propiedades mecánicas de la aleación y tiene una temperatura de formación más baja, el choque térmico del molde es relativamente pequeño y el uso del molde es relativamente pequeño. Se prolonga la vida útil. Debido a las características de menor consumo de energía, menor costo y mejor calidad, el conformado reológico semisólido se ha convertido gradualmente en la principal tendencia del desarrollo y la promoción de tecnología de conformado semisólido. El proceso de formación reológica de semisólidos es un proceso complejo que involucra cambios de varios campos físicos, como el campo de temperatura, el campo de tensión, el campo de flujo, el campo de velocidad, etc. Debido a que la tecnología de conformación reológica semisólida combina muchas ventajas de la fundición, la forja y otros métodos de procesamiento tradicionales, se ha aplicado con éxito al diseño y la producción de peso ligero en los campos del transporte, aeroespacial y otros, y tiene buenas perspectivas de aplicación. El proceso de formación reológica semisólida tiene una temperatura alta y los cambios internos durante el proceso de prueba son difíciles de observar. La tecnología de simulación por computadora se puede utilizar para simular los procesos de llenado y solidificación del conformado de semisólidos. Mediante la simulación por computadora, se puede acortar efectivamente el ciclo de prueba, reducir el consumo de material y evitar el peligro experimental. Puede predecir la ley de cambio de las cantidades del campo físico de la suspensión semisólida durante el proceso de deformación reológica y las posibles posiciones y tipos de defectos en los componentes, lo que tiene una importante importancia rectora para el diseño óptimo de los parámetros del proceso y la optimización del esquema de deformación reológica.
1 Estado de la investigación de la simulación numérica de la deformación reológica.
El proceso de llenado de metal semisólido es un proceso de flujo inestable e incompresible. En el proceso de llenado, cuando la proporción de fase sólida es superior al 40%, el flujo es generalmente laminar. En el proceso de llenado, la ecuación de control de flujo adopta la ecuación de conservación de energía. , Ecuación de momento, Ecuación de continuidad, Ecuación de función de volumen.
SEYBOLDT C et al. aprovechó la diferencia en el punto de fusión entre las aleaciones AlSi7Mg0.3 y AlMgSi1, y controló la diferencia de temperatura entre los dos materiales a 50 °C mediante calentamiento por campo magnético. Las partes unidas de varias aleaciones se mezclan hasta obtener un estado semisólido uniforme. Se utiliza la combinación de experimento y método de simulación numérica ANSYS, y se utiliza el método de calentamiento por inducción electromagnética para preparar la suspensión. Ley de distribución de campos. Vale la pena señalar que dado que el proceso de cálculo ignora la conductividad térmica de la lechada, el molde y el medio ambiente, existe una diferencia obvia entre el tiempo de calentamiento calculado y el tiempo de calentamiento real.
Hu Nan et al. tomó el cubo de la rueda como objeto de investigación (ver Figura 1) y utilizó ProCAST para simular los cambios en el campo de flujo y el campo de temperatura del proceso de llenado de lodo semisólido bajo una fracción alta de sólidos (más del 40%) para explorar la ley, y utilizó el método de prueba ortogonal. (Consulte la Tabla 1 para ver la selección de varios factores y niveles) para obtener los parámetros de proceso ideales. Se descubrió que el flujo de lodo era laminar durante el proceso de llenado y que no había aire arrastrado ni corrientes parásitas. Al mismo tiempo, el volumen de defectos internos del cubo de rueda de aleación de aluminio era pequeño. La inspección por rayos X encontró que los defectos en el cubo de la rueda fueron básicamente eliminados.

Figura 1 Diagrama de estructura del cubo de rueda de un automóvil de aleación de aluminio.
Li Daozhong et al. tomó el cubo de la rueda como objeto de investigación y utilizó fundición reológica semisólida en lugar de fundición tradicional para producir el cubo de la rueda de prueba (ver Figura 2). Afecta la ley. Se encuentra que la temperatura de fundición de la suspensión semisólida tiene la mayor influencia en los defectos de fundición, seguida de la velocidad de inyección y la temperatura de precalentamiento del molde es la más pequeña. es 225°C.


(a) 25% de relleno (b) 50% de relleno (c) 25% de relleno (d) 50% de relleno
Figura 2 Proceso de llenado de lodos semisólidos
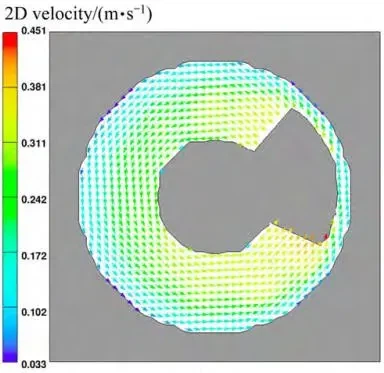
Zheng Peng et al. utilizó el software Flow-3D para estudiar el proceso de producción de piezas de biela de fundición reológica semisólida de aleación de aluminio A357, y estudió la presión y la velocidad de inyección para simular el proceso de llenado y solidificación, y llevó a cabo el experimento. verificar. Los resultados muestran que con el aumento de la presión de inyección y la velocidad de inyección, el comportamiento reológico de la suspensión semisólida cambia del estado de flujo laminar al estado de flujo turbulento; al mismo tiempo, con el aumento de la presión y la velocidad de inyección, la probabilidad de que la pieza fundida produzca poros también aumenta. Cen Yao et al. utilizó el software ProCAST para simular el cigüeñal de un motor diésel de cuatro cilindros, y utilizó pruebas ortogonales para analizar la influencia de la temperatura de vertido, la velocidad de inyección y la temperatura inicial del molde sobre las propiedades mecánicas y los defectos de las piezas fundidas, y obtuvo los parámetros óptimos del proceso: la temperatura de vertido fue de 625 °C, la velocidad de inyección fue de 3,5 m/s y la temperatura inicial del molde fue de 400 °C. Gao Qian et al. utilizó ProCAST para simular numéricamente el proceso de producción de una aleación de aluminio 7075 y un cubo de rueda de fundición a presión reológica de material 4,5% TiB2/7075, y estudió la influencia de la temperatura del molde y la temperatura de vertido en la porosidad de las piezas fundidas. Los resultados muestran que el proceso de llenado de la fundición reológica es más estable que el de la fundición líquida. La porosidad del cubo aumenta con la disminución de la temperatura del molde, el índice máximo de fisuración en caliente disminuye con la disminución de la temperatura de vertido y el cambio de la porosidad es pequeño. Gao Qian et al. utilizaron el software ProCAST para simular numéricamente el proceso de preparación de una suspensión semisólida TiB2/7075 a partir de un tubo serpentino y obtuvieron la temperatura adecuada del tubo serpentino, la temperatura de vertido y el número de curvaturas del tubo serpentino. Cuando la temperatura es de 400 °C y la temperatura de vertido es de 670 °C, se puede obtener una suspensión semisólida. De acuerdo con los parámetros del proceso obtenidos mediante simulación numérica, se llevó a cabo la prueba de fundición reológica y se pudo obtener una buena estructura cristalina esférica. Guan Renguo et al. utilizó las aleaciones en la cavidad de la zapata del rodillo y la cavidad del molde como objetos de investigación para establecer un modelo tridimensional, y luego utilizó el software ANSYS para analizar el campo de temperatura y el campo de flujo en el proceso de extrusión reológica continua de la aleación de magnesio AZ31. Se llevó a cabo una simulación numérica del impacto para explorar la ley de su impacto. Para obtener una excelente suspensión de metal semisólido, se determina que la temperatura de vertido es de 710 a 770 ℃; cuando la aleación se mueve en flujo laminar en la cavidad del rodillo-zapata, cuanto más cerca esté la aleación de la superficie interna del rodillo de trabajo, mayor será la velocidad de movimiento de la aleación; Con el fin de mejorar la cavidad para la no uniformidad de la velocidad de flujo del metal interior, el ángulo de expansión es preferiblemente de 45°. RAGAB KA et al. utilizó el software de simulación Procast para estudiar la tecnología de formación de semisólidos de la aleación de aluminio A357, diseñó cuatro modelos de brazo de control con diferentes estructuras y utilizó el software ProCast para simular y visualizar la distribución del campo de flujo y las características de solidificación de la lechada de metal semisólido durante la formación de flujo. Se predicen el flujo turbulento y los defectos de solidificación y se propone un esquema de optimización. Zhou Bing et al. utilizó el equipo de formación reológica por convección forzada de desarrollo propio para fabricar una lechada semisólida de aleación de aluminio 7075, observó el estado de la microestructura de la lechada semisólida bajo diferentes velocidades de agitación y llevó a cabo resultados numéricos sobre el proceso de preparación de la lechada semisólida. La simulación (ver Figura 3) se realizó para estudiar las características de flujo de la lechada semisólida en el dispositivo y la influencia de la velocidad de agitación en el campo de temperatura y la velocidad de fase sólida de la suspensión. Se ha descubierto que en el proceso de elaboración de una suspensión semisólida, existe un estado de convección relativamente complejo dentro del dispositivo reológico de convección forzada, que obviamente cambia la distribución del campo de temperatura y la relación de fase sólida de la suspensión; Se encuentra que si se aumenta la intensidad de la convección, será beneficioso reducir el gradiente de su subenfriamiento y mejorar la distribución de los granos primarios.


(a) Vector de velocidad axial (b) Vector de velocidad cíclica
Fig. 3 Distribución del campo de velocidad del flujo de aleación de aluminio 7075 fundida en un dispositivo FCR
DAS P et al. establecieron un modelo de fluidos computacional (CFD) para estudiar el proceso de llenado y solidificación de una suspensión semisólida de aleación de aluminio A356 en un sistema de fundición a presión reológica (RPDC). La cavidad de llenado utilizada para el molde de prueba corresponde a la cavidad de llenado del muñón de dirección del automóvil. Mediante análisis teórico y experimentos de CFD, se determina el modelo reológico para la simulación de CFD. El cambio de viscosidad, el campo de flujo, la distribución de la fracción sólida de la suspensión en la cavidad del molde y la distribución del campo de temperatura y el campo de presión durante el proceso de solidificación en la cavidad del molde se obtienen mediante simulación numérica por computadora. El objetivo principal de este estudio fue determinar la temperatura de vertido y las condiciones de inyección para obtener una microestructura y propiedades mecánicas ideales. Hu Yong et al. tomó como objeto de investigación la suspensión semisólida de material Mg2Si/AM60, llevó a cabo una simulación numérica de su proceso de llenado y solidificación, predijo posibles defectos y realizó experimentos sobre el proceso de deformación reológica semisólida, que es un proceso reológico de fundición a presión. El proceso proporciona datos y referencias técnicas. Los resultados muestran que: en el proceso de llenado en fase líquida, los cambios de presión son desordenados e irregulares, y no existe una regularidad a seguir; mientras que en el proceso de llenado semisólido, con el movimiento de la suspensión semisólida en la dirección, la presión muestra un debilitamiento gradual. La tendencia es producir una contrapresión que sea muy beneficiosa para el llenado de purines; y puede reducir eficazmente o incluso evitar las cavidades por contracción y la porosidad por contracción en el estado de llenado líquido. Los resultados experimentales son básicamente consistentes con los resultados de la simulación y se verifica que la calidad del conformado reológico semisólido es mejor que la del conformado líquido. Fang Yuanming et al. utilizó el software Magmasoft para simular el proceso de llenado y solidificación del molde de piezas fundidas de bielas de automóviles de aleación de aluminio 7075 (ver Figura 4) y optimizó el proceso de simulación. Sobre esta base, también se llevaron a cabo experimentos de fundición a presión reológica. Se descubre que el modelo de simulación existente puede reflejar mejor el proceso de llenado y solidificación de la aleación 7075 bajo diferentes parámetros del proceso de fundición a presión. Cuando la velocidad de inyección (ver Figura 5) es de 3 m/s y la temperatura del molde es (ver Figura 6) de 150 °C, se pueden obtener piezas fundidas sin defectos o con defectos insignificantes. Utilizando los parámetros del proceso optimizados y simulados, se llevaron a cabo nuevamente las pruebas de fundición a presión reológica y de fundición a presión ordinaria de la biela de aleación de aluminio 7075. El tejido se caracteriza por partículas grandes, no uniformes y desordenadas.

Figura 4 Fundición a presión de biela de aleación de aluminio 7075


(a)1m·s-1 (b)2m·s-1 (c)3m·s-1

(d)4m·s-1
Fig. 5 Análisis del material de relleno de piezas fundidas con diferentes velocidades de inyección.


(a)130 ℃ (b)150 ℃ (c)170 ℃

(d)190 ℃
Figura 6. Distribución del gradiente de temperatura durante la solidificación a diferentes temperaturas del molde.
Zhang Ying et al. estudiaron el flujo y la deformación de una suspensión semisólida bajo la acción de una fuerza externa (ver Figuras 7 y 8) y utilizaron el software Fluet para simular numéricamente el proceso de fundición reológica y laminación de la aleación de magnesio semisólida AZ3l, respectivamente. Se analizaron cuatro modelos de viscosidad diferentes y se obtuvieron el mapa de tasa de migración, el mapa de distribución de viscosidad y el campo de temperatura del proceso de solidificación por laminación y fundición de aleaciones de magnesio. disminuye al aumentar la velocidad de corte. Los resultados muestran que el modelo de viscosidad isotérmico en estado estacionario simple es adecuado para la simulación de solidificación bajo un amplio rango de velocidades de corte, y el modelo de viscosidad ideal bajo esta condición es el modelo de viscosidad de Carreua.


Figura 7 Diagrama del modelo matemático Figura 8 Diagrama de división de malla
En resumen, después de décadas de desarrollo y exploración, la simulación numérica de la deformación reológica de semisólidos se ha desarrollado enormemente con software de dinámica de fluidos computacional. Los investigadores han desarrollado de forma independiente una variedad de modelos para simular el flujo de lodos semisólidos mediante el uso de software comercial o basados en software de reología existente. Las principales direcciones de investigación y desarrollo de la deformación reológica de semisólidos mediante simulación por computadora son: (1) Diferentes presiones de inyección. Bajo parámetros del proceso como la velocidad de inyección y la temperatura de vertido, la ley de influencia del proceso de solidificación y llenado de lechada semisólida puede resolver mejor el problema de la estructura cristalina esferoidal y la segregación entre granos de piezas fundidas; ② Simular el flujo semisólido en el campo de flujo y el campo de temperatura en el proceso de formación y llenado puede predecir la ubicación y la gravedad del flujo turbulento y los defectos de hundimiento en la pieza fundida; 3. Mediante simulación numérica, se utilizan diferentes modelos de viscosidad para el análisis y se obtiene la velocidad de corte del proceso de solidificación de la aleación. Figura, diagrama de distribución de viscosidad y campo de temperatura, para obtener el mejor modelo de viscosidad; ④A través de la simulación numérica, se puede optimizar el proceso de fundición y se pueden realizar simulaciones que sean más adecuadas para los requisitos de producción reales y presenten intuitivamente el comportamiento del flujo en el proceso de flujo multifásico. Como resultado, proporciona una referencia para el proceso de producción real para una predicción más precisa del proceso de flujo multifásico.
2. Perspectivas de simulación numérica de la deformación reológica.
Los modelos comunes basados en la mecánica de fluidos son el modelo VOF, el modelo de mezcla, el modelo eulerian y el modelo de vapor húmedo. En la formación reológica semisólida, el modelo más utilizado es el modelo VOF, que puede simular completamente el proceso de llenado de líquidos. La simulación numérica puede simular eficazmente el llenado, la distribución de los poros, los defectos, el análisis de la viscosidad de la lechada durante el flujo, el estrés térmico, los cambios de temperatura en el campo, etc. durante el proceso de prueba, brindando servicios técnicos para la producción a gran escala y puede mejorar aún más la inyección. Parámetros del proceso como velocidad y temperatura de vertido.
Sin embargo, debido al complejo y cambiante proceso de la reología semisólida, la investigación relacionada es relativamente lenta. En la actualidad, el proceso de formación de reología semisólida aún se encuentra en la etapa de mapa de nubes, que no puede reflejar el proceso de flujo específico de la microestructura de la suspensión semisólida. Por lo tanto, el modelado microscópico de lodos semisólidos es la clave para futuras investigaciones, y todavía queda mucho trabajo por hacer en esta parte de la investigación. Con el rápido desarrollo de la tecnología de simulación numérica, el establecimiento de un análisis de datos estable basado en la simulación numérica juega un papel cada vez más importante en la orientación de la producción industrial. En particular, la amplia aplicación de la tecnología de big data, nuevos lenguajes como PYTHON y la actualización del software de modelado 3D pueden optimizar el modelo 3D y el proceso de análisis de simulación, y proporcionar un soporte eficaz para la simulación numérica de la deformación reológica semisólida.
Formato de cita: Pei Huanwei, Zhang Shuguo, Liu Xubo y otros. Estado de la investigación y perspectivas de la simulación numérica de la deformación reológica semisólida [J]. Fundición especial y aleaciones no ferrosas, 2021, 41(10): 1264-1268.
Solución de análisis y optimización de la tecnología de fundición a presión de carcasas de transmisión automática para vehículos de nueva energía
Investigación sobre la producción de losas de aleación de aluminio 2219 de colada continua a gran escala en el campo aeroespacial
Artículo relacionado



