
Статус исследований и перспективы численного моделирования реологической деформации полутвердых тел
Состояние исследований и перспективы численного моделирования полутвердой реологической деформации
Полутвердая суспензия нарушает традиционный режим формования отливки, может образовывать сферолиты, эффективно уменьшать внутренние дефекты, улучшать механические свойства сплава и имеет более низкую температуру формования, термический удар формы относительно невелик, а использование формы относительно невелика. Продолжительность жизни увеличивается. Благодаря характеристикам меньшего энергопотребления, более низкой стоимости и лучшего качества, полутвердое реологическое формование постепенно стало основной тенденцией развития и продвижения технологий полутвердого формования. Процесс реологического образования полутвердых материалов представляет собой сложный процесс, включающий изменения различных физических полей, таких как поле температуры, поле напряжений, поле течения, поле скорости и так далее. Поскольку технология полутвердого реологического формования сочетает в себе многие преимущества традиционных методов литья, ковки и других методов обработки, она успешно применяется для проектирования и производства легких изделий в транспортной, аэрокосмической и других областях и имеет хорошие перспективы применения. Процесс реологического формования полутвердых материалов имеет высокую температуру, и внутренние изменения во время процесса испытаний трудно наблюдать. Технологию компьютерного моделирования можно использовать для моделирования процессов наполнения и затвердевания полутвердой формовки. С помощью компьютерного моделирования можно эффективно сократить цикл испытаний, снизить расход материала и избежать экспериментальной опасности. Он позволяет прогнозировать закон изменения величин физического поля полутвердой суспензии в процессе реологической деформации, а также возможные положения и типы дефектов в компонентах, что имеет важное руководящее значение для оптимального проектирования параметров процесса и оптимизации схемы реологического деформирования. деформация.
1 Статус исследований численного моделирования реологического деформирования
Процесс заливки полутвердого металла представляет собой несжимаемый и нестационарный проточный процесс. В процессе наполнения, когда соотношение твердой фазы превышает 40%, поток обычно является ламинарным. В процессе наполнения уравнение управления потоком принимает уравнение сохранения энергии. , Уравнение импульса, Уравнение неразрывности, Уравнение функции объема.
СЕЙБОЛДТ С и др. воспользовался разницей в температуре плавления сплавов AlSi7Mg0,3 и AlMgSi1 и контролировал разницу температур между двумя материалами при 50 ° C с помощью нагрева магнитным полем. Соединяемые части различных сплавов смешиваются до однородного полутвердого состояния. Использовано сочетание эксперимента и метода численного моделирования ANSYS, а для приготовления суспензии использован метод электромагнитного индукционного нагрева. Закон распределения полей. Стоит отметить, что, поскольку в процессе расчета не учитывается теплопроводность суспензии, формы и окружающей среды, существует очевидная разница между расчетным временем нагрева и фактическим временем нагрева.
Ху Нань и др. взял ступицу колеса в качестве объекта исследования (см. Рисунок 1) и использовал ProCAST для моделирования изменений поля потока и температурного поля процесса заполнения полутвердой суспензии при высокой доле твердых частиц (более 40%), чтобы изучить закон, и использовали ортогональный метод тестирования. (См. Таблицу 1 для выбора различных факторов и уровней) для получения идеальных параметров процесса. Было обнаружено, что в процессе заполнения поток пульпы был ламинарным, без увлечения воздуха и вихревых токов. При этом объем внутреннего дефекта ступицы колеса из алюминиевого сплава был небольшим. Рентгеновское обследование показало, что дефекты ступицы колеса в основном устранены.

Рисунок 1. Структурная схема ступицы автомобильного колеса из алюминиевого сплава.
Ли Даочжун и др. в качестве объекта исследования взяла ступицу колеса и использовала полутвердое реологическое литье под давлением вместо традиционного литья для изготовления испытательной ступицы колеса (см. рисунок 2). Влиять на закон. Установлено, что наибольшее влияние на дефекты отливки оказывает температура литья полутвердой суспензии, за ней следует скорость впрыска, а наименьшее значение имеет температура предварительного нагрева формы. составляет 225°С.


(а) наполнение 25% (б) наполнение 50% (в) наполнение 25% (г) наполнение 50%
Рис. 2. Процесс наполнения полутвердой суспензией
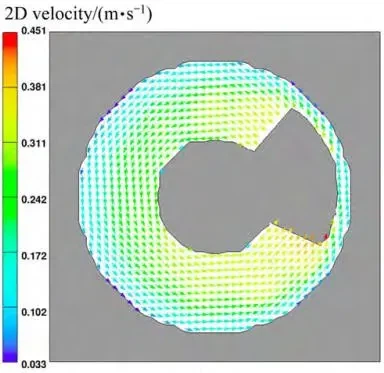
Чжэн Пэн и др. использовал программное обеспечение Flow-3D для изучения процесса производства деталей шатуна полутвердого реологического литья под давлением из алюминиевого сплава А357, изучил давление и скорость впрыска для моделирования процесса наполнения и затвердевания, а также провел эксперимент. проверять. Результаты показывают, что с увеличением давления впрыска и скорости впрыска реологическое поведение полутвердой суспензии меняется от состояния ламинарного потока к состоянию турбулентного потока; в то же время с увеличением давления впрыска и скорости впрыска вероятность образования пор в отливке также увеличивается. Цен Яо и др. с помощью программного обеспечения ProCAST смоделировал коленчатый вал четырехцилиндрового дизеля, а также с помощью ортогональных испытаний исследовал влияние температуры заливки, скорости впрыска и начальной температуры формы на механические свойства и дефекты отливок и получил оптимальные параметры процесса: температура заливки составляла 625°C, скорость впрыска - 3,5 м/с, а начальная температура формы - 400°C. Гао Цянь и др. использовали ProCAST для численного моделирования процесса производства ступицы колеса из алюминиевого сплава 7075 и материала с содержанием 4,5% TiB2/7075, реологического литья под давлением, и изучали влияние температуры формы и температуры заливки на пористость отливок. Результаты показывают, что процесс заполнения при реологическом литье более стабилен, чем при жидкостном литье. Пористость втулки увеличивается с уменьшением температуры формы, максимальный индекс горячих трещин уменьшается с уменьшением температуры заливки, а изменение пористости невелико. Гао Цянь и др. использовал программное обеспечение ProCAST для численного моделирования процесса приготовления полутвердой суспензии TiB2/7075 из змеевидной трубки и получил соответствующую температуру змеевидной трубки, температуру заливки и количество изгибов змеевидной трубки. Когда температура составляет 400°С, а температура разливки составляет 670°С, можно получить полутвердую суспензию. В соответствии с параметрами процесса, полученными путем численного моделирования, было проведено испытание на реологическое литье под давлением, и удалось получить хорошую сферическую кристаллическую структуру. Гуань Ренгуо и др. использовали сплавы в полости валка-башмака и полости формы в качестве объектов исследования для создания трехмерной модели, а затем использовали программное обеспечение ANSYS для анализа температурного поля и поля течения в процессе непрерывной реологической экструзии магниевого сплава AZ31. Для изучения закона его воздействия было проведено численное моделирование воздействия. Чтобы получить превосходную полутвердую металлическую суспензию, температура заливки должна составлять 710 ~ 770 ℃; при движении сплава в ламинарном потоке в полости валка-башмака, чем ближе сплав к внутренней поверхности рабочего валка, тем больше скорость движения сплава; с целью улучшения полости. При неравномерности скорости потока внутреннего металла угол расширения предпочтительно составляет 45°. РАГАБ К.А. и др. использовал программное обеспечение Procast для изучения технологии формования полутвердого алюминиевого сплава A357, разработал четыре модели рычагов управления с различной структурой, а также использовал программное обеспечение ProCast для моделирования и визуализации распределения поля течения и характеристик затвердевания полутвердой металлической суспензии во время формовки потоком. . Спрогнозированы турбулентное течение и дефекты затвердевания, предложена схема оптимизации. Чжоу Бин и др. использовали саморазработанное реологическое формовочное оборудование с принудительной конвекцией для изготовления полутвердой суспензии из алюминиевого сплава 7075, наблюдали за состоянием микроструктуры полутвердой суспензии при различных скоростях перемешивания и получали численные результаты процесса приготовления полутвердой суспензии. твердая суспензия. Моделирование (см. рисунок 3) было проведено для изучения характеристик потока полутвердой суспензии в устройстве и влияния скорости перемешивания на температурное поле и скорость твердой фазы суспензии. Установлено, что в процессе приготовления полутвердой суспензии внутри реологического устройства принудительной конвекции возникает относительно сложное конвекционное состояние, которое, очевидно, изменяет распределение температурного поля и соотношение твердых фаз суспензии; Установлено, что при увеличении интенсивности конвекции будет выгодно уменьшить градиент ее переохлаждения и улучшить распределение первичных зерен.


(a) Вектор осевой скорости (b) Вектор циклической скорости
Рис. 3. Распределение поля скорости течения расплава алюминиевого сплава 7075 в установке FCR.
DAS P и др. разработала модель вычислительной гидродинамики (CFD) для изучения процесса наполнения и затвердевания полутвердой суспензии алюминиевого сплава А356 в системе литья под давлением с реологическим давлением (RPDC). Полость заполнения, используемая для тестовой формы, соответствует полости заполнения поворотного кулака автомобиля. Посредством теоретического анализа и экспериментов с CFD определяется реологическая модель для моделирования CFD. Изменение вязкости, поле течения, распределение твердых фракций суспензии в полости формы, а также распределение поля температуры и поля давления в процессе затвердевания в полости формы получены путем компьютерного численного моделирования. Основной целью данного исследования было определение температуры заливки и условий впрыска для получения идеальной микроструктуры и механических свойств. Ху Юн и др. в качестве объекта исследования взяли полутвердую суспензию материала Mg2Si/AM60, провели численное моделирование процесса ее наполнения и затвердевания, спрогнозировали возможные дефекты и провели эксперименты по процессу полутвердой реологической деформации, представляющей собой реологическое литье под давлением. процесс. Процесс предоставляет данные и техническую информацию. Результаты показывают, что: в процессе наполнения жидкой фазой изменения давления являются неупорядоченными и нерегулярными, и никакой закономерности не наблюдается; в то время как в процессе наполнения полутвердой суспензии при движении полутвердой суспензии в направлении давление постепенно ослабевает. Тенденция заключается в создании противодавления, которое очень полезно для заполнения суспензией; и это может эффективно уменьшить или даже избежать усадочных полостей и усадочной пористости в состоянии наполнения жидкостью. Результаты эксперимента в основном согласуются с результатами моделирования, и подтверждено, что качество полутвердого реологического формования лучше, чем качество жидкого формования. Фан Юаньмин и др. использовали программное обеспечение Magmasoft для моделирования процесса заполнения формы и затвердевания отливок автомобильных шатунов из алюминиевого сплава 7075 (см. Рисунок 4) и оптимизировали процесс моделирования. На этой основе также были проведены эксперименты по реологическому литью под давлением. Установлено, что существующая имитационная модель может лучше отражать процесс наполнения и затвердевания сплава 7075 при различных параметрах процесса литья под давлением. Когда скорость впрыска (см. Рисунок 5) составляет 3 м/с, а температура формы (см. Рисунок 6) составляет 150 °C, можно получить отливки без дефектов или с незначительными дефектами. Используя оптимизированные и смоделированные параметры процесса, снова были проведены испытания реологического литья под давлением и обычного литья под давлением шатуна из алюминиевого сплава 7075. Ткань характеризуется наличием крупных, неоднородных и неупорядоченных частиц.

Рисунок 4. Шатун из алюминиевого сплава 7075, отлитый под давлением.


(а)1м·с-1 (б)2м·с-1 (в)3м·с-1

(г)4 м·с-1
Рис. 5 Анализ наполнителя отливок с различной скоростью впрыска


(а) 130 ℃ (б) 150 ℃ (в) 170 ℃

(г)190 ℃
Рисунок 6. Распределение градиента температуры в процессе затвердевания при различных температурах формы.
Чжан Ин и др. исследовали течение и деформацию полутвердой суспензии под действием внешней силы (см. рисунки 7 и 8) и использовали программное обеспечение Fluet для численного моделирования реологического процесса литья и прокатки полутвердого магниевого сплава AZ3l соответственно. Были проанализированы четыре различные модели вязкости и получены карта скорости миграции, карта распределения вязкости и температурное поле процесса литья магниевого сплава и процесса затвердевания прокатки. уменьшаются с увеличением скорости сдвига. Результаты показывают, что простая изотермическая стационарная модель вязкости подходит для моделирования затвердевания в широком диапазоне скоростей сдвига, а идеальной моделью вязкости в этих условиях является модель вязкости Карреуа.


Рисунок 7. Схема математической модели. Рисунок 8. Схема разделения сетки.
Подводя итог, можно сказать, что после десятилетий разработок и исследований численное моделирование реологической деформации полутвердых тел получило большое развитие с помощью программного обеспечения для вычислительной гидродинамики. Исследователи независимо друг от друга разработали множество моделей для моделирования течения полутвердой суспензии с помощью коммерческого программного обеспечения или на основе существующего программного обеспечения по реологии. Основными направлениями исследований и разработок полутвердой реологической деформации посредством компьютерного моделирования являются: (1) Различные давления впрыска. При таких параметрах процесса, как скорость впрыска и температура разливки, закон влияния процесса заполнения полутвердой суспензии и процесса затвердевания может быть лучше. решить проблему сфероидальной кристаллической структуры и сегрегации между зернами отливок; ② Имитация потока полутвердого материала. Поле потока и поле температуры в процессе формования и наполнения могут прогнозировать расположение и серьезность турбулентного потока и тонущих дефектов в отливке; 3. Посредством численного моделирования для анализа используются различные модели вязкости и определяется скорость сдвига процесса затвердевания сплава. Рисунок, диаграмма распределения вязкости и температурное поле для получения наилучшей модели вязкости; ④Благодаря численному моделированию можно оптимизировать процесс литья и создать модели, более подходящие для реальных производственных требований и интуитивно представляющие поведение потока в процессе многофазного потока. В результате он обеспечивает ссылку на реальный производственный процесс для более точного прогнозирования процесса многофазного потока.
2. Перспективы численного моделирования реологического деформирования.
Распространенными моделями, основанными на механике жидкости, являются модель VOF, модель смеси, эйлерова модель и модель влажного пара. В полутвердых реологических пластах наиболее часто используемой моделью является модель VOF, которая может полностью имитировать процесс наполнения жидкостью. Численное моделирование может эффективно моделировать заполнение, распределение пор, дефекты, анализ вязкости суспензии во время течения, термическое напряжение, изменения температурного поля и т. д. во время процесса испытаний, предоставляя технические услуги для крупномасштабного производства, а также может дополнительно улучшить закачку. Параметры процесса, такие как скорость и температура заливки.
Однако из-за сложного и изменчивого процесса реологии полутвердых веществ соответствующие исследования идут относительно медленно. В настоящее время процесс формирования полутвердой реологии все еще находится на стадии карты облаков, которая не может отражать конкретный процесс течения микроструктуры полутвердой суспензии. Таким образом, микроскопическое моделирование полутвердой суспензии является ключом к будущим исследованиям, и в этой части исследований еще предстоит проделать большую работу. С быстрым развитием технологий численного моделирования создание стабильного анализа данных на основе численного моделирования играет все более важную роль в управлении промышленным производством. В частности, широкое применение технологий больших данных, новых языков, таких как PYTHON, и обновление программного обеспечения для 3D-моделирования могут оптимизировать процесс анализа 3D-модели и моделирования, а также обеспечить эффективную поддержку численного моделирования полутвердой реологической деформации.
Формат цитирования: Пей Хуанвэй, Чжан Шуго, Лю Сюбо и др. Состояние исследований и перспективы численного моделирования полутвердой реологической деформации [J]. Специальное литье и цветные сплавы, 2021, 41(10): 1264-1268.
Решение по анализу и оптимизации технологии литья под давлением корпуса автоматической трансмиссии для транспортных средств на новых источниках энергии
Исследования по производству крупномасштабной непрерывной разливки слябов из алюминиевого сплава 2219 в аэрокосмической области
Связанная статья



