
Почему титановый сплав является трудным материалом для машин?
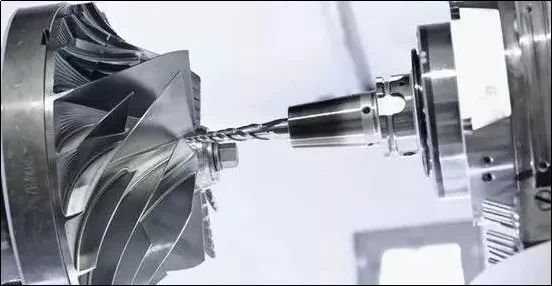
Почему титановый сплав является трудным материалом для станков?
Почему мы считаем титановые сплавы трудным материалом для машин? Из-за отсутствия глубокого понимания механизма и явления его обработки.
1. Физические явления обработки титана.
Сила резания при обработке титанового сплава лишь немного выше, чем у стали той же твердости, но физическое явление обработки титанового сплава намного сложнее, чем при обработке стали, что приводит к огромным трудностям при обработке титанового сплава.
Теплопроводность большинства титановых сплавов очень низкая, всего 1/7 стали и 1/16 алюминия. Следовательно, тепло, выделяющееся в процессе резки титановых сплавов, не будет быстро передаваться заготовке или отводиться стружкой, а будет накапливаться в зоне резания, а образующаяся температура может достигать 1000 °С и более. Это приведет к быстрому износу, скалыванию и растрескиванию режущей кромки инструмента. Образование наростов и быстрое появление изношенной кромки, в свою очередь, приводит к увеличению нагрева в зоне резания, что еще больше сокращает срок службы инструмента.
Высокие температуры, образующиеся в процессе резки, также разрушают целостность поверхности деталей из титановых сплавов, что приводит к снижению геометрической точности деталей и наклепу, что резко снижает их усталостную прочность.
Эластичность титановых сплавов может быть полезна для производительности деталей, но во время резки упругая деформация заготовки является важной причиной вибрации. Давление резания заставляет «эластичную» заготовку отходить от инструмента и отскакивать, так что трение между инструментом и заготовкой превышает силу резания. В процессе трения также выделяется тепло, что усугубляет проблему плохой теплопроводности титановых сплавов.
Эта проблема становится еще более серьезной при обработке тонкостенных или кольцеобразных деталей, которые легко деформируются. Обработка тонкостенных деталей из титановых сплавов с ожидаемой точностью размеров — непростая задача. Поскольку, когда материал заготовки отталкивается инструментом, локальная деформация тонкой стенки превышает диапазон упругости и происходит пластическая деформация, а прочность материала и твердость точки резания значительно увеличиваются. В этот момент обработка с заранее определенной скоростью резания становится слишком высокой, что приводит к резкому износу инструмента.
«Горячий» — «виновник» труднообрабатываемых титановых сплавов!
2. Технологические ноу-хау обработки титановых сплавов.
Основываясь на понимании механизма обработки титановых сплавов и накоплении опыта, основные технологические ноу-хау обработки титановых сплавов заключаются в следующем:
(1) Пластины с положительной геометрией используются для уменьшения силы резания, нагревания при резании и деформации заготовки.
(2) Поддерживайте постоянную подачу, чтобы избежать затвердевания заготовки. Инструмент всегда должен находиться в состоянии подачи во время процесса резания, а величина радиального резания ae должна составлять 30% радиуса во время фрезерования.
(3) Смазочно-охлаждающая жидкость высокого давления и большого расхода используется для обеспечения термической стабильности процесса обработки и предотвращения деградации поверхности заготовки и повреждения инструмента из-за чрезмерной температуры.
(4) Держите лезвие острым, тупые инструменты являются причиной перегрева и износа, что может легко привести к выходу инструмента из строя.
(5) Обработка титанового сплава в максимально мягком состоянии, поскольку после закалки материал становится более трудным для обработки, а термообработка увеличивает прочность материала и увеличивает износ вставки.
(6) Используйте большой радиус при вершине или фаску, чтобы максимально глубоко врезаться в режущую кромку. Это снижает силу резания и нагрев в каждой точке и предотвращает локальные поломки. При фрезеровании титановых сплавов среди параметров резания наибольшее влияние на стойкость инструмента VC оказывает скорость резания, за ней следует радиальное зацепление (глубина фрезерования) ае.
3. Начните с лезвия, чтобы решить проблему обработки титана.
Износ канавки пластины при обработке титановых сплавов — это локальный износ задней и передней части в направлении глубины резания, который часто вызван закаленным слоем, оставшимся от предыдущей обработки. Химическая реакция и диффузия инструмента и материала заготовки при температуре обработки более 800 °С также являются одной из причин образования канавок изнашивания. Потому что в процессе обработки молекулы титана заготовки накапливаются в передней части лезвия и «привариваются» к кромке лезвия под высоким давлением и высокой температурой, образуя нарост. Когда нарост отслаивается от режущей кромки, он удаляет твердосплавное покрытие пластины, поэтому обработка титана требует специальных материалов и геометрии пластин.
4. Конструкция инструмента подходит для обработки титана.
Основное внимание при обработке титановых сплавов уделяется нагреву, и большое количество смазочно-охлаждающей жидкости под высоким давлением необходимо своевременно и точно распылять на режущую кромку, чтобы быстро отвести тепло. На рынке представлены уникальные конфигурации фрез специально для обработки титана.
Какие проблемы будут вызваны неправильной обработкой полости фильтра связи на станке с ЧПУ? Хотя эта технология обработки имеет множество преимуществ, если процесс не организован должным образом, это также вызовет следующие проблемы:
Анализ процесса изготовления автомобильного рулевого колеса из литого под давлением магниевого сплава
Связанная статья



