
Warum ist Titanlegierung ein schwieriges Material für die Maschine?
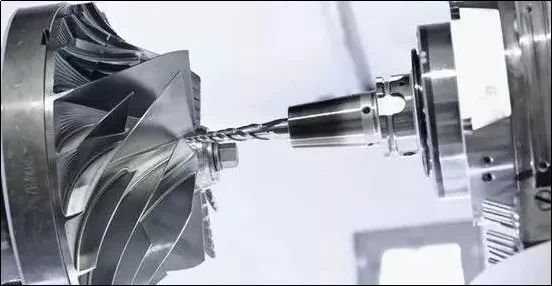
Warum ist Titanlegierung ein schwieriges Material für die Maschine?
Warum halten wir Titanlegierungen für ein schwieriges Material für die Maschine? Aufgrund des Mangels an tiefem Verständnis seines Verarbeitungsmechanismus und -phänomens.
1. Physikalische Phänomene der Titanbearbeitung
Die Schnittkraft bei der Verarbeitung von Titanlegierungen ist nur geringfügig höher als die von Stahl mit der gleichen Härte, aber das physikalische Phänomen bei der Verarbeitung von Titanlegierungen ist viel komplizierter als das bei der Verarbeitung von Stahl, was die Verarbeitung von Titanlegierungen vor große Schwierigkeiten stellt.
Die Wärmeleitfähigkeit der meisten Titanlegierungen ist sehr gering, sie beträgt nur 1/7 von Stahl und 1/16 von Aluminium. Daher wird die beim Schneiden von Titanlegierungen entstehende Wärme nicht schnell auf das Werkstück übertragen oder von den Spänen abtransportiert, sondern sammelt sich im Schneidbereich und die erzeugte Temperatur kann bis zu 1.000 °C oder mehr betragen, was zu schnellem Verschleiß, Absplitterungen und Rissen an der Schneidkante des Werkzeugs führt. Die Bildung einer Aufbauschneide und das schnelle Auftreten einer verschlissenen Kante wiederum erzeugen mehr Wärme im Schneidbereich, was die Lebensdauer des Werkzeugs weiter verkürzt.
Die beim Schneidvorgang entstehenden hohen Temperaturen zerstören auch die Oberflächenintegrität der Titanlegierungsteile, was zu einer Verschlechterung der geometrischen Genauigkeit der Teile und einer Kaltverfestigung führt, die ihre Ermüdungsfestigkeit erheblich verringert.
Die Elastizität von Titanlegierungen kann sich positiv auf die Leistung von Teilen auswirken, beim Schneiden ist jedoch die elastische Verformung des Werkstücks eine wichtige Ursache für Vibrationen. Durch den Schneiddruck bewegt sich das „elastische“ Werkstück vom Werkzeug weg und springt zurück, sodass die Reibung zwischen Werkzeug und Werkstück größer ist als die Schneidwirkung. Der Reibungsprozess erzeugt außerdem Wärme, was das Problem der schlechten Wärmeleitfähigkeit von Titanlegierungen verschärft.
Noch gravierender ist dieses Problem bei der Bearbeitung dünnwandiger oder ringförmiger Teile, die sich leicht verformen. Es ist keine leichte Aufgabe, dünnwandige Teile aus Titanlegierung mit der erwarteten Maßgenauigkeit zu bearbeiten. Denn wenn das Werkstückmaterial durch das Werkzeug weggedrückt wird, hat die lokale Verformung der dünnen Wand den elastischen Bereich überschritten und es kommt zu einer plastischen Verformung, und die Materialfestigkeit und Härte der Schneidspitze nehmen deutlich zu. An diesem Punkt wird die Bearbeitung mit der zuvor festgelegten Schnittgeschwindigkeit zu hoch, was wiederum zu starkem Werkzeugverschleiß führt.
„Heiß“ ist der „Übeltäter“ der schwer zu verarbeitenden Titanlegierungen!
2. Technologisches Know-how zur Bearbeitung von Titanlegierungen
Basierend auf dem Verständnis des Verarbeitungsmechanismus von Titanlegierungen und der Hinzufügung von Erfahrung ist das Hauptprozess-Know-how für die Verarbeitung von Titanlegierungen wie folgt:
(1) Wendeschneidplatten mit positiver Geometrie werden verwendet, um die Schnittkraft, die Schnittwärme und die Verformung des Werkstücks zu reduzieren.
(2) Halten Sie einen konstanten Vorschub ein, um eine Verhärtung des Werkstücks zu vermeiden. Das Werkzeug sollte sich während des Schneidvorgangs immer im Vorschubzustand befinden und der radiale Schnittbetrag ae sollte beim Fräsen 30 % des Radius betragen.
(3) Schneidflüssigkeit mit hohem Druck und großem Durchfluss wird verwendet, um die thermische Stabilität des Bearbeitungsprozesses sicherzustellen und eine Degeneration der Werkstückoberfläche und Werkzeugschäden aufgrund übermäßiger Temperaturen zu verhindern.
(4) Halten Sie die Klingenkante scharf, stumpfe Werkzeuge verursachen Hitzestau und Verschleiß, was leicht zum Ausfall des Werkzeugs führen kann.
(5) Möglichst im weichsten Zustand der Titanlegierung bearbeiten, da das Material nach dem Aushärten schwieriger zu bearbeiten ist und die Wärmebehandlung die Festigkeit des Materials erhöht und den Verschleiß des Einsatzes erhöht.
(6) Verwenden Sie einen großen Nasenradius oder eine Fase, um so weit wie möglich in die Schneidkante einzuschneiden. Dies reduziert Schnittkraft und Hitze an jeder Stelle und verhindert lokale Brüche. Beim Fräsen von Titanlegierungen hat unter den Schnittparametern die Schnittgeschwindigkeit den größten Einfluss auf die Standzeit VC, gefolgt vom radialen Eingriff (Frästiefe) ae.
3. Beginnen Sie mit der Klinge, um das Titanverarbeitungsproblem zu lösen
Der Verschleiß der Schneidplattennut bei der Bearbeitung von Titanlegierungen ist der lokale Verschleiß der Vorder- und Rückseite in Schnitttiefenrichtung, der häufig durch die durch die vorherige Bearbeitung zurückgebliebene gehärtete Schicht verursacht wird. Auch die chemische Reaktion und Diffusion des Werkzeugs und des Werkstückmaterials bei einer Bearbeitungstemperatur von mehr als 800 °C sind eine der Ursachen für die Entstehung von Rillenverschleiß. Denn während des Bearbeitungsprozesses sammeln sich die Titanmoleküle des Werkstücks an der Vorderseite der Klinge an und werden unter hohem Druck und hoher Temperatur mit der Klingenkante „verschweißt“ und bilden eine Aufbauschneide. Wenn sich die Aufbauschneide von der Schneidkante ablöst, wird die Hartmetallbeschichtung der Wendeschneidplatte entfernt, sodass für die Bearbeitung von Titan spezielle Wendeschneidplattenmaterialien und -geometrien erforderlich sind.
4. Werkzeugstruktur geeignet für die Titanbearbeitung
Bei der Verarbeitung von Titanlegierungen steht die Wärme im Mittelpunkt, und eine große Menge Hochdruck-Schneidflüssigkeit muss rechtzeitig und präzise auf die Schneidkante gesprüht werden, um die Wärme schnell abzuleiten. Speziell für die Bearbeitung von Titan gibt es auf dem Markt einzigartige Konfigurationen von Fräsern.
Welche Probleme werden durch unsachgemäße CNC-Bearbeitung des Kommunikationsfilterhohlraums verursacht? Obwohl diese Verarbeitungstechnologie viele Vorteile hat, führt sie bei unsachgemäßer Organisation des Prozesses auch zu folgenden Problemen:
Analyse des Herstellungsprozesses eines Automobillenkrads aus einer Magnesiumdruckgusslegierung
Verwandter Artikel



