
Производительность литья под давлением радиатора из магниевого сплава для вакуумного литья под давлением
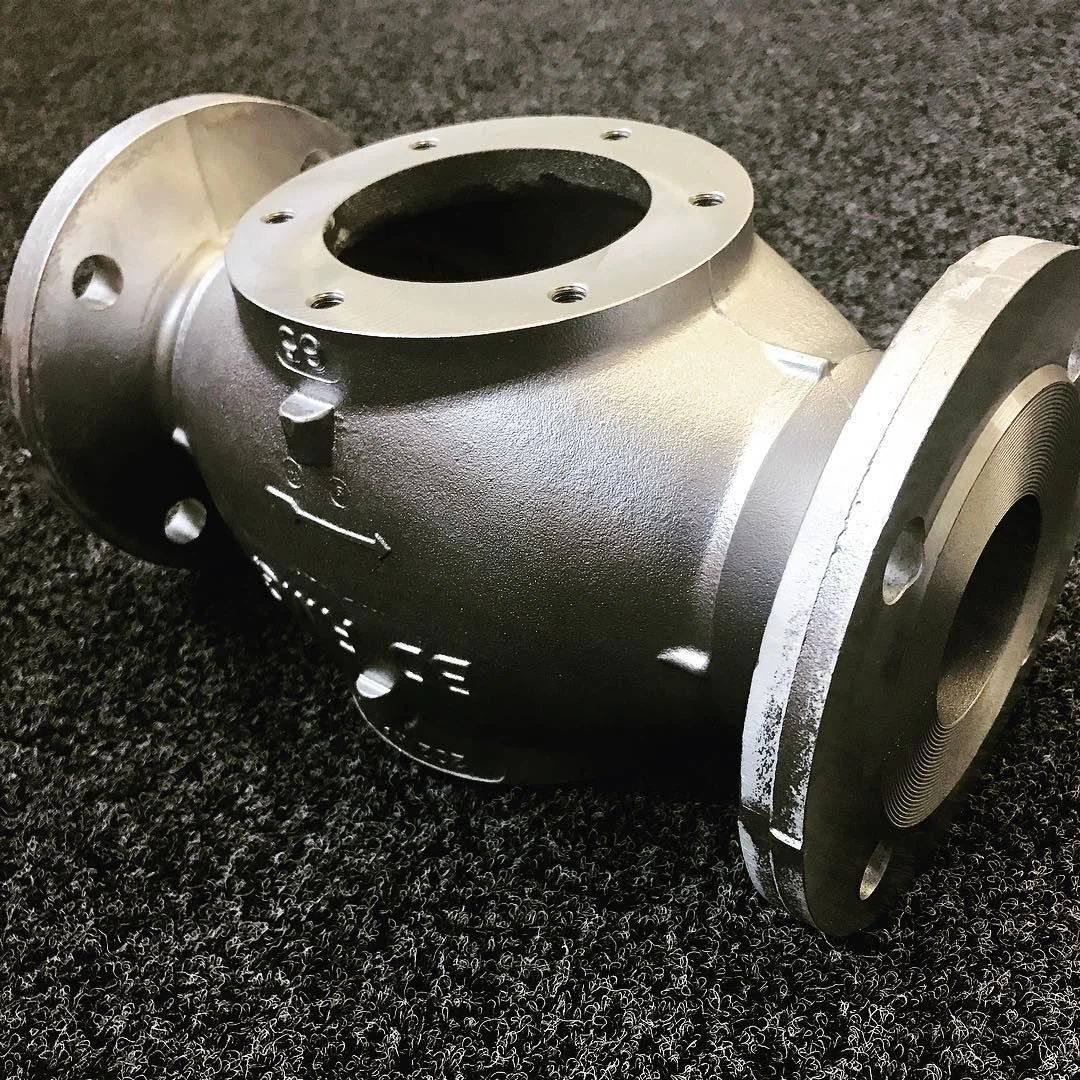
Магниевые сплавы обладают характеристиками низкой плотности, высокой удельной прочности и удельной жесткости, сильной способностью к электромагнитному экранированию, сильной способностью поглощать удары, отличными режущими характеристиками, легкой переработкой и т. Д. И широко используются в технике. Магниевый сплав AZ91D широко используется при литье под давлением из-за его хороших литейных свойств и коррозионной стойкости, а также определенных механических свойств. Вакуумное литье под давлением позволяет уменьшить образование пор и оксидных включений в отливках из магниевых сплавов, улучшить компактность отливок, снизить сопротивление заполнению расплавленным металлом полости формы и улучшить механические свойства отливок при комнатной температуре. Поэтому вакуумное литье под давлением можно использовать для производства крупных и сложных тонкостенных деталей, обладающих высокой механической прочностью и даже термической обработкой, например радиаторов для светодиодных ламп. Скорость естественной конвекции воздуха между ребрами радиатора из магниевого сплава велика, что помогает повысить общую эффективность теплопередачи радиатора. Таким образом, магниевый сплав может заменить алюминиевый сплав при изготовлении мощных светодиодных излучателей.
Ключом к процессу вакуумного литья под давлением является вакуумирование, то есть быстрое удаление газа из полости за очень короткое время в процессе заполнения. Существующая система вакуумной откачки имеет проблемы, связанные с низкой эффективностью откачки, низкой степенью вакуума в полости, сложным вакуумным клапаном, высокими затратами на техническое обслуживание и низкой надежностью. Поэтому, учитывая недостатки предшествующего уровня техники, данным субъектом была разработана вакуумная откачивающая система с основными и вспомогательными выхлопными трубами, отличающаяся высокой надежностью и низкой стоимостью. С помощью системы вакуумной откачки в сочетании с программным обеспечением численного моделирования были изучены свойства формования отливок из магниевого сплава AZ91D при различных степенях вакуума.
1 Конструкция вакуумной откачной системы
Из-за короткого времени процесса вакуумного литья под давлением, обычно менее 1 с, скорость срабатывания вакуумного клапана должна быть высокой. С учетом недостатков существующей вакуумной выхлопной системы разработана вакуумная выхлопная система, включающая основные и вспомогательные выхлопные трубы, конструкция которой показана на рисунке 1а. Основной принцип работы заключается в том, что когда инъекционный пуансон проходит через разливочное отверстие 5, главный клапан 12 открывается с помощью ПЛК. В это время вспомогательная выхлопная труба 11 и основная выхлопная труба 10 одновременно прокачивают полость формы. При переходе от медленного впрыска к быстрому впрыску срабатывает индукционный переключатель, нормально открытый электромагнитный клапан 9 быстро закрывается, а вспомогательная выхлопная труба 11 продолжает нагнетать воздух в полость до тех пор, пока расплавленный металл не перетечет во вспомогательную выхлопную трубу для охлаждения. и затвердеть. Получите отливки под вакуумом. Через основную и вспомогательную выхлопные трубы полость можно накачивать одновременно, а воздух из полости можно быстро откачивать для достижения идеальной степени вакуума.
Вспомогательная выхлопная труба 11 выполнена в виде зубчатой конструкции и изогнута вперед. Основная цель состоит в том, чтобы увеличить расстояние потока расплавленного металла, поступающего в трубу, чтобы расплавленный металл охлаждался и затвердевал при прохождении через узкую выхлопную трубу. Вспомогательная выхлопная труба На протяжении всего процесса литья под давлением находилась в состоянии перекачки. Основная выхлопная труба 10 снабжена нормально открытым электромагнитным клапаном 9, см. рис. 1б. Следовательно, управление отводом воздуха из основной выхлопной трубы может быть реализовано посредством управления нормально открытым электромагнитным клапаном 9. В ходе испытания путем изменения положения индукционного переключателя можно изменить время закрытия нормально открытого электромагнитного клапана 9, тем самым контролируя время выпуска основного выхлопного канала.

(а) Структурная схема вакуумной насосной системы (б) Структурная схема основного выхлопного канала
3. Вакуумный бак 4. Вакуумный насос 5. Подающее отверстие 6. Пуансон 7. Напорная камера 8. Полость 9. Электромагнитный клапан 10. Основная выхлопная труба 11. Вспомогательная выхлопная труба 12. Главный клапан
Рисунок 1. Принципиальная схема вакуумной откачной системы.
2 Анализ моделирования
2.1 Анализ модели литья под давлением
Программное обеспечение Solidworks 3D используется для моделирования радиатора в 3D. Модель радиатора (включая заслонку и переливную канавку) и конструкция пресс-формы показаны на рисунке 2. По принципу конструкции вакуумной откачки основных и вспомогательных выхлопных труб изготавливается пресс-форма деталей радиатора, отлитых под давлением. Материалом отливки является магниевый сплав АЗ91Д, теплофизические параметры приведены в таблице 1.

Рисунок 2. Модель радиатора и схема конструкции пресс-формы.

2.2 Моделирование газовыделения при литье под давлением
В соответствии с характеристиками магниевого сплава AZ91D, после испытаний и проверки, когда температура заливки составляет 680 ℃, выбираются оптимальные параметры процесса литья под давлением, как показано в таблице 2, и проводится моделирование воздухововлечения радиатора. .

Степень вакуума при литье под давлением находится в диапазоне от 0 до 101 кПа, и чем меньше значение, тем выше степень вакуума. Параметры процесса, приведенные в Таблице 2, были введены в программу моделирования FLOW-3D, и одновременно были установлены три группы с разной степенью вакуума в полости. Видно, что объем увлеченного воздуха литой части возле литника ниже, чем вдали от литника, а центральная часть литой части заполняется и формируется последней, поэтому объем увлеченного воздуха равен самый крупный. Объем воздуха у обычных отливок с вакуумом в полости 101 кПа больше, чем у двух других групп вакуумных отливок, и сосредоточен преимущественно в сердцевине отливок. При вакууме в полости 50 кПа объем воздуха в отливках уменьшается. Однако площадь воздухововлечения в активной зоне все еще относительно велика. Когда степень вакуума в полости составляет 10 кПа, общий объем уноса детали, отлитой под давлением, значительно уменьшается, а унос в сердечнике также значительно улучшается. Это показывает, что увеличение степени вакуума в полости может эффективно улучшить заполняющую способность расплавленного металла, может улучшить пористость или дефекты усадки при литье под давлением, а также полезно для литья под давлением радиатора для получения литья под давлением с полной формой. и плотная структура.

(а) 101 кПа (б) 50 кПа (в) 10 кПа
Рис. 3. Результаты воздухововлечения при разной степени вакуума.
3 Тестовая проверка
При указанных выше оптимальных технологических параметрах проведено испытание литьем под давлением с использованием системы вакуумной откачки основного и вспомогательного выхлопных патрубков. В ходе испытания путем изменения положения индукционного переключателя изменяется время накачки основной выхлопной трубы, так что полость формы может образовывать разную степень вакуума, и соответственно проводится испытание литьем под давлением. Из теста для анализа были выбраны отливки с вакуумом в полости 101 кПа (№ 1), 50 кПа (№ 2) и 10 кПа (№ 3), как показано на рисунке 4. С точки зрения внешнего вида три группы отливок имеют относительно законченные формы. В сочетании с результатами моделирования воздухововлечения те же радиаторы в сердцевине радиатора с наибольшим воздухововлеканием были взяты для подготовки металлографических образцов для сравнительного исследования, как показано на рисунке 4b.

(a) Радиатор, литье под давлением (b) Радиатор
Рис. 4. Макрофотографии отливок под разной степенью вакуума.
На рис. 5 показана микроструктура радиатора из магниевого сплава при разной степени вакуума. Видно, что как при вакуумном литье под давлением, так и при обычном литье под давлением имеется больше или меньше пор или усадочных дефектов. По сравнению с литьем под вакуумом поры обычного литья под давлением имеют более широкий диапазон распределения и больший размер пор. Имеется множество дефектов окислительных включений; а когда вакуум в полости составляет 50 кПа, размер пор становится меньше, количество пор уменьшается, а площадь пор или усадки уменьшается более чем на 50% по сравнению с обычным литьем под давлением, а дефекты оксидных включений значительно улучшаются. ; Когда вакуум в полости составляет 10 кПа, размер и количество пор литья под давлением значительно уменьшаются, площадь пор уменьшается более чем на 70% по сравнению с обычным литьем под давлением, а степень сегрегации значительно снижается. Это показывает, что степень вакуума в полости может улучшить дефекты пористости или усадки литья под давлением, и чем выше степень вакуума, тем меньше количество пор и меньше размер литья под давлением. В то же время структура вакуумного литья под давлением относительно плотная. Считается, что в сочетании с готовым продуктом испытания вакуумное литье под давлением может снизить сопротивление наполнению расплавленным металлом.


(a) Обычное литье под давлением (b) Отливки под давлением со степенью вакуума 50 кПа (c) Отливки под давлением со степенью вакуума 10 кПа
Рис.5 Микроструктура литья под давлением
Чтобы облегчить сравнение механических свойств отлитых под давлением деталей при разной степени вакуума, для испытаний были взяты радиаторы в одном и том же положении, а полученные механические свойства показаны в таблице 3. Видно, что как степень вакуума в полости увеличивается, прочность на разрыв и удлинение деталей, отлитых под давлением, также соответственно улучшаются.

4. Вывод
(1) Литье под высоким вакуумом может быть реализовано путем проектирования системы вакуумной откачки основных и вспомогательных выхлопных труб и взаимодействия с ПЛК для управления. Экспериментами было подтверждено, что с помощью вакуумной насосной системы можно получать отливки из магниевого сплава под вакуумом с полным внешним видом, плотной структурой и лучшими механическими свойствами, чем обычное литье под давлением.
(2) С помощью программного обеспечения для моделирования моделируется объем воздуха в радиаторе из магниевого сплава при различных степенях вакуума, и из экспериментов известно, что степень вакуума в полости может изменить способность заполнения расплавленным металлом. Соответственно также улучшаются формовочные способности, снижается степень сегрегации литейной композиции, а структура становится более плотной. Из анализа механических свойств видно, что предел прочности вакуумного литья под давлением со степенью вакуума 10 кПа на 9,2% выше, чем у вакуумного литья со степенью вакуума 50 кПа, и на 17,1% выше, чем у обычного. литье под давлением, а удлинение выше, чем у степени вакуума. Литье под давлением 50 кПа имеет прирост 13,9%, что на 40% выше, чем при обычном литье под давлением.
США восстанавливают исключение 352 продуктов из китайских тарифов
Проектирование большой наклонной крыши и большой прямой крыши
Связанная статья



