
Vakuumdruckguss-Kühler aus Magnesiumlegierung, Druckgussleistung
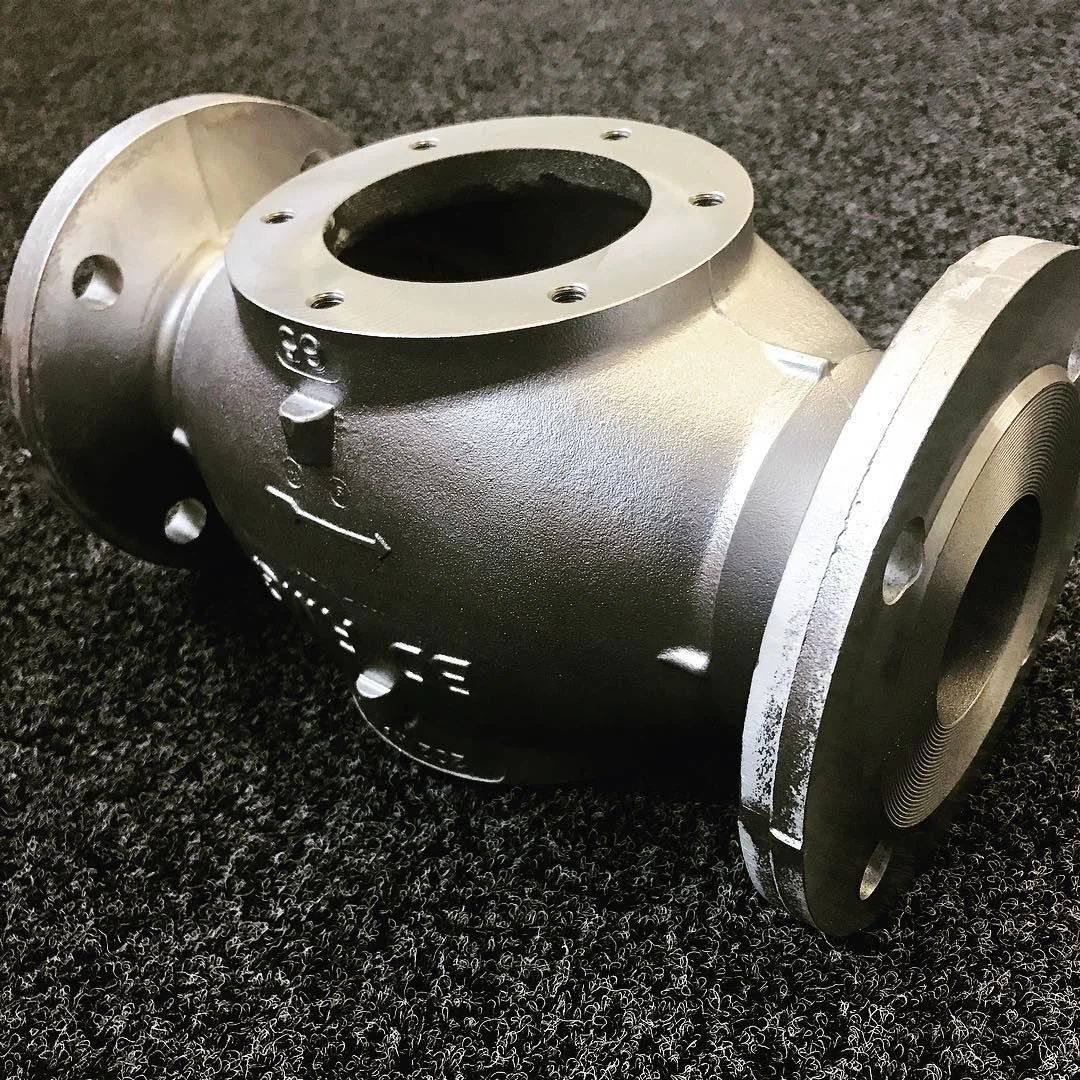
Magnesiumlegierungen zeichnen sich durch geringe Dichte, hohe spezifische Festigkeit und spezifische Steifigkeit, starke elektromagnetische Abschirmungsfähigkeit, starke Stoßdämpfungsfähigkeit, hervorragende Schneidleistung, einfaches Recycling usw. aus und werden in der Technik häufig verwendet. Die Magnesiumlegierung AZ91D wird aufgrund ihrer guten Gusseigenschaften und Korrosionsbeständigkeit sowie bestimmter mechanischer Eigenschaften häufig beim Druckguss von Magnesiumlegierungen verwendet. Vakuumdruckguss kann die Bildung von Poren und Oxideinschlüssen in Druckgussteilen aus Magnesiumlegierungen reduzieren, die Kompaktheit von Druckgussteilen verbessern, den Füllwiderstand von geschmolzenem Metall im Formhohlraum verringern und die mechanischen Eigenschaften von Druckgussteilen bei Raumtemperatur verbessern. Daher kann Vakuumdruckguss zur Herstellung großer und komplexer dünnwandiger Teile mit hoher mechanischer Festigkeit und gleichmäßiger Wärmebehandlung eingesetzt werden, beispielsweise Strahler für LED-Lampen. Die natürliche Konvektionsgeschwindigkeit der Luft zwischen den Lamellen des Kühlers aus Magnesiumlegierung ist groß, was dazu beiträgt, die Gesamtwärmeübertragungseffizienz des Kühlers zu verbessern. Daher kann die Magnesiumlegierung die Aluminiumlegierung zur Herstellung von Hochleistungs-LED-Strahlern ersetzen.
Der Schlüssel zum Vakuum-Druckguss-Umformprozess ist das Vakuumieren, d. h. die schnelle Absaugung des Gases in der Kavität in sehr kurzer Zeit während des Füllvorgangs. Das derzeitige Vakuumpumpsystem weist die Probleme einer geringen Pumpeffizienz, eines niedrigen Vakuumgrads im Hohlraum, eines komplizierten Vakuumventils, hoher Wartungskosten und einer schlechten Zuverlässigkeit auf. Angesichts der Mängel des Standes der Technik hat dieser Gegenstand daher ein Vakuumpumpsystem mit Haupt- und Hilfsabsaugrohren, hoher Zuverlässigkeit und niedrigen Kosten entwickelt. Durch das Vakuumpumpsystem in Kombination mit numerischer Simulationssoftware wurden die Umformeigenschaften von Druckgussteilen aus AZ91D-Magnesiumlegierung bei verschiedenen Vakuumgraden untersucht.
1 Aufbau des Vakuumpumpsystems
Aufgrund der kurzen Zeit des Vakuum-Druckgussformprozesses, die im Allgemeinen kürzer als 1 s ist, muss die Reaktionsgeschwindigkeit des Vakuumventils hoch sein. Um die Mängel des bestehenden Vakuumabsaugsystems auszugleichen, wurde ein Vakuumabsaugsystem einschließlich Haupt- und Hilfsabsaugrohren entworfen, dessen Struktur in Abbildung 1a dargestellt ist. Das Hauptfunktionsprinzip besteht darin, dass das Hauptventil 12 durch die SPS so gesteuert wird, dass es öffnet, wenn der Injektionsstempel durch die Gießöffnung 5 gelangt. Zu diesem Zeitpunkt pumpen das Hilfsabgasrohr 11 und das Hauptabgasrohr 10 gleichzeitig den Formhohlraum. Beim Wechsel von langsamer Einspritzung zu schneller Einspritzung wird der Induktionsschalter ausgelöst, das normalerweise offene Magnetventil 9 wird schnell geschlossen und das Hilfsauspuffrohr 11 pumpt weiterhin Luft in den Hohlraum, bis das geschmolzene Metall in das Hilfsauspuffrohr fließt, um abzukühlen und zu erstarren. Erhalten Sie Vakuum-Druckgussteile. Durch die Haupt- und Nebenabgasrohre kann der Hohlraum gleichzeitig gepumpt und die Luft im Hohlraum schnell abgepumpt werden, um einen idealen Vakuumgrad zu erreichen.
Das Zusatzauspuffrohr 11 ist als zahnartiges Gebilde ausgebildet und nach vorne gebogen. Der Hauptzweck besteht darin, die Fließstrecke des geschmolzenen Metalls beim Eintritt in das Rohr zu verlängern, um sicherzustellen, dass das geschmolzene Metall abkühlt und erstarrt, wenn es durch das enge Abgasrohr strömt. Das Hilfsauspuffrohr befand sich während des gesamten Druckgussprozesses in einem Pumpzustand. Das Hauptabgasrohr 10 ist mit einem normalerweise offenen Magnetventil 9 ausgestattet, siehe Abb. 1b. Daher kann die Luftabsaugsteuerung des Hauptabgasrohrs durch Steuerung des normalerweise offenen Magnetventils 9 realisiert werden. Im Test kann durch Ändern der Position des Induktionsschalters die Schließzeit des normalerweise offenen Magnetventils 9 geändert werden, wodurch die Entlüftungszeit des Hauptabgaskanals gesteuert wird.
(a) Strukturdiagramm des Vakuumpumpsystems (b) Strukturdiagramm des Hauptabgaskanals
3. Vakuumtank 4. Vakuumpumpe 5. Zufuhranschluss 6. Stempel 7. Druckkammer 8. Hohlraum 9. Magnetventil 10. Hauptauspuffrohr 11. Hilfsauspuffrohr 12. Hauptventil
Abbildung 1 Schematische Darstellung des Vakuumpumpsystems
2 Simulationsanalyse
2.1 Analyse des Druckgussmodells
Zur Modellierung des Heizkörpers in 3D wird die Software Solidworks 3D verwendet. Das Kühlermodell (einschließlich Anguss und Überlaufnut) und die Formstruktur sind in Abbildung 2 dargestellt. Gemäß dem Konstruktionsprinzip des Vakuumpumpsystems der Haupt- und Nebenabgasrohre wird die Formstruktur der Kühlerdruckgussteile hergestellt. Das Gussmaterial ist die Magnesiumlegierung AZ91D und die thermophysikalischen Parameter sind in Tabelle 1 aufgeführt.
Abbildung 2: Kühlermodell und Formstrukturdiagramm
2.2 Simulationsanalyse des Gaseintrags in Druckgussteilen
Gemäß den Eigenschaften der AZ91D-Magnesiumlegierung werden nach Prüfung und Überprüfung bei einer Gießtemperatur von 680 °C die optimalen Druckgussprozessparameter ausgewählt, wie in Tabelle 2 gezeigt, und die Luftporensimulationsanalyse des Kühlers durchgeführt.
Der Vakuumgrad beim Vakuumdruckgießen liegt zwischen 0 und 101 kPa. Je kleiner der Wert, desto höher der Vakuumgrad. Die Prozessparameter in Tabelle 2 wurden in die FLOW-3D-Simulationssoftware eingegeben und gleichzeitig drei Gruppen unterschiedlicher Hohlraumvakuumgrade eingestellt. Es ist zu erkennen, dass das mitgerissene Luftvolumen des Druckgussteils in der Nähe des Angusses geringer ist als in der Ferne vom Anschnitt und der mittlere Teil des Druckgussteils wird zuletzt gefüllt und geformt, sodass das mitgerissene Luftvolumen am größten ist. Das Luftvolumen gewöhnlicher Druckgussteile mit einem Hohlraumvakuum von 101 kPa ist größer als bei den anderen beiden Gruppen von Vakuum-Druckgussteilen und konzentriert sich hauptsächlich auf den Kern der Druckgussteile. Wenn das Hohlraumvakuum 50 kPa beträgt, verringert sich das Luftvolumen der Druckgussteile. Allerdings ist die Luftporenfläche im Kern immer noch relativ groß. Wenn der Vakuumgrad der Kavität 10 kPa beträgt, wird das gesamte Mitnahmevolumen des Druckgussteils erheblich reduziert und auch die Mitnahme im Kern wird deutlich verbessert. Dies zeigt, dass eine Erhöhung des Vakuumgrades des Hohlraums die Füllfähigkeit des geschmolzenen Metalls effektiv verbessern, die Porosität oder Schrumpfungsfehler des Druckgusses verbessern kann und für den Kühlerdruckguss von Vorteil ist, um einen Druckguss mit einer vollständigen Form und einer dichten Struktur zu erhalten.
(a) 101 kPa (b) 50 kPa (c) 10 kPa
Abb. 3 Ergebnisse der Luftporenbildung bei unterschiedlichen Vakuumgraden
3 Testverifizierung
Unter den oben genannten optimalen Prozessparametern wurde der Druckgusstest unter Verwendung des Vakuumpumpsystems der Haupt- und Nebenabgasrohre durchgeführt. Im Test wird durch Ändern der Position des Induktionsschalters die Pumpzeit des Hauptabgasrohrs geändert, sodass im Formhohlraum unterschiedliche Vakuumgrade erzeugt werden können, und der Druckgusstest wird jeweils durchgeführt. Druckgussteile mit einem Hohlraumvakuum von 101 kPa (Nr. 1), 50 kPa (Nr. 2) und 10 kPa (Nr. 3) wurden aus dem Test zur Analyse ausgewählt, wie in Abbildung 4 dargestellt. Hinsichtlich des Aussehens weisen die drei Gruppen von Druckgussteilen relativ vollständige Formen auf. In Kombination mit den Ergebnissen der Luftporensimulationsanalyse wurden dieselben Wärmesenken im Kern des Kühlers mit der größten Luftporenbildung verwendet, um metallografische Proben für eine Vergleichsstudie vorzubereiten, wie in Abbildung 4b dargestellt.
(a) Kühlkörper-Druckguss (b) Kühlkörper
Abbildung 4 Makrofotos von Druckgussteilen unter verschiedenen Vakuumgraden
Abbildung 5 zeigt die Mikrostruktur des Magnesiumlegierungskühlers bei verschiedenen Vakuumgraden. Es ist zu erkennen, dass es sowohl beim Vakuumdruckguss als auch beim gewöhnlichen Druckguss mehr oder weniger Poren oder Schrumpffehler gibt. Im Vergleich zum Vakuumdruckguss weisen die Poren gewöhnlicher Druckgussteile einen größeren Verteilungsbereich und eine größere Porengröße auf. Es gibt viele Oxidationseinschlussdefekte; und wenn das Hohlraumvakuum 50 kPa beträgt, wird die Größe der Poren kleiner, die Anzahl der Poren nimmt ab und die Poren- oder Schrumpfungsfläche wird im Vergleich zu gewöhnlichem Druckguss um mehr als 50 % reduziert und die Oxideinschlussdefekte werden deutlich verbessert; Wenn das Hohlraumvakuum 10 kPa beträgt, werden die Porengröße und die Anzahl der Poren des Druckgussteils stark reduziert, die Porenfläche wird im Vergleich zu gewöhnlichen Druckgussteilen um mehr als 70 % reduziert und der Grad der Entmischung wird deutlich reduziert. Dies zeigt, dass der Vakuumgrad des Hohlraums die Porosität oder Schrumpfungsdefekte des Druckgussteils verbessern kann. Je höher der Vakuumgrad, desto geringer ist die Anzahl der Poren und desto kleiner ist die Größe des Druckgussteils. Gleichzeitig ist das Gefüge beim Vakuumdruckguss relativ dicht. Es wird angenommen, dass Vakuumdruckguss in Kombination mit dem fertigen Testprodukt den Füllwiderstand des geschmolzenen Metalls verringern kann.


(a) Gewöhnliche Druckgussteile (b) Druckgussteile mit einem Vakuumgrad von 50 kPa (c) Druckgussteile mit einem Vakuumgrad von 10 kPa
Abb.5 Mikrostruktur des Druckgusses
Um den Vergleich der mechanischen Eigenschaften der Druckgussteile unter verschiedenen Vakuumgraden zu erleichtern, wurden die Kühlkörper an derselben Position zum Testen herangezogen und die erhaltenen mechanischen Eigenschaften sind in Tabelle 3 aufgeführt. Es ist ersichtlich, dass mit zunehmendem Vakuumgrad des Hohlraums auch die Zugfestigkeit und Dehnung der Druckgussteile entsprechend verbessert werden.
4 Fazit
(1) Hochvakuum-Druckguss kann durch die Gestaltung des Vakuumpumpsystems der Haupt- und Hilfsabgasrohre und die Zusammenarbeit mit der SPS zur Steuerung realisiert werden. Durch Experimente wurde bestätigt, dass mit dem Vakuumpumpsystem Vakuumdruckgussteile aus Magnesiumlegierungen mit vollständigem Aussehen, dichter Struktur und besseren mechanischen Eigenschaften als mit gewöhnlichem Druckguss hergestellt werden können.
(2) Durch die Simulationssoftware wird das Luftvolumen des Magnesiumlegierungskühlers bei verschiedenen Vakuumgraden simuliert, und durch Experimente ist bekannt, dass der Vakuumgrad des Hohlraums die Füllfähigkeit des geschmolzenen Metalls verändern kann. Auch die Formbarkeit wird entsprechend verbessert, der Entmischungsgrad der Gussmasse verringert und das Gefüge dichter. Aus der Analyse der mechanischen Eigenschaften geht hervor, dass die Zugfestigkeit des Vakuumdruckgusses bei einem Vakuumgrad von 10 kPa um 9,2 % höher ist als die des Vakuumgrads von 50 kPa und 17,1 % höher als die des gewöhnlichen Druckgusses und die Dehnung höher ist als die des Vakuumgrads. Der 50-kPa-Druckguss weist eine Steigerung von 13,9 % auf, was 40 % höher ist als beim normalen Druckguss.
Die USA führen den Ausschluss von 352 Produkten aus China-Zöllen wieder ein
Die Gestaltung eines großen Schrägdachs und eines großen geraden Dachs
Verwandter Artikel



