
Не заблудитесь в обработке деталей аэрокосмической отрасли: 5 ключевых моментов резки деталей аэрокосмической отрасли, подробное объяснение от выбора материала до оптимизации параметров резки
Aвтор: SZTC
2024-12-17

В аэрокосмической промышленности обработка и изготовление деталей требует высокой степени точности и надежности. Обработка резанием, как обычный метод удаления металла, оказывает прямое влияние на качество деталей аэрокосмической отрасли. В этой статье будут подробно представлены ключевые моменты обработки резки аэрокосмических деталей, включая выбор обрабатывающего материала, планирование процесса, оптимизация параметров резки и т. д., а также изучены последние тенденции развития технологий резки, чтобы предоставить читателям полный спектр знаний в области резки аэрокосмических деталей.
1
Выбор материала обработки
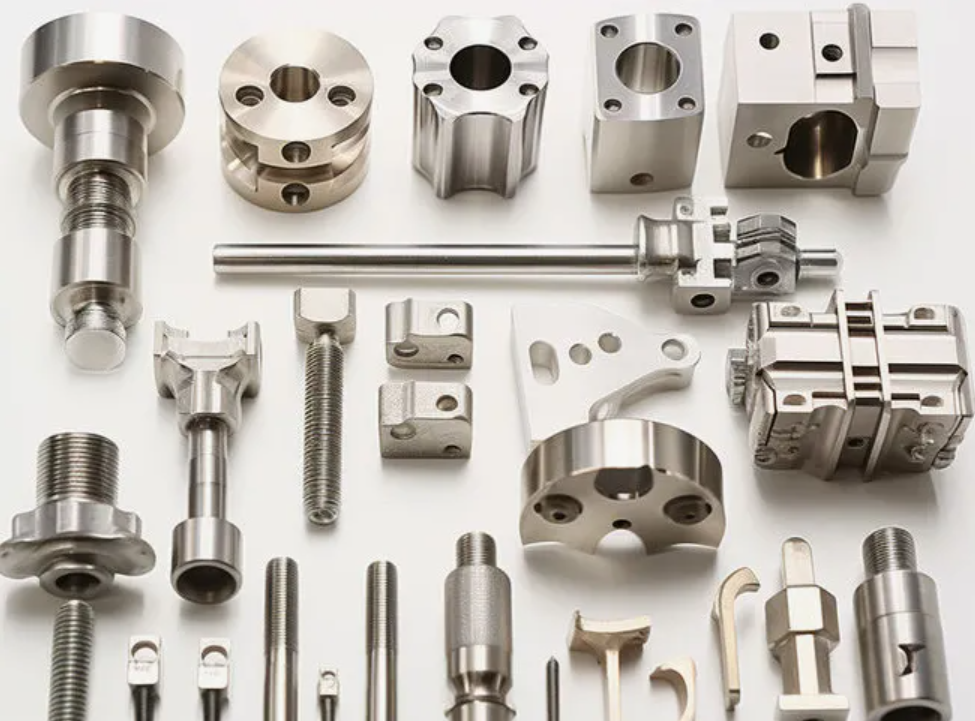
Материалы, используемые для изготовления деталей аэрокосмической промышленности, обычно обладают характеристиками высокой прочности, высокой твердости, высокой термостабильности и т. д., в основном в том числе:
1
Титановый сплав
Алюминиевый сплав является наиболее часто используемым металлическим материалом в аэрокосмической промышленности, например 2024, 6061, 7075 и т. д., с преимуществами низкой плотности, высокой прочности и хорошей коррозионной стойкости. Различные элементы алюминиевых сплавов и процессы термообработки будут влиять на их механические свойства.
Титановые сплавы, такие как Ti-6Al-4V, имеют высокое соотношение прочности к весу и хорошую коррозионную стойкость и широко используются в деталях, работающих при высоких температурах и высоких нагрузках, таких как авиационные двигатели. Однако сложность обработки высока и требуется специальная обработка.
2
Нержавеющая сталь
В аэрокосмической области также используются нержавеющие стали серий 300 и 400, такие как 304 и 17-4PH, которые обладают превосходной коррозионной стойкостью и определенной жаропрочностью.
3
Специальные сплавы
Жаропрочные сплавы на основе никеля, жаропрочные сплавы на основе кобальта и т. д. используются для изготовления жаропрочных деталей, таких как лопатки турбин и направляющие лопатки авиационных двигателей, и сложность обработки чрезвычайно высока.
Различные материалы должны соответствовать соответствующему инструментальному материалу, параметрам резания и смазочно-охлаждающей жидкости во время резки, чтобы получить хорошее качество обрабатываемой поверхности и эффективность обработки.
2
Планирование технологических процессов
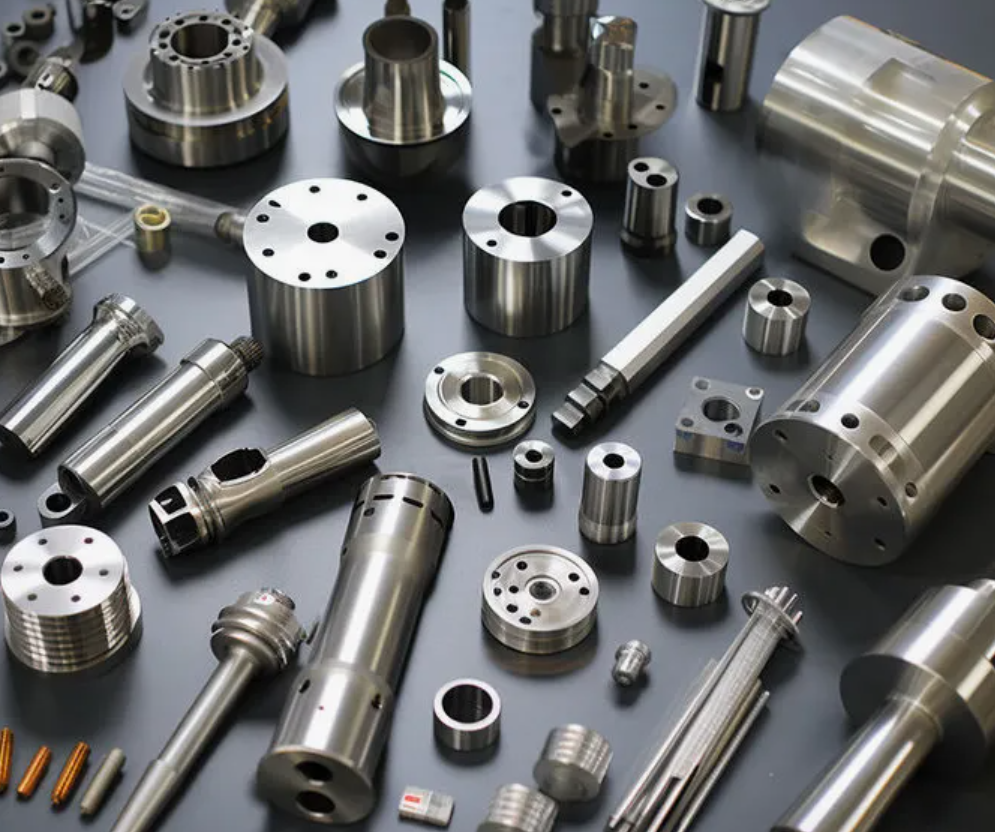
Резка деталей аэрокосмической отрасли обычно требует нескольких процессов, включая черновую, получистовую, чистовую и т. д. Каждый процесс соответствует различным методам резки, инструментам, приспособлениям и параметрам обработки.
1
Черновая обработка
Целью черновой обработки является быстрое удаление лишнего материала и достижение высокой эффективности резания. Традиционные методы черновой обработки включают боковое фрезерование (вбок), фрезерование уступов и концевое фрезерование. В последние годы новый процесс циклоидального (вихревого) фрезерования постепенно заменил традиционный процесс фрезерования слоев и стал предпочтительным решением для черновой обработки в аэрокосмической отрасли.
Получистовая обработка
Дальнейшее повышение точности обработки на основе черновой обработки, обычно с использованием методов торцевой или боковой обработки, и внесение соответствующих корректировок в параметры резания.
2
3
Отделка
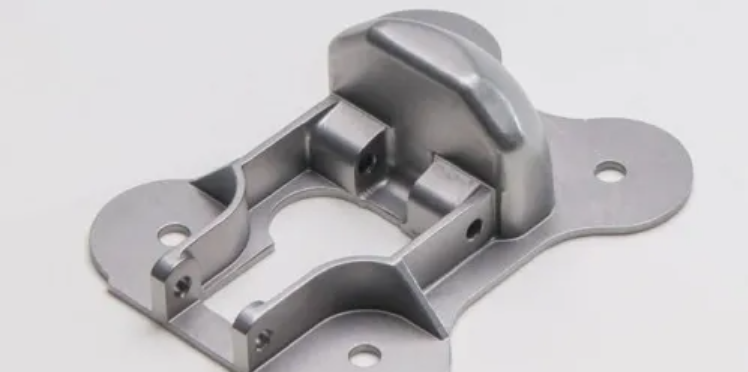
Тонкая механическая обработка деталей для получения необходимых высокоточных размеров и превосходной шероховатости поверхности, часто с использованием методов концевой фрезерной обработки и с соответствующими параметрами резания.
Тонкая механическая обработка деталей для получения необходимых высокоточных размеров и превосходной шероховатости поверхности, часто с использованием методов концевой фрезерной обработки и с соответствующими параметрами резания.
Резка деталей аэрокосмической отрасли Тонкая механическая обработка деталей для получения требуемых высокоточных размеров и превосходной шероховатости поверхности, часто с использованием методов концевой фрезерной обработки и с соответствующими параметрами резания.
Обработка композитов
Некоторые сложные изогнутые детали сложно получить одним методом резки. Их необходимо сочетать с несколькими методами обработки, такими как зубофрезерная обработка и шлифовка, чтобы обеспечить размер и качество поверхности.
Некоторые сложные изогнутые детали сложно получить одним методом резки. Их необходимо сочетать с несколькими методами обработки, такими как зубофрезерная обработка и шлифовка, чтобы обеспечить размер и качество поверхности.
4
Помимо планирования процесса обработки, в технологическом процессе также необходимо учитывать такие вопросы, как конструкция приспособления, контроль термической деформации и отвод стружки, чтобы обеспечить стабильное качество обработки.
Помимо планирования процесса обработки, в технологическом процессе также необходимо учитывать такие вопросы, как конструкция приспособления, контроль термической деформации и отвод стружки, чтобы обеспечить стабильное качество обработки.
3
Оптимизация параметров резки
Параметры резания включают скорость шпинделя, скорость подачи, глубину резания, ширину резания и т. д., которые являются ключевыми факторами, влияющими на точность обработки, шероховатость поверхности и эффективность обработки. При резке деталей авиационно-космической отрасли предъявляются чрезвычайно жесткие требования к качеству обрабатываемой поверхности, поэтому необходима полная оптимизация параметров резания.
Оптимизация шероховатости поверхности
Шероховатость поверхности является ключевым показателем качества обработки поверхностей. Основными факторами, влияющими на шероховатость поверхности, являются скорость резания, подача, глубина резания и сам материал заготовки. Методы оптимизации системы, такие как экспериментальный метод Тагучи и метод поверхности отклика, можно использовать для поиска наилучшего сочетания параметров резания и получения идеального значения шероховатости поверхности.
Оптимизация эффективности обработки
Повышение эффективности резания может сократить цикл обработки и снизить производственные затраты. К основным методам относятся увеличение скорости подачи, глубины и ширины резания. Однако чрезмерные параметры резания усугубят износ инструмента и повлияют на качество обработки. Следовательно, необходимо сбалансировать эффективность обработки и стойкость инструмента, чтобы найти оптимальный диапазон параметров резания.
Повышение эффективности резания может сократить цикл обработки и снизить производственные затраты. К основным методам относятся увеличение скорости подачи, глубины и ширины резания. Однако чрезмерные параметры резания усугубят износ инструмента и повлияют на качество обработки. Следовательно, необходимо сбалансировать эффективность обработки и стойкость инструмента, чтобы найти оптимальный диапазон параметров резания.
Контроль термической деформации
Во время обработки деталей аэрокосмической промышленности термический эффект резки вызывает термическую деформацию заготовки, влияющую на точность размеров и стабильность формы деталей. Термический эффект резки можно контролировать, а тепловую деформацию можно уменьшить за счет оптимизации параметров резки, использования разумных типов и количества подачи СОЖ и т. д.
Оптимизация параметров резки требует всестороннего учета множества факторов, таких как точность обработки, качество поверхности, эффективность и стоимость, чтобы найти наилучшую точку баланса. Традиционные методы пробной резки и методы теоретического расчета имеют определенные ограничения. Современные аэрокосмические компании предпочитают использовать технологию моделирования методом конечных элементов и алгоритмы оптимизации искусственного интеллекта для достижения интеллектуальной оптимизации параметров резания.
4
Тенденция развития технологий резки
Аэрокосмическая промышленность всегда лидировала в разработке технологий обработки резки. Новые технологии резки и методы обработки постоянно изучаются и применяются для удовлетворения все более строгих потребностей проектирования и производства аэрокосмической продукции.
Технология резки труднообрабатываемых материалов.
Технология резки труднообрабатываемых материалов, таких как титановый сплав, нержавеющая сталь и жаропрочные сплавы, в последние годы стала горячей темой, в основном включая улучшение характеристик смазочно-охлаждающих жидкостей, разработку новых твердых сплавов и сверхтвердых инструментальных материалов, а также оптимизацию параметров резания.
Технология прецизионной микрообработки
Некоторые ключевые детали аэрокосмической продукции имеют небольшие размеры обработки и тонкие и сложные формы. Традиционная обработка имеет некоторые ограничения, поэтому большое внимание уделяется прецизионным технологиям микрообработки, таким как микрофрезерование, микроточение и комплексная обработка микрофрезерование/сверление.
Технология переработки без мышьяка
Традиционная обработка металлов обычно требует использования токсичных и вредных смазочно-охлаждающих жидкостей. В последние годы широкое внимание получили технологии обработки без использования мышьяка, такие как сухая резка, придание поверхности инструмента смазочных свойств на наноуровне и использование биоразлагаемых смазочно-охлаждающих жидкостей, которые полезны для защиты окружающей среды и здоровья человека.
Интеллектуальная технология резки
Новые технологии, такие как искусственный интеллект и Интернет вещей, постепенно проникают в сферу обработки огранки. На основе сбора данных о процессе резки с помощью датчиков в режиме реального времени процесс резки моделируется с помощью алгоритмов машинного обучения.
Технология сложной обработки
Поскольку проектирование деталей аэрокосмической отрасли становится все более сложным, единый метод обработки становится все труднее соответствовать требованиям, и возникла технология комплексной обработки. Например, сочетание резки с профилированием, штамповкой и другими функциями позволяет не только добиться точной обработки, но и завершить сложную общую формовку, что значительно повышает гибкость и эффективность обработки.
Технология цифровой виртуальной резки
Технология цифровой виртуальной резки основана на моделировании и моделировании механического поведения резки, прогнозировании и оптимизации параметров процесса резки в виртуальной среде, предотвращении дорогостоящего физического пробного резания и повышении эффективности проектирования процесса. В сочетании с алгоритмами искусственного интеллекта в будущем можно будет реализовать автоматизированное проектирование процессов резки.
Интеграция аддитивного производства и обработки резки
Технологии аддитивного производства, такие как лазерное селективное плавление, позволяют производить сборные детали сложной формы, а затем достигать требуемых размеров и качества поверхности за счет прецизионной обработки резки, которая, как ожидается, заменит некоторые традиционные процессы резки и сократит производственный цикл.
Технологии резки в аэрокосмической отрасли развиваются в направлении повышения эффективности, точности, интеллектуальности и экологичности. В будущем появятся новые прорывные технологии и методы, способствующие скачкообразному прогрессу в технологиях аэрокосмического производства.
5
Разработка режущего оборудования
Современное режущее оборудование является важной основой для достижения эффективной и точной обработки. За последние годы аэрокосмическое обрабатывающее оборудование добилось большого прогресса в автоматизации, интеллекте и интеграции.
1
Высокоскоростные и высокоточные станки с ЧПУ.
Появление высокоскоростных станков с ЧПУ значительно повысило эффективность обработки. Обрабатывающий центр с пятиосным рычагом, используемый в аэрокосмической отрасли, может развивать скорость шпинделя до 30 000 об/мин и обладает чрезвычайно высокой точностью и стабильностью движения, что отвечает потребностям эффективной резки сложных поверхностей.
2
Интеллектуальный обрабатывающий блок
Традиционные обрабатывающие центры имеют недостатки низкой интеграции и ограниченной автоматизации. Новое поколение интеллектуальных обрабатывающих агрегатов реализует интеллектуальную обработку за счет интеграции сенсорных систем, онлайн-мониторинга, автоматического планирования процесса, автоматической диагностики неисправностей и других функций, а также повышает стабильность и надежность обработки.
3
Интеллектуальная система крепления
Из-за сложной формы и высоких требований к жесткости деталей аэрокосмической отрасли требования к системам крепления чрезвычайно строгие. Интеллектуальные электрические зажимы обладают преимуществами высокой жесткости и высокой точности многократной загрузки и разгрузки. Они могут автоматически переключать различные методы зажима в соответствии с требованиями процесса, что повышает гибкость обработки.
4
Высокопроизводительные режущие инструменты
Материал, геометрические параметры и конструкция покрытия режущего инструмента напрямую влияют на качество обработки и срок службы инструмента. Новые наноградиентные композитные керамические инструменты, интеллектуальные регулируемые геометрические инструменты и т. д. позволяют резать труднообрабатываемые материалы, что еще больше повышает производительность резки.
5
Интеллектуальная система обнаружения и мониторинга
Интеллектуальная система обнаружения и мониторинга
Интеллектуальная система измерения и мониторинга процесса обработки может отслеживать ключевые параметры, такие как технологическая нагрузка, тепловой эффект, вибрация и т. д., в режиме реального времени. При возникновении неисправности система заранее предупреждает и своевременно корректирует параметры резки, чтобы избежать дефектов качества обработки и повреждения инструмента, обеспечивая стабильную и надежную обработку.
6
Платформа цифровой виртуальной обработки
Интегрируя такие технологии, как CAD/CAM/CAE/CAPP, в виртуальную среду, комплексное цифровое проектирование всего процесса, такое как планирование процесса, моделирование процесса, программирование обработки и управление процессом, может быть выполнено в режиме онлайн, что значительно сокращает цикл подготовки производства.
Можно предвидеть, что будущая технология резки в аэрокосмической отрасли будет развиваться в направлении интеллекта, интеграции, визуализации и беспилотных операций, а уровень интеллекта оборудования для обработки резки будет продолжать улучшаться, помогая технологиям аэрокосмического производства перейти на новый этап автоматизации и интеллекта.
Короче говоря, обработка и производство деталей аэрокосмической отрасли предъявляет чрезвычайно строгие требования к технологии резки и оборудованию. Необходимо контролировать все аспекты, такие как выбор материалов, проектирование процессов, оптимизация параметров, применение новых технологий и модернизация интеллектуального оборудования, чтобы получить высокоточные и высоконадежные возможности обработки и производства, а также предоставить надежные гарантии для обеспечения производительности, безопасности и надежности аэрокосмической продукции. В этой статье систематически обобщаются основные положения в этой области с целью предоставить теоретическую справку и практическое руководство для соответствующего персонала.
Технологические меры и эксплуатационные навыки для уменьшения деформации при обработке алюминиевых деталей
Принципы, характеристики и сценарии применения 19 методов обработки поверхности распространенных материалов
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
