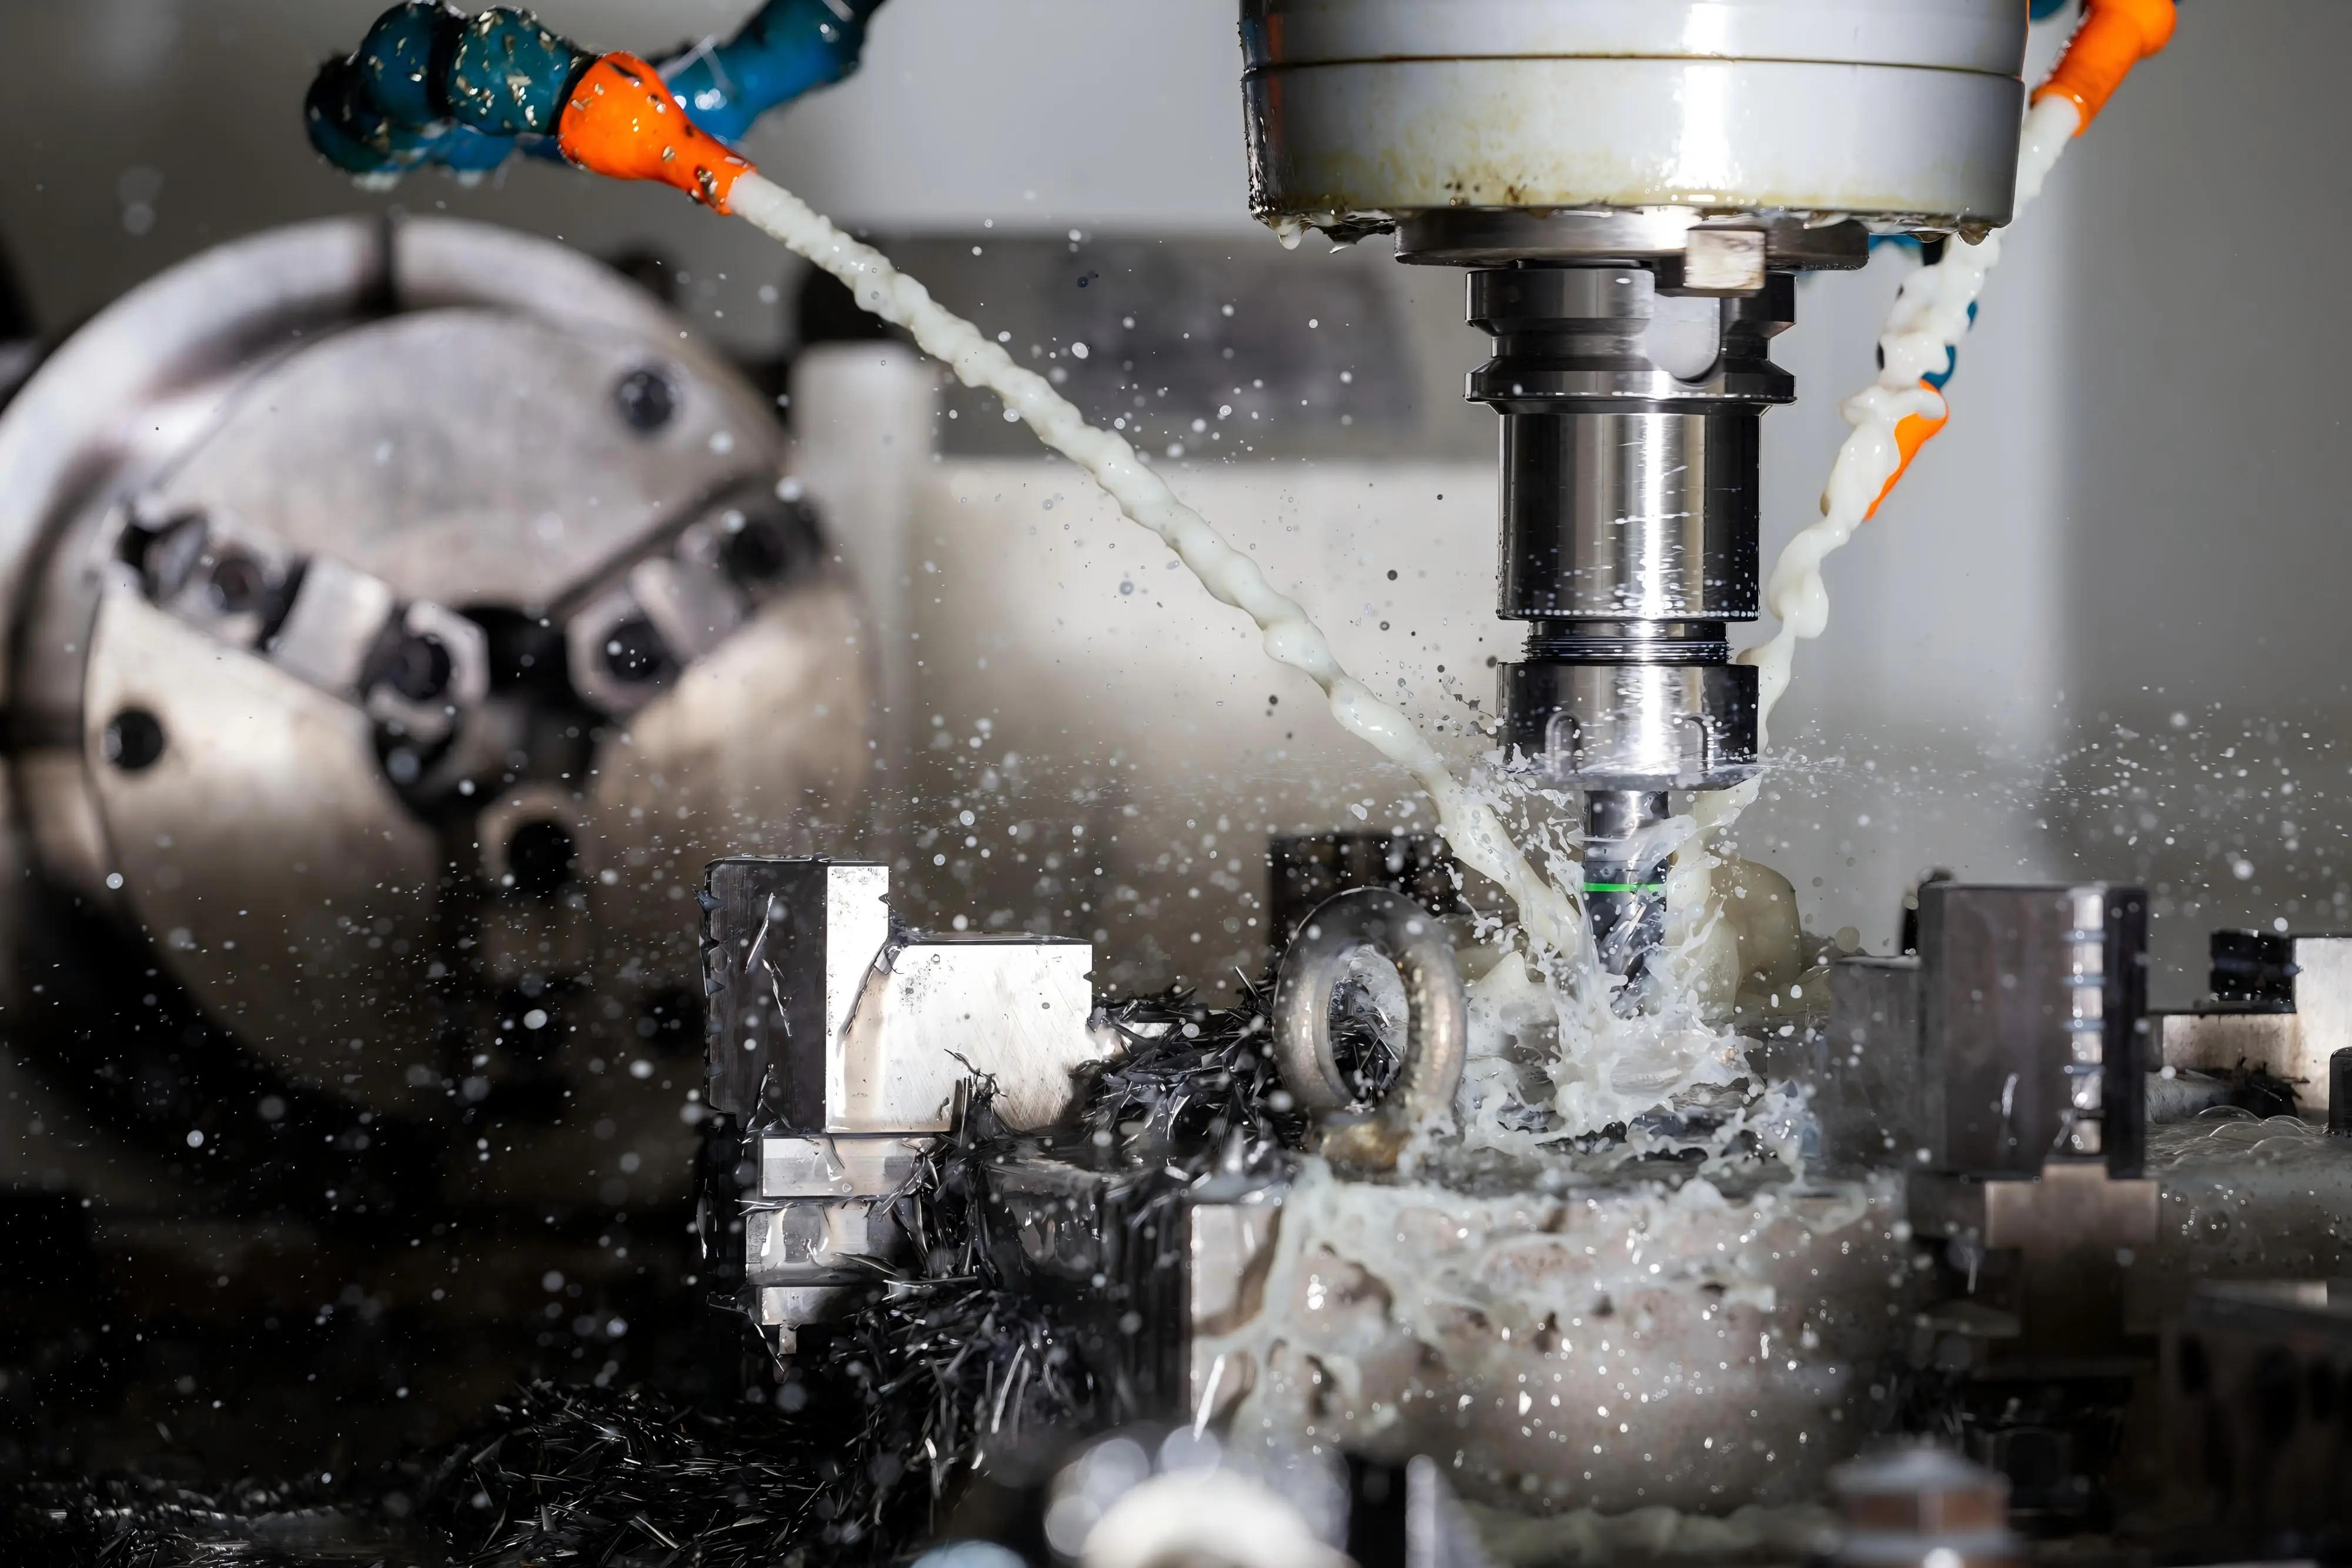
Как использовать 3D-принтер: полное руководство по промышленной эксплуатации для быстрого отбора образцов пресс-форм и оборудования
Aвтор: SZTC
2026-09-28
Для заводов по производству пластиковых форм и оборудования 3D-принтеры стали важным оборудованием для быстрого прототипирования, структурной проверки и мелкосерийного пробного производства. По сравнению с традиционной обработкой на станке с ЧПУ и ручным испытанием пресс-формы, квалифицированный промышленный 3D-принтер может изготовить функциональные образцы за несколько часов, что значительно сокращает циклы исследований и разработок и снижает затраты на испытания. Однако многие операторы мастерских владеют лишь базовыми операциями запуска и не могут использовать весь потенциал промышленного печатного оборудования. Самый фундаментальный вопрос для каждого техника-технолога: как правильно использовать 3D-принтер для производства высокоточных, готовых к испытаниям прототипов пресс-форм и оборудования. В этой статье представлено систематическое, разработанное с учетом заводских требований руководство по эксплуатации, охватывающее подготовку оборудования, настройку параметров, выполнение печати и послепечатное обслуживание для сценариев быстрого промышленного отбора проб.
1. Понимание типов промышленных 3D-принтеров для отбора проб пресс-форм и оборудования.
Прежде чем изучать профессиональные рабочие процессы 3D-принтеров , пользователи должны различать различные типы принтеров и их применимые промышленные сценарии. Принтеры потребительского класса ориентированы на печать внешнего вида, в то время как промышленные устройства оптимизированы для обеспечения стабильности допусков, структурной прочности и длительной выборки партий.
1.1 Промышленные принтеры FDM для прототипов аппаратных средств
Промышленные 3D-принтеры FDM широко используются для быстрой проверки креплений оборудования, позиционирования приспособлений и неточных конструктивных деталей. Они поддерживают такие инженерные волокна, как PETG, ABS и армированный нейлон, обеспечивая стабильную укладку и низкие эксплуатационные расходы. Эти принтеры просты в эксплуатации, подходят для ежедневного повторного отбора проб и идеально подходят для проверки структур сборки и механической посадки перед официальной обработкой оборудования.
1.2 Смоляные принтеры SLA для образцов из полостей пластиковых форм
Светоотверждаемые принтеры SLA являются основным оборудованием для быстрого отбора проб пластиковых форм. Благодаря сверхвысокому разрешению слоев и гладкой поверхности они могут идеально восстанавливать мелкие текстуры форм, крошечные канавки и сложные изогнутые поверхности. Освоение техники SLA для 3D-принтера имеет решающее значение для моделирования эффектов литья под давлением, проверки возможности извлечения из формы и предварительной оптимизации схем потока пресс-форм.
1.3 Промышленные металлические 3D-принтеры для изготовления высокопрочных вставок в пресс-формы
Металлические принтеры SLM используются для высококачественного промышленного отбора проб, включая стальные вставки, детали конформных каналов охлаждения и несущие аппаратные компоненты. Благодаря системам лазерной плавки и защиты инертным газом они производят полностью плотные металлические детали с механическими свойствами, соответствующими обработанным заготовкам. Хотя порог срабатывания выше, они незаменимы для функциональной проверки высокого стандарта и мелкосерийного пробного производства.
2. Подготовка к печати: стандартный рабочий процесс запуска и калибровки
Более 70% дефектов промышленной печати возникают из-за недостаточной предпечатной подготовки. Стандартизированная предоперационная калибровка является основной основой для освоения 3D-принтера и обеспечения стабильного качества образцов.
2.1 Ежедневный осмотр и очистка оборудования
Перед каждым отбором проб выполняйте полную проверку машины. Для принтеров FDM очистите сопло, чтобы удалить остатки карбонизированных материалов, проверьте плавность механизма подачи и протрите печатную платформу, чтобы обеспечить плоскостность и адгезию. Для принтеров SLA очистите остатки затвердевшей смолы на защитной пленке или экране, замените загрязненные жидкие материалы и убедитесь, что мощность ультрафиолетового излучения нормальна. Для принтеров по металлу проверьте текучесть порошка, целостность устройства для нанесения повторного покрытия и давление в системе инертного газа, чтобы избежать окисления и дефектов слоя.
2.2 Выравнивание платформы и регулировка сцепления основания
Неровные платформы являются основной причиной неравномерной толщины слоя, коробления и отслаивания основания. Промышленные 3D-принтеры требуют точного ручного или автоматического выравнивания перед официальной печатью. Отрегулируйте высоту платформы, чтобы обеспечить равномерный зазор между соплом и основанием, и нанесите клейкую пасту или покрытие платформы для крупногабаритных образцов пресс-форм и оборудования. Стабильная адгезия к основанию гарантирует полную формовку длиннополосных конструктивных деталей и крупных плоских полостей.
2.3 Выбор материала и проверка загрузки
Подберите материалы для печати в соответствии с примерами сценариев использования. Используйте высокопрочные конструкционные материалы для функциональных частей оборудования, высокоточную прозрачную или прочную смолу для образцов внешнего вида пресс-форм и профессиональный металлический порошок для высокопрочных структурных прототипов. Проверьте сухость материала и срок годности: влажные нити вызывают образование пузырьков, испорченная смола приводит к хрупкости поверхностей, а агломерированный металлический порошок приводит к неравномерному плавлению. Правильная загрузка материала и предварительная проверка позволяют избежать бракованных образцов партии.
3. Обработка и нарезка модели: основная операция приложения 3D-принтера.
Калибровка оборудования принтера гарантирует только состояние оборудования, а нарезка и оптимизация модели определяют точность и производительность образца. Этот ключевой шаг определяет, как печатать на 3D-принтере прототипы промышленного уровня.
3.1 Ремонт промышленных моделей и оптимизация DFM
Оригинальные файлы САПР для обработки на станках с ЧПУ и открытия пресс-форм не могут быть распечатаны напрямую. Импортируйте модели STL в программное обеспечение для ремонта, чтобы исправить негерметичные сетки, открытые края и перекрывающиеся поверхности. Следуйте правилам аддитивного производства, чтобы корректировать необоснованно тонкие стенки, оптимизировать углы свеса выше 45 градусов и удалять непечатаемые крошечные структуры. Для образцов пресс-форм оставьте стандартные углы уклона; для деталей оборудования добавьте закругленные переходы, чтобы уменьшить концентрацию напряжения при печати.
3.2 Настройка параметров срезов на основе сценариев
Установите дифференцированные параметры для образцов пресс-форм и оборудования. Для высокоточных прототипов пластиковых форм уменьшите высоту слоя, снизьте скорость печати и включите режим тонкой обработки поверхности для восстановления мельчайших текстур. Для крепежных изделий, несущих нагрузку, увеличьте плотность заполнения и увеличьте прочность соединения слоев, чтобы соответствовать требованиям функциональных испытаний. Для сложных подвесных конструкций создавайте разумные опоры, вручную оптимизируйте распределение опор на ключевых поверхностях сборки и уменьшайте нагрузку на полировку после обработки.
3.3 Предварительный просмотр и экспорт G-кода
Выполните предварительный просмотр всего слоя после нарезки, чтобы проверить отсутствие отсутствующих слоев, аномальное наложение и риски коллизий. Настройте ориентацию модели и схему размещения в соответствии с размером платформы, чтобы повысить эффективность печати. После подтверждения отсутствия ошибок экспортируйте стандартные файлы G-кода, совместимые с системой принтера, а также классифицируйте и архивируйте файлы в соответствии со спецификациями проекта, чтобы облегчить повторный отбор проб и серийное производство.
4. Мониторинг в печати и навыки корректировки в реальном времени
Стандартное выполнение печати и мониторинг в реальном времени эффективно позволяют избежать бракования образцов, что является важной частью освоения промышленных операций на 3D-принтере .
4.1 Проверка первого уровня и работа машины
После начала печати внимательно осмотрите первые 5–10 слоев. Адгезия базового слоя напрямую определяет успех всего образца. Если происходит неравномерная экструзия, деформация краев или смещение стопки, немедленно остановите машину, чтобы отрегулировать высоту платформы и скорость печати. Стабильная формовка основания закладывает основу для последующей укладки больших форм и деталей фурнитуры специальной формы.
4.2 Оценка и корректировка дефектов в режиме реального времени
Освойте общие решения проблем печати во время работы. Уменьшите скорость печати для появления видимых линий слоев, увеличьте мощность охлаждения для предотвращения деформации и прочистите засорение сопла, если отсутствует экструзия материала. При печати смолой обратите внимание на высоту уровня жидкости и однородность света; при печати металлом контролируйте концентрацию газа и изменения температуры, чтобы предотвратить окисление и термическое растрескивание.
4.3 Завершение и научное охлаждение
Не извлекайте образцы из формы сразу после печати. Накопленные в результате нагрева промышленные детали требуют естественного охлаждения и снятия напряжений. Детали оборудования FDM требуют достаточного охлаждения, чтобы избежать деформации изгиба; Образцы пресс-форм SLA требуют полного статического отверждения; металлические печатные заготовки необходимо охлаждать в инертной среде для стабилизации внутренней структуры. Научное охлаждение обеспечивает соответствие размеров напечатанных образцов и проектных чертежей.
5. Послепечатная обработка и ежедневное обслуживание оборудования.
Постобработка определяет, соответствуют ли образцы стандартам промышленных испытаний, а ежедневное обслуживание обеспечивает долгосрочную стабильную работу 3D-принтеров.
5.1 Удаление опоры и обработка поверхности
Снимите вспомогательные опоры с помощью профессиональных инструментов и обрежьте заусенцы и остаточные следы на поверхности. Выполняйте УФ-отверждение, шлифовку и полировку образцов пресс-форм, чтобы восстановить гладкие поверхности полостей и имитировать реальные эффекты литья под давлением. Снимите заусенцы и отполируйте монтажные отверстия и соответствующие поверхности, чтобы обеспечить точную сборку и стабильное функциональное тестирование.
5.2 Проверка размеров и подтверждение качества
Используйте прецизионные штангенциркули и измерительные инструменты для определения основных размеров, проверки точности допусков, плоскостности поверхности и устойчивости конструкции. Проверьте, соответствуют ли напечатанные образцы пресс-форм и оборудования стандартам проектирования, отсеивайте дефектные продукты, вызванные ошибками параметров или проблемами оборудования, и записывайте данные для оптимизации последующих схем печати.
5.3 Ежедневное обслуживание и предотвращение неисправностей
Полная очистка оборудования и сброс параметров после ежедневной работы. Регулярно заменяйте уязвимые детали, обновляйте шаблоны параметров нарезки в соответствии с изменениями в материалах и храните материалы для печати в сухой среде с постоянной температурой. Стандартизированное техническое обслуживание снижает частоту отказов оборудования, обеспечивает долгосрочную стабильную производительность промышленных образцов и повышает эффективность быстрого отбора проб в цехах.
6. Заключение
Короче говоря, систематический ответ на вопрос, как использовать 3D-принтер для быстрого отбора проб пресс-форм и оборудования, охватывает стандартизированную калибровку перед печатью, оптимизацию и нарезку промышленных моделей, мониторинг печати в реальном времени, профессиональную постобработку и долгосрочное обслуживание оборудования. Работа промышленного 3D-принтера — это не простой запуск и печать, а полный набор процессно-ориентированных промышленных рабочих процессов, адаптированных к потребностям быстрого прототипирования. Освоение этих стандартизированных операций может эффективно повысить уровень квалификации образцов, сократить циклы итерации продукта, снизить затраты на пробное производство и предоставить эффективные и надежные решения для быстрой проверки для современных предприятий по обработке пластиковых форм и метизов.


Сэмюэл Сонг Ваш представитель сервисной службы
samuel@chnzhongzhu.com WhatsApp:+86 18688963321
Специализируется на литье под давлением цинк - алюминиево-магниевых сплавов , фрезеровании с ЧПУ , токарной обработке с ЧПУ, 3D-печати, литье под давлением и обработке листового металла. Производственные услуги .
Как выбрать 3D-принтер: полное руководство по быстрому отбору проб оборудования и пресс-форм
Как распечатать STL-файл на 3D-принтере: полный промышленный рабочий процесс для отбора образцов пресс-форм и оборудования
Связанная статья

Это руководство написано для инженеров по снабжению, руководителей технического обслуживания и групп по безопасности, которым необходимо определить или подобрать защитные устройства для машин, а не читать учебник по безопасности.
какая часть машины самая опасная
Большинство покупателей не теряют сна из-за словарного определения механической обработки. Они теряют сон из-за практической версии: может ли этот поставщик выдержать допуск по моему чертежу, соответствует ли сертификат материала тому, за что я заплатил, пройдет ли первое изделие входной контроль и прибудут ли детали до запуска сборочной линии.
Что означает обработка?