
Что такое литье пластмасс под давлением?
Aвтор: SZTC
2025-04-14
Литье пластмасс под давлениемшироко используемый производственный процесс дляпроизводство пластиковых деталейв больших количествах. Это высокоэффективный и экономичный метод, позволяющий создавать пластиковые детали сложной формы с постоянным качеством.
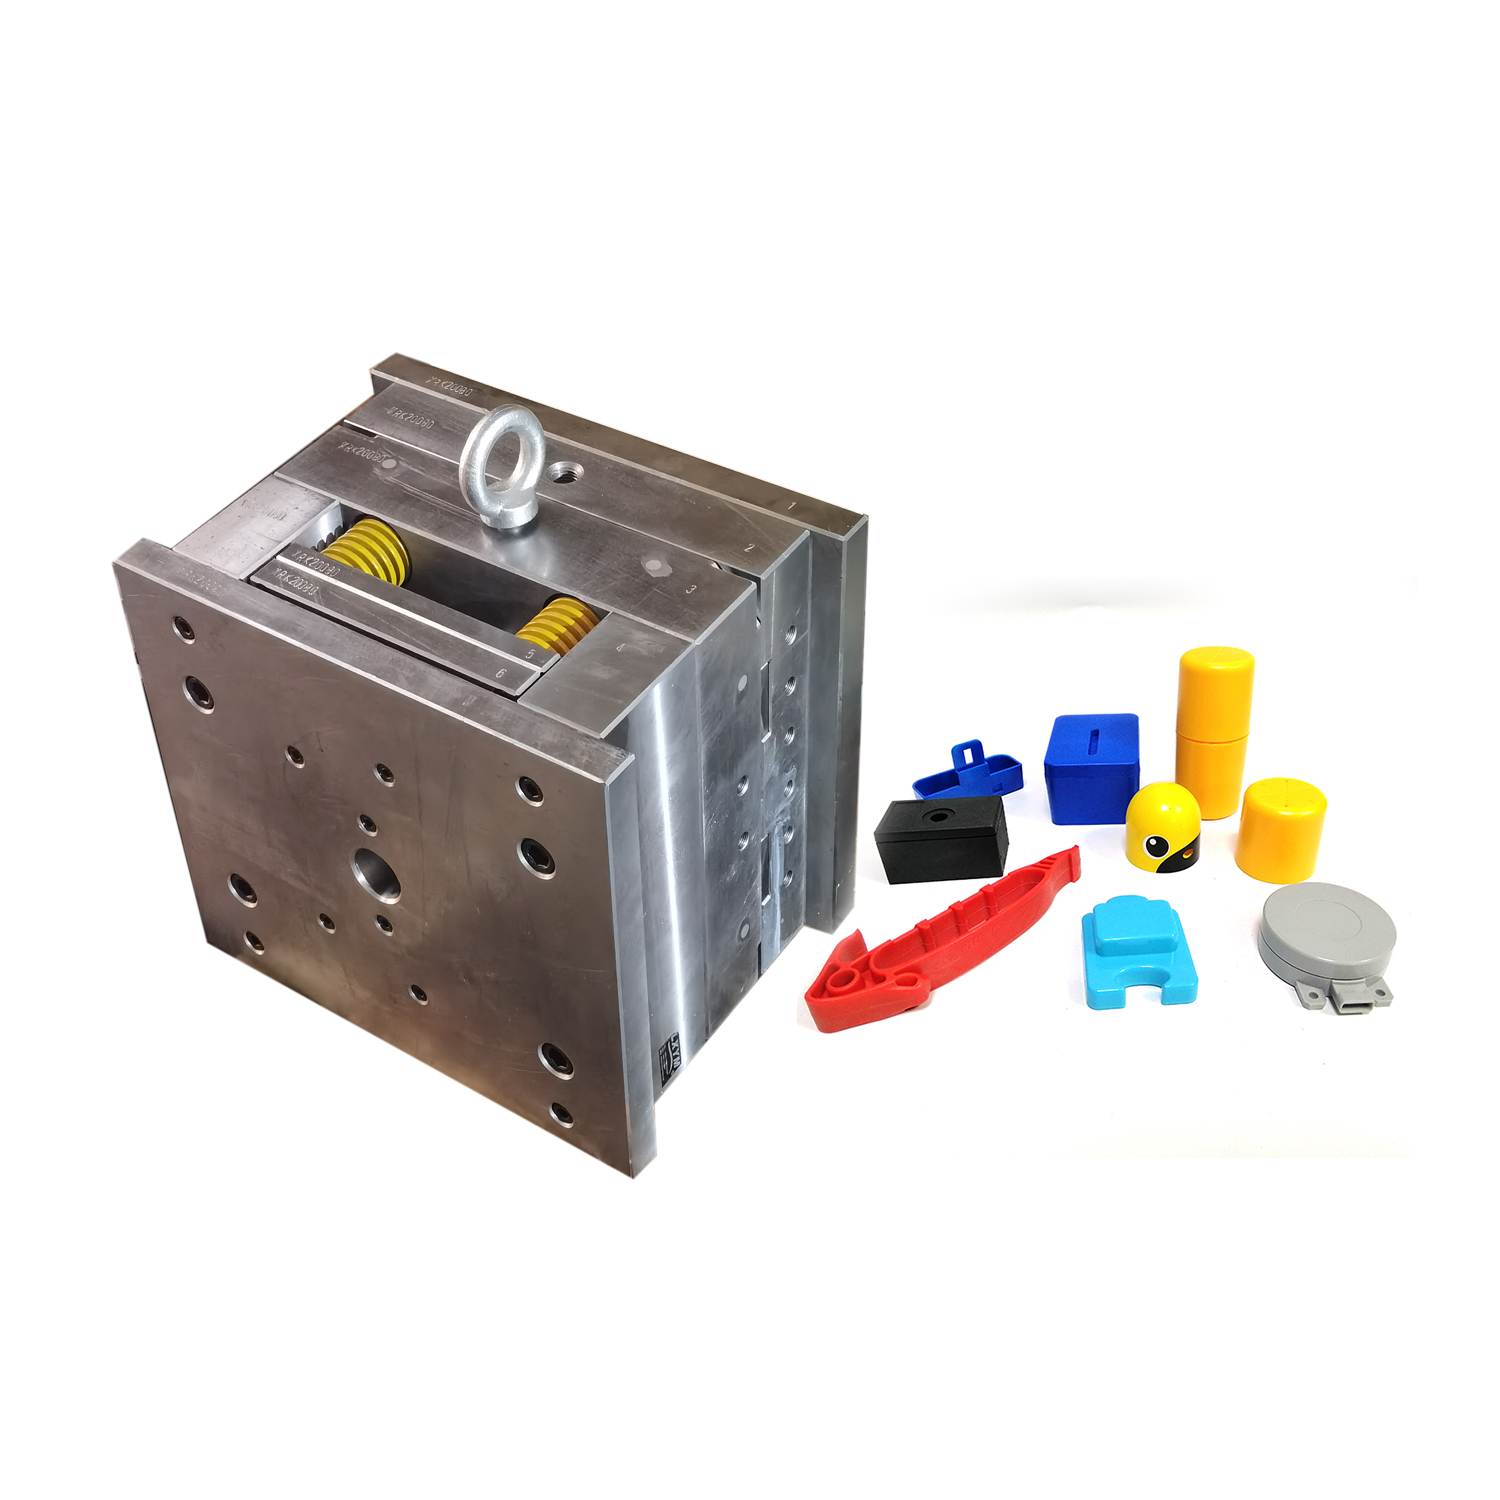
Основы литья пластмасс под давлением
По своей сути,литье пластмасс под давлениемвключает впрыскивание расплавленного пластика в полость формы. Форма обычно изготавливается из стали или алюминия и имеет точную форму желаемой пластиковой детали. Как только расплавленный пластик впрыскивается в форму, он остывает и затвердевает, принимая форму полости формы. После затвердевания пластика форму открывают и извлекают готовую деталь.
Материалы, используемые при литье пластмасс под давлением
В процессе литья под давлением можно использовать самые разнообразные пластмассовые материалы. Некоторые из наиболее распространенных пластиков включают полиэтилен (ПЭ), полипропилен (ПП), полистирол (ПС), акрилонитрил-бутадиен-стирол (АБС) и поликарбонат (ПК). Каждый пластиковый материал обладает своими уникальными свойствами, такими как прочность, гибкость, термостойкость и химическая стойкость. Это позволяет производителям выбирать наиболее подходящий пластик для конкретного применения. Например, поликарбонат часто используется там, где требуется высокая ударопрочность и оптическая прозрачность, например, при производстве защитных очков и линз автомобильных фар.
Литьевая машина
Машина для литья под давлением является ключевым оборудованием в процессе литья пластмасс под давлением. Он состоит из трех основных компонентов: блока впрыска, узла зажима и блока управления.
- Инъекционный блок: Здесь пластиковый материал нагревается и плавится. Пластиковые гранулы подаются в бункер, а затем в нагретую бочку. Винт внутри ствола вращается, толкая пластиковые гранулы вперед и расплавляя их по мере продвижения по стволу. Затем расплавленный пластик подается через сопло в полость формы.
- Зажимной блок: Зажимной узел отвечает за удержание формы в закрытом состоянии во время процесса литья. Он применяет силу высокого давления, чтобы удерживать две половины формы плотно вместе, предотвращая выход расплавленного пластика. После затвердевания пластика зажимной узел открывает форму, позволяя снять готовую деталь.
- Блок управления: Блок управления регулирует весь процесс литья под давлением. Он контролирует такие параметры, как температура ствола, скорость и давление впрыска, а также время охлаждения. Точно контролируя эти параметры, производители могут обеспечить стабильное качество производимых пластиковых деталей.

Подробное описание процесса литья пластмасс под давлением
- Проектирование и подготовка пресс-формы
- Этап проектирования: Первый шаг впроцесс литья пластмасс под давлениемэто конструкция пресс-формы. Это решающий этап, поскольку конструкция пресс-формы будет определять форму, размер и качество поверхности конечной пластиковой детали. Проектировщики пресс-форм используют программное обеспечение для автоматизированного проектирования (САПР) для создания 3D-модели пресс-формы. Они учитывают такие факторы, как функциональность детали, технологичность и любые необходимые углы уклона (небольшое сужение детали для облегчения ее извлечения из формы).
- Производство пресс-форм: Как только проектирование пресс-формы завершено, пресс-форма изготавливается. Обычно это включает в себя обработку полостей и стержней пресс-формы из стальных или алюминиевых блоков. Процесс обработки отличается высокой точностью, что позволяет гарантировать, что форма имеет правильные размеры и качество поверхности. После механической обработки форму можно отполировать, текстурировать или выгравировать для достижения желаемых характеристик поверхности пластиковой детали.
- Подготовка пластикового материала
- Сушка: Многие пластмассовые материалы впитывают влагу из воздуха, что может привести к дефектам конечной пластиковой детали. Поэтому перед использованием пластика в процессе литья под давлением его часто необходимо высушить. Обычно это делается в сушильной печи или влагопоглотительной сушилке. Время и температура высыхания зависят от типа пластикового материала. Например, гигроскопичные пластики, такие как нейлон, требуют более тщательной сушки по сравнению с негигроскопичными пластиками, такими как полиэтилен.
- Красители и добавки: Если пластиковая деталь должна быть определенного цвета, в пластик можно добавить красители. Они могут быть в виде маточных смесей, представляющих собой концентрированные смеси цветного пигмента и пластиковой смолы. Кроме того, в пластик могут быть включены различные добавки для улучшения его свойств. Например, можно добавить антипирены, чтобы сделать пластик более огнестойким, или можно добавить антиоксиданты, чтобы улучшить его устойчивость к разложению с течением времени.
- Литье под давлением
- Заполнение формы:литье под давлениемМашина оснащена подготовленной формой и пластиковым материалом. Расплавленный пластик впрыскивается в полость формы под высоким давлением. Давление и скорость впрыска тщательно контролируются, чтобы обеспечить равномерное и полное заполнение формы. Если давление впрыска слишком низкое, форма может не заполниться должным образом, в результате чего в детали появятся пустоты или неполные секции. С другой стороны, если давление слишком высокое, это может привести к выгоранию пластика (вытеканию из формы по линиям разъема), что приведет к образованию нежелательного избыточного материала на детали.
- Упаковка и хранение: после заполнения формы на короткое время прикладывается немного более низкое давление, известное как давление уплотнения. Это помогает компенсировать усадку пластика по мере его охлаждения и затвердевания. Время выдержки также является важным параметром. Если время выдержки слишком короткое, деталь может быть неправильно упакована, что приведет к образованию вмятин или неточностям размеров.
- Охлаждение: После завершения этапов упаковки и выдержки пластиковой детали дают остыть внутри формы. Время охлаждения определяется такими факторами, как толщина детали и тип пластикового материала. Более толстые детали обычно требуют более длительного времени охлаждения. Эффективное охлаждение необходимо для обеспечения правильной формы и стабильности размеров детали при ее извлечении из формы.
- Выброс деталей и финишная обработка
- выброс: Когда пластиковая деталь достаточно остынет, зажимной узел термопластавтомата открывает форму, и система выталкивания выталкивает готовую деталь из полости формы. Система выталкивания обычно состоит из выталкивающих штифтов или гильз, которые расположены в стратегически важных местах формы.
- Обрезка и удаление заусенцев: После выталкивания пластиковая деталь может иметь некоторый избыток материала, например, направляющие (каналы, по которым расплавленный пластик течет в форму) и ворота (небольшие отверстия, через которые пластик попадает в полость формы). Их необходимо обрезать. Кроме того, на детали могут быть заусенцы или неровные края, которые можно удалить с помощью таких процессов, как удаление заусенцев, шлифование или полировка.
- Вторичные операции: В некоторых случаях пластиковая деталь может потребовать дополнительных вторичных операций. Это может включать покраску, покрытие, печать или сборку с другими компонентами. Например, пластиковый корпус электронного устройства может потребоваться покрасить в соответствии с определенной цветовой гаммой или напечатать на нем этикетки и инструкции.

Применение литья пластмасс под давлением
- Автомобильная промышленность
- Компоненты интерьера:Литье пластмасс под давлениемшироко используется в производстве компонентов салона автомобиля. Например, с использованием этого процесса часто изготавливаются панели приборной панели, дверные обшивки и центральные консоли. Пластмассы обладают такими преимуществами, как легкая конструкция, которая помогает повысить топливную экономичность, а также возможность формования сложных форм, что позволяет создавать эргономичные конструкции.
- Внешние компоненты: Многие компоненты экстерьера автомобилей также производятсялитье пластмасс под давлением. Типичными примерами являются бамперы, боковые зеркала и вставки в решетке радиатора. Пластмассы, используемые в этих приложениях, часто разрабатываются с учетом высокой ударопрочности, устойчивости к ультрафиолетовому излучению и атмосферостойкости, чтобы выдерживать суровые условия окружающей среды.
- Потребительские товары
- Электроника: Индустрия бытовой электроники в значительной степени зависит от литья пластмасс под давлением. С использованием этого процесса изготавливаются такие продукты, как чехлы для мобильных телефонов, корпуса ноутбуков и лицевые панели телевизоров. Пластмассы могут обеспечить электрическую изоляцию, что имеет решающее значение для электронных устройств, и их можно легко настроить по форме, цвету и текстуре в соответствии с эстетическими предпочтениями потребителя.
- Игрушки и спортивные товары: игрушки и спортивные товары также обычно производятся методом литья пластмасс под давлением. От фигурок и строительных блоков до шлемов и корпусов спортивного инвентаря — этот процесс позволяет массово производить высококачественные и прочные пластиковые изделия. Возможность создавать сложные детали в игрушках и соотношение прочности и веса в спортивных товарах делают литье пластмасс под давлением идеальным выбором.
- Медицинская область
- Одноразовые медицинские изделия:Литье пластмасс под давлениемшироко используется в производстве одноразовых медицинских устройств, таких как шприцы, внутривенные (IV) трубки и катетеры. Пластмассы биосовместимы и могут производиться в стерильной среде, что делает их пригодными для одноразового медицинского применения. Возможности крупносерийного производства литья под давлением также помогают снизить стоимость этих важнейших медицинских изделий.
- Компоненты медицинского оборудования: Многие компоненты медицинского оборудования, такие как корпуса диагностических приборов и детали хирургических инструментов, изготавливаются методом литья пластмасс под давлением. Этот процесс позволяет производить детали с точными допусками, что имеет решающее значение для правильного функционирования медицинского оборудования.
В заключение,литье пластмасс под давлениемэто универсальный и незаменимый производственный процесс. Способность компании производить пластиковые детали сложной формы в больших количествах с постоянным качеством делает ее предпочтительным выбором во многих отраслях промышленности. По мере развития технологий процесс литья пластмасс под давлением также развивается, становясь более эффективным и способным производить еще более сложные пластиковые компоненты.
как работает литье под давлением?
Что такое литье под давлением? Комплексное руководство
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
