O que significa usinagem
O que significa usinagem? Um guia prático para usinagem de precisão personalizada para compradores industriais
A maioria dos compradores não perde o sono com a definição de usinagem no dicionário. Eles perdem o sono com a versão prática: esse fornecedor pode manter a tolerância no meu desenho, o certificado do material corresponderá ao que paguei, o primeiro artigo passará na inspeção de entrada e as peças chegarão antes do início da linha de montagem. Essa é a verdadeira razão pela qual as pessoas pesquisam o que significa usinagem às onze da noite com um arquivo STEP aberto em uma segunda tela.
A usinagem, em termos simples, é a família de processos subtrativos que cortam o material de uma peça sólida até que a forma restante corresponda a um desenho. Todo o resto deste guia é a consequência prática dessa frase: qual equipamento faz o corte, qual geometria cada processo lida melhor, quais números uma oficina pode realmente conter e como você confirma tudo isso antes de liberar um pedido de compra.
Este guia foi escrito para engenheiros de compras e equipes de sourcing que precisam avaliar um parceiro de usinagem em vez de ler um livro didático. Abrange o significado do termo, os tipos de usinagem, os parâmetros com os quais nossa fábrica trabalha, as aplicações que atendem e uma lista de verificação de seleção que você pode reutilizar em cada RFQ. Cada número na seção de especificações é rastreável, porque um fornecedor que não consegue documentar sua capacidade não deveria cotar seu projeto.
O que significa usinagem?
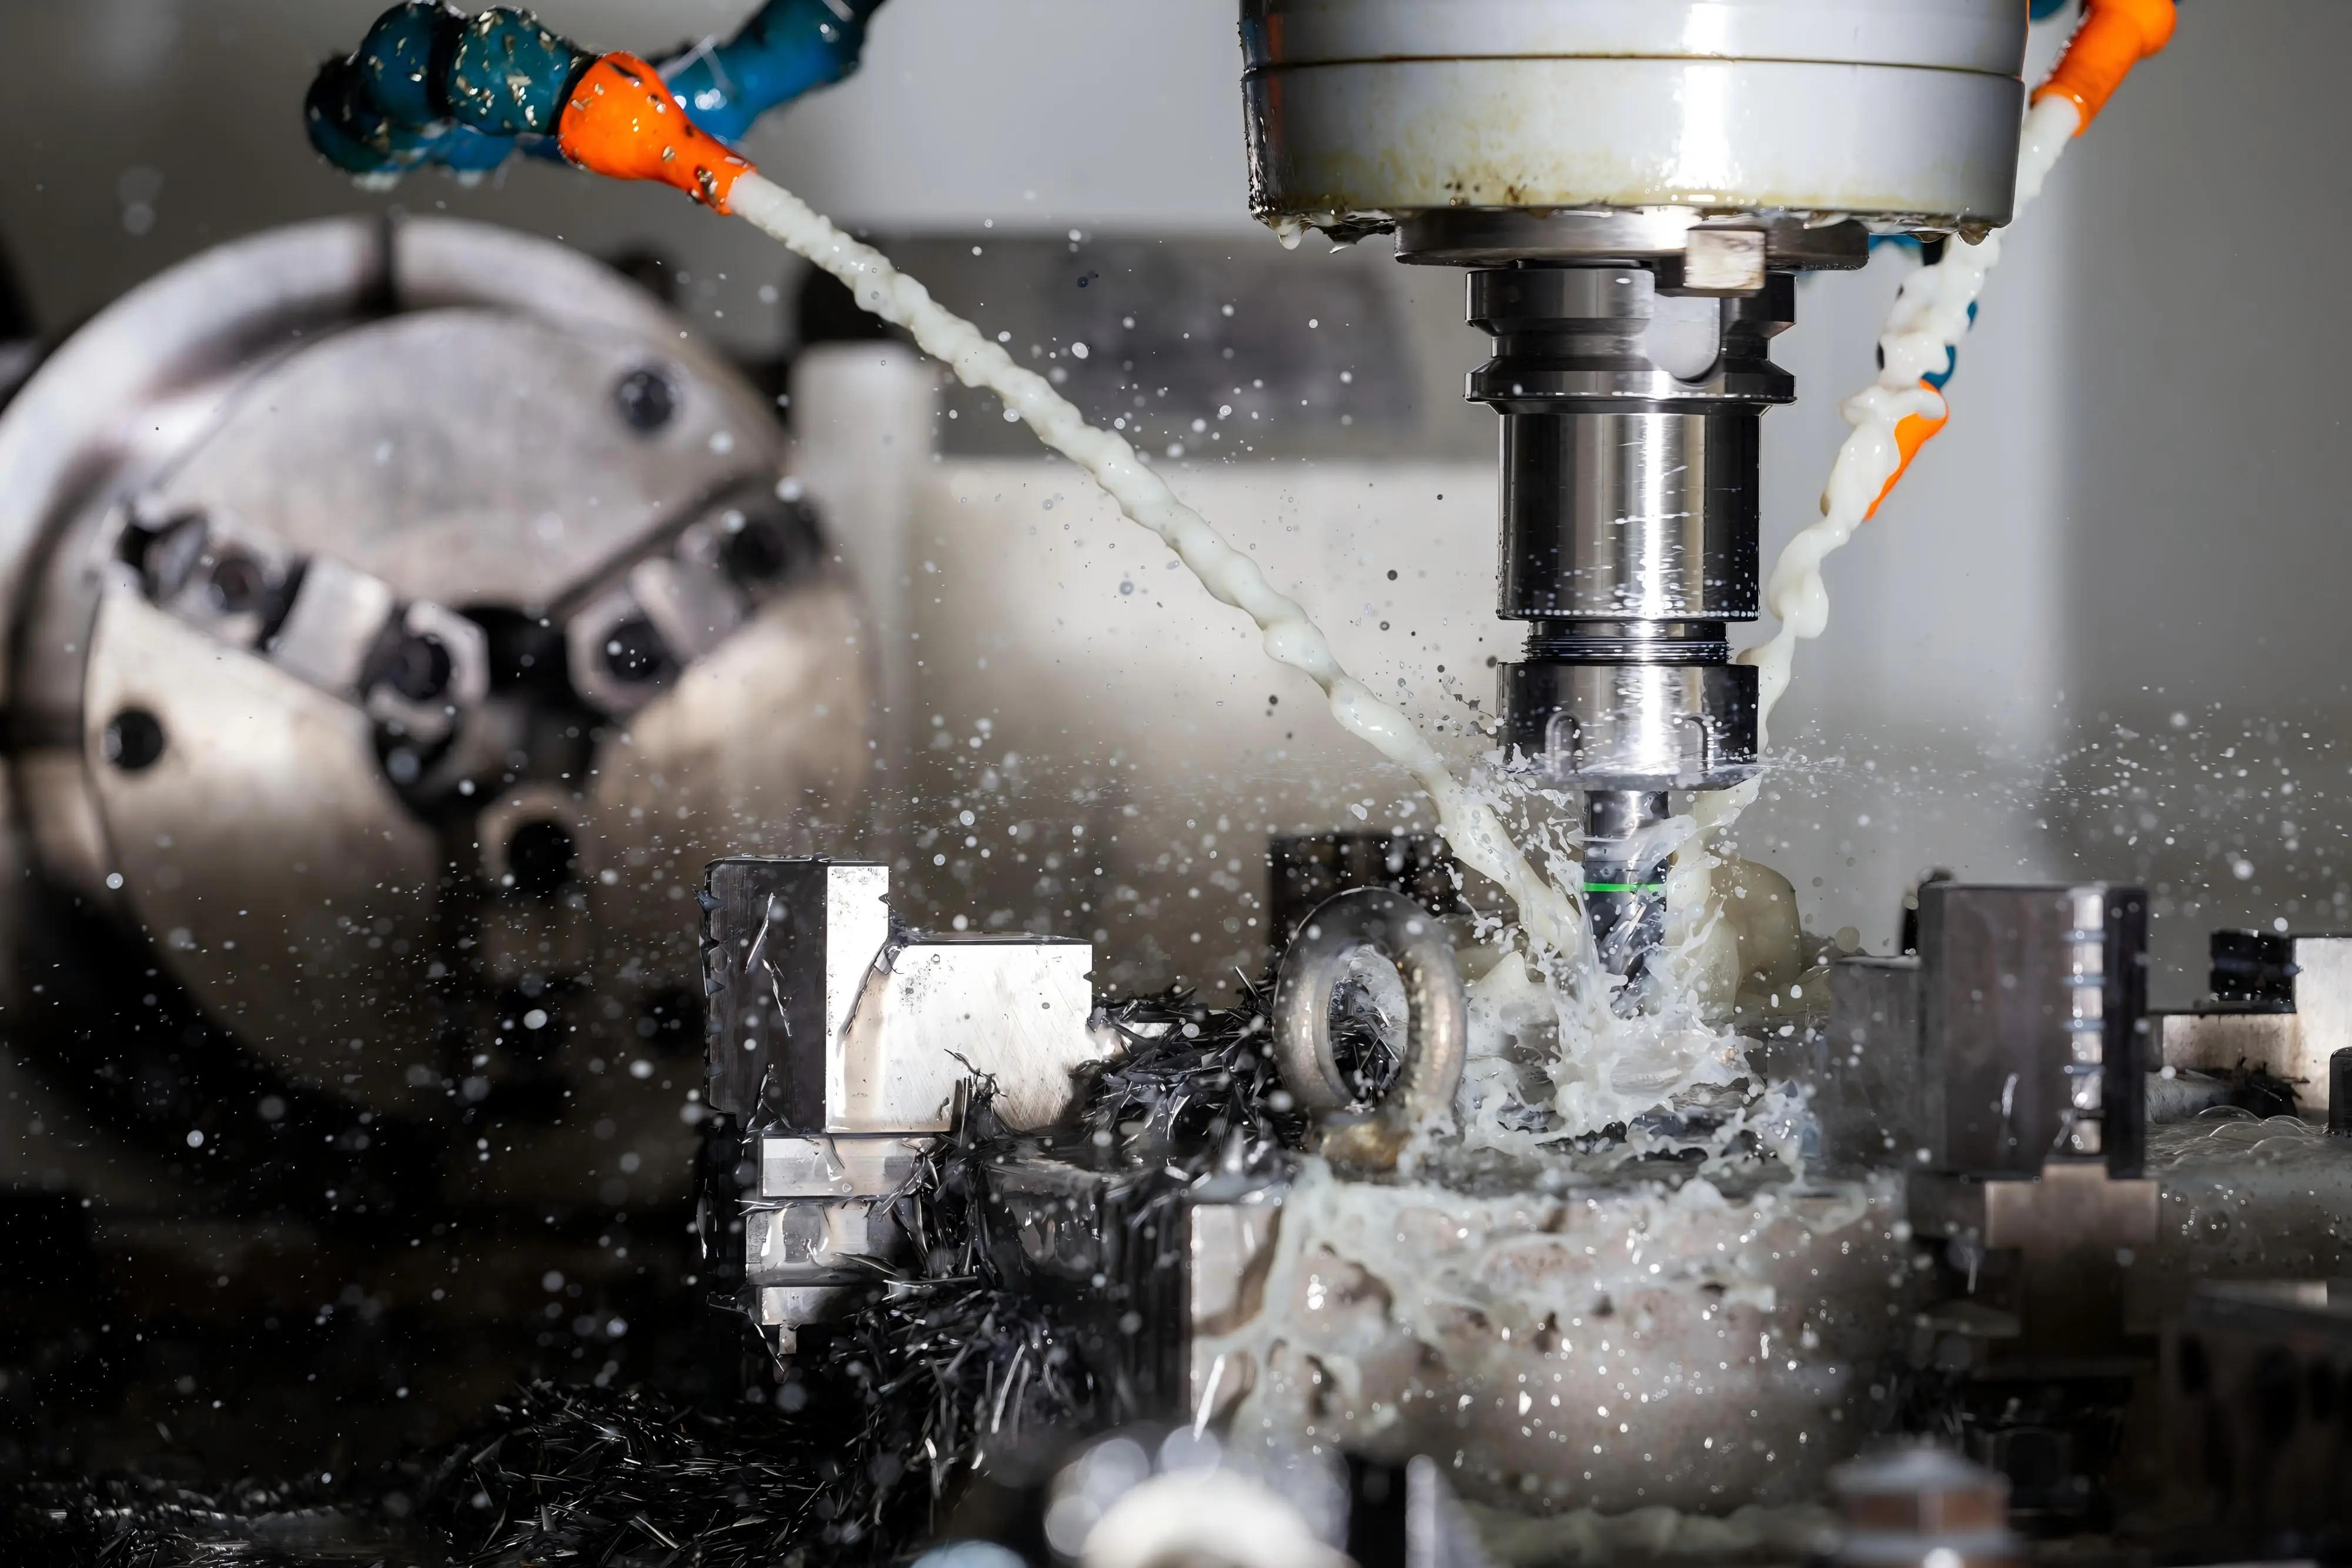
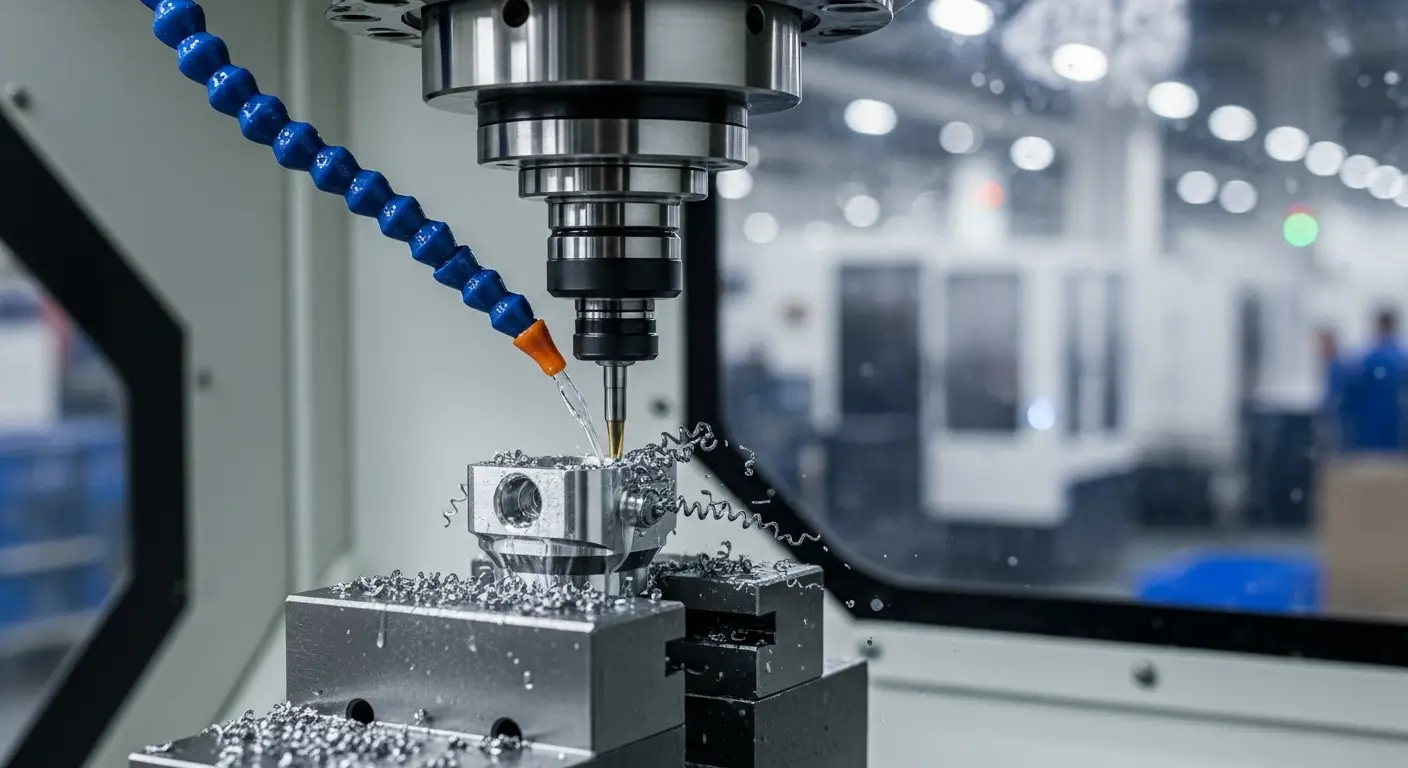
Usinagem significa moldar uma peça sólida removendo material em vez de adicioná-lo, pressioná-lo, fundi-lo ou cultivá-lo camada por camada. A ação de corte é realizada por uma ferramenta mais dura que a peça: uma fresa rotativa multi-canais, uma pastilha giratória de ponto único, uma broca, um rebolo ou um eletrodo de arame. A forma que sobrevive é aquela que a ferramenta não removeu.
A palavra abrange equipamentos operados manualmente e controlados por computador, mas na compra industrial quase sempre significa usinagem CNC, onde o controle numérico do computador aciona os eixos e o fuso a partir de um percurso de ferramenta programado. Um modelo CAD torna-se um percurso no software CAM, o percurso é pós-processado em código G e a máquina o executa com eixos servo-acionados sob um fuso controlado.
A consequência prática é simples: a geometria reside no arquivo, não nas mãos do operador. Pedidos repetidos vinte meses depois ainda correspondem à primeira remessa, e qualquer desvio aparece como um número em um relatório dimensional, em vez de um argumento. Essa repetibilidade é a razão pela qual a usinagem personalizada se tornou o caminho padrão para peças funcionais de metal e plástico de engenharia.
Um trabalho típico passa por seis etapas: revisão DFM, programação e simulação CAM, configuração do acessório com medição do primeiro artigo, produção com verificações em processo, rebarbação e tratamento de superfície, depois inspeção final e embalagem. Um fornecedor competente sinaliza características que não podem ser cortadas ou inspecionadas durante a cotação, e não após a falha do primeiro artigo.
O que a usinagem não significa é igualmente importante. Não é moldagem por injeção, portanto não há amortização de ferramental e nem multa pela quantidade de quinze. Não é impressão 3D , então você obtém material de densidade total com propriedades isotrópicas em vez de resistência dependente da camada. Não é forjamento ou fundição, onde uma matriz define a forma e a máquina apenas apara a rebarba. A usinagem fica entre a fabricação manual e a produção em massa baseada em matriz: o caminho certo para protótipos, acessórios, componentes de máquinas personalizados e qualquer peça onde a tolerância orienta a decisão mais do que o preço da peça.
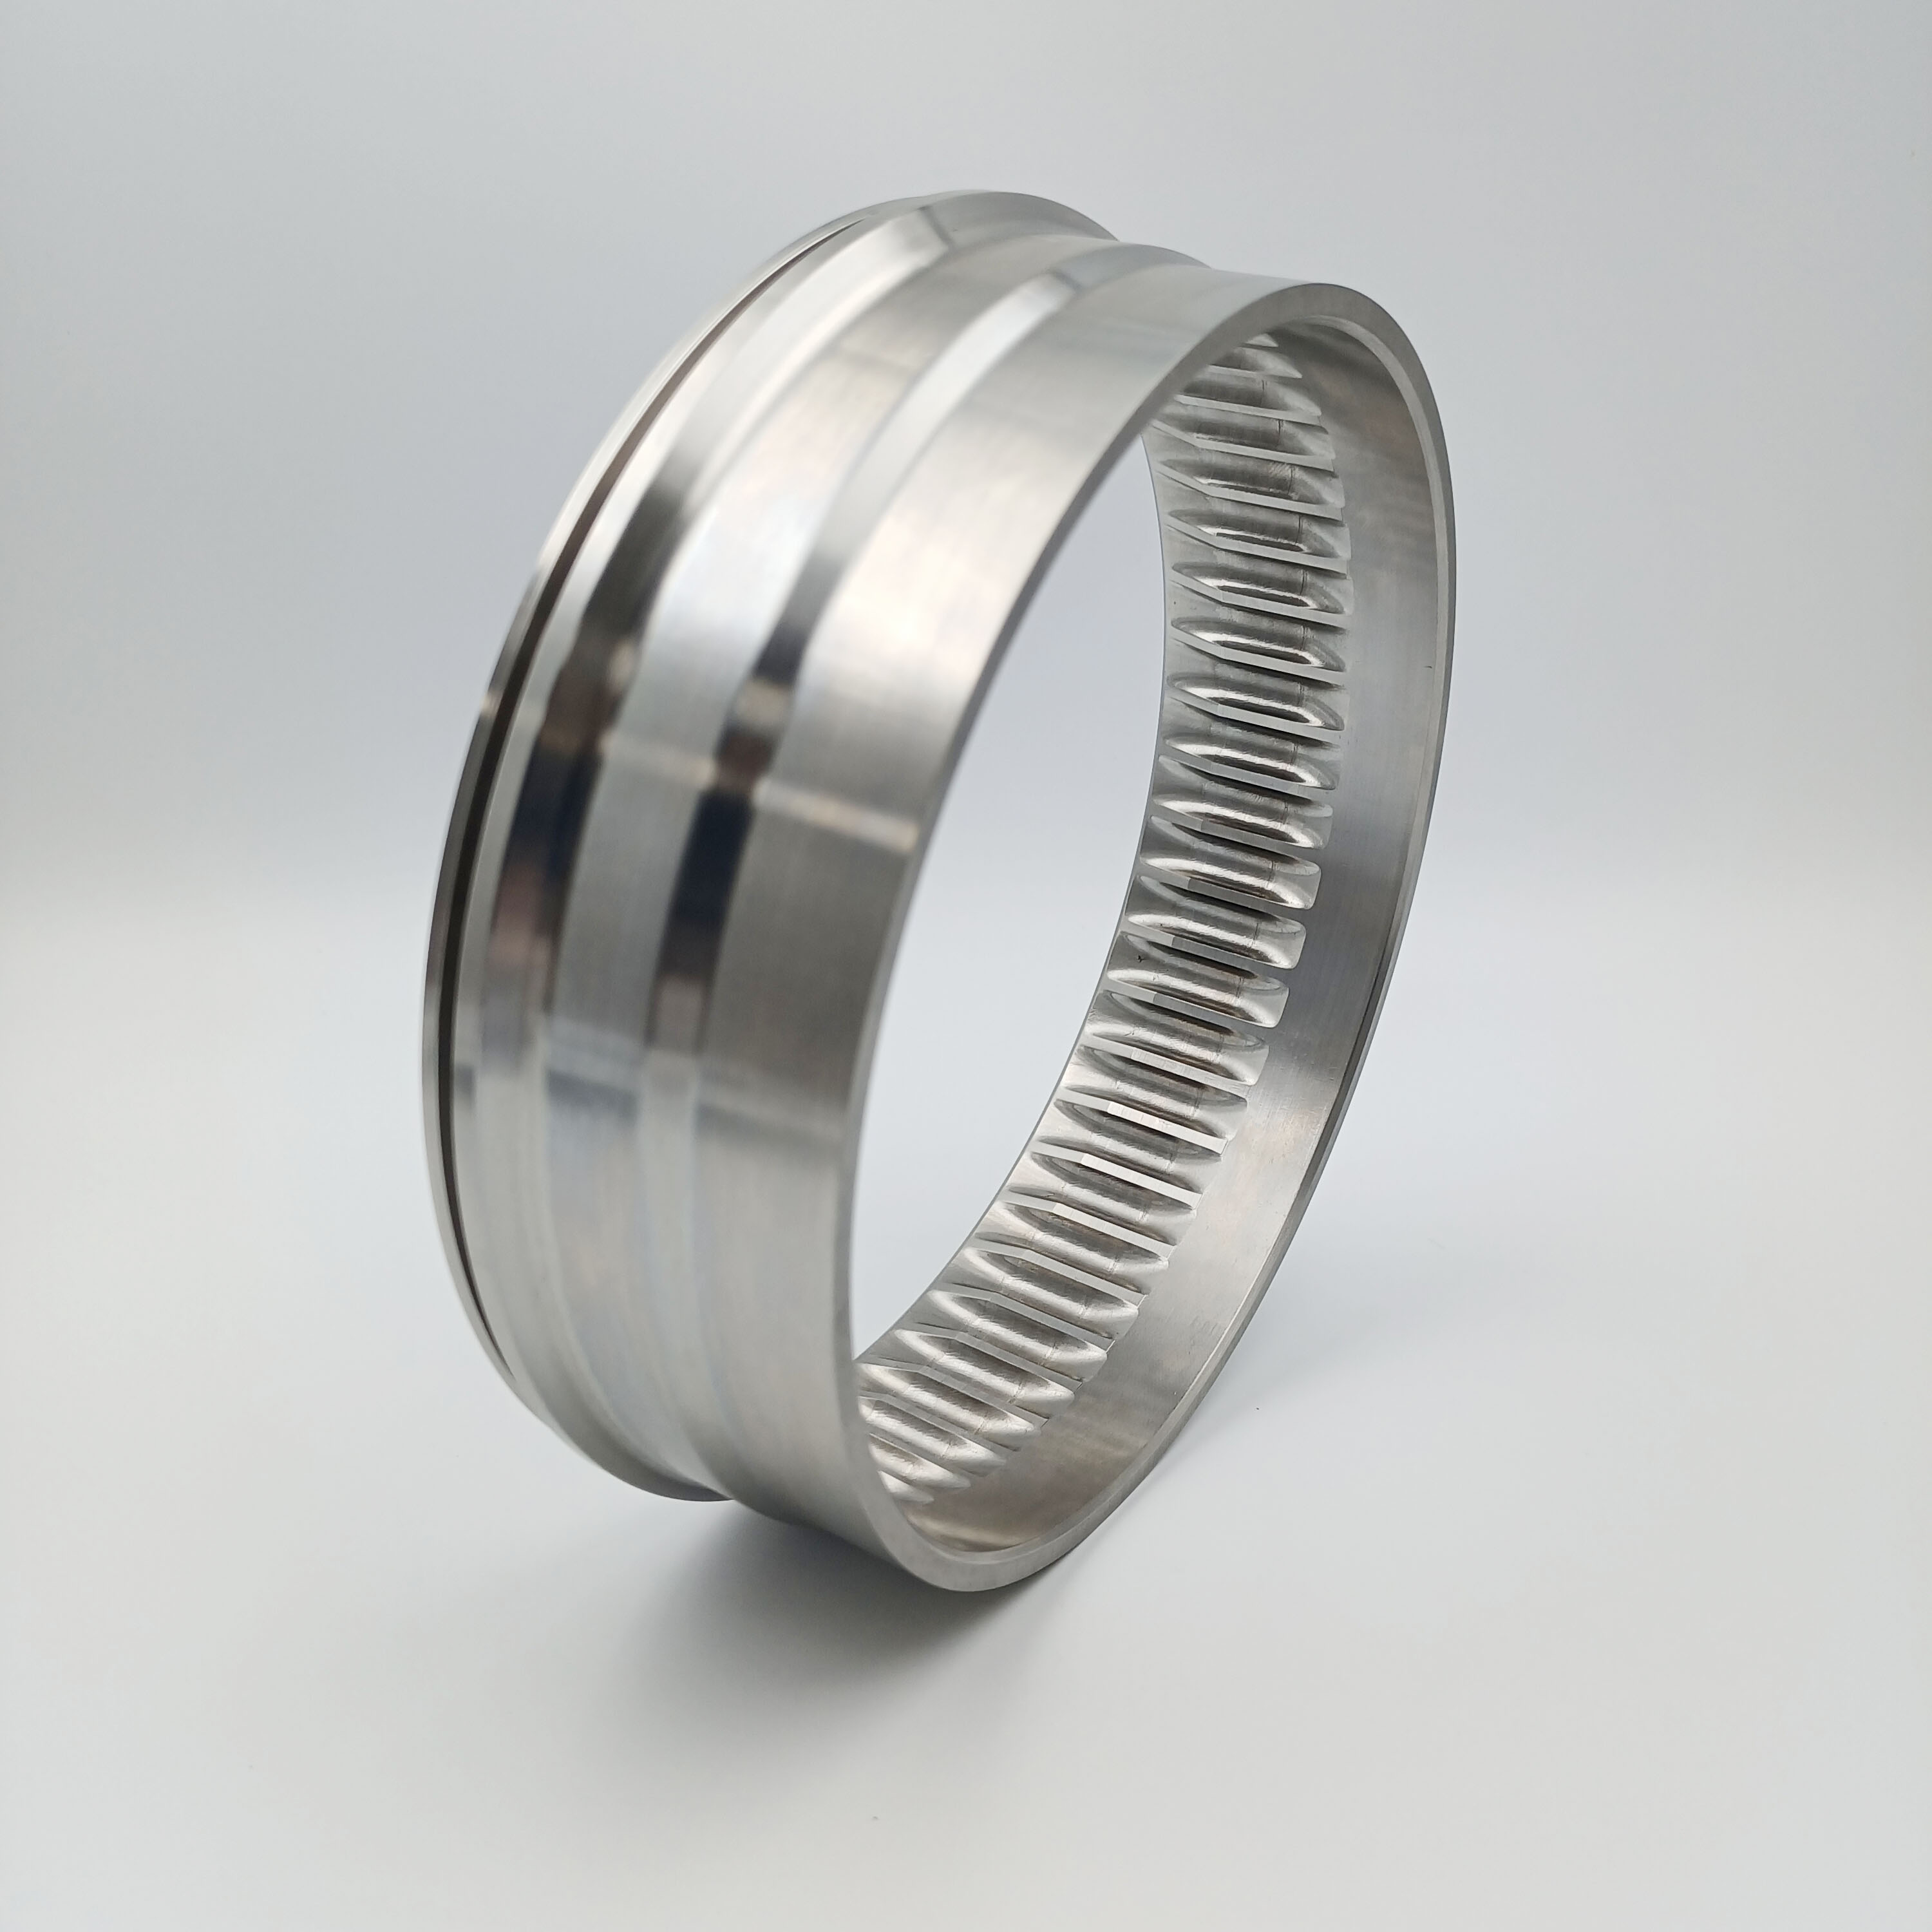
Nossa fábrica executa usinagem personalizada completa , não vendas por catálogo. Não temos estoque de peças padronizadas e não revendemos. Cada componente é produzido a partir do seu desenho ou modelo, no material e acabamento que você especificar, inspecionado de acordo com a tolerância que você indicar e documentado com os relatórios que seu departamento de qualidade solicitará. Se você precisar de um prendedor de estoque, diremos isso e indicaremos outro lugar; se você precisa de um suporte usinado com posição de furo de 0,005 mm, esse é o nosso trabalho.
Tipos comuns de usinagem
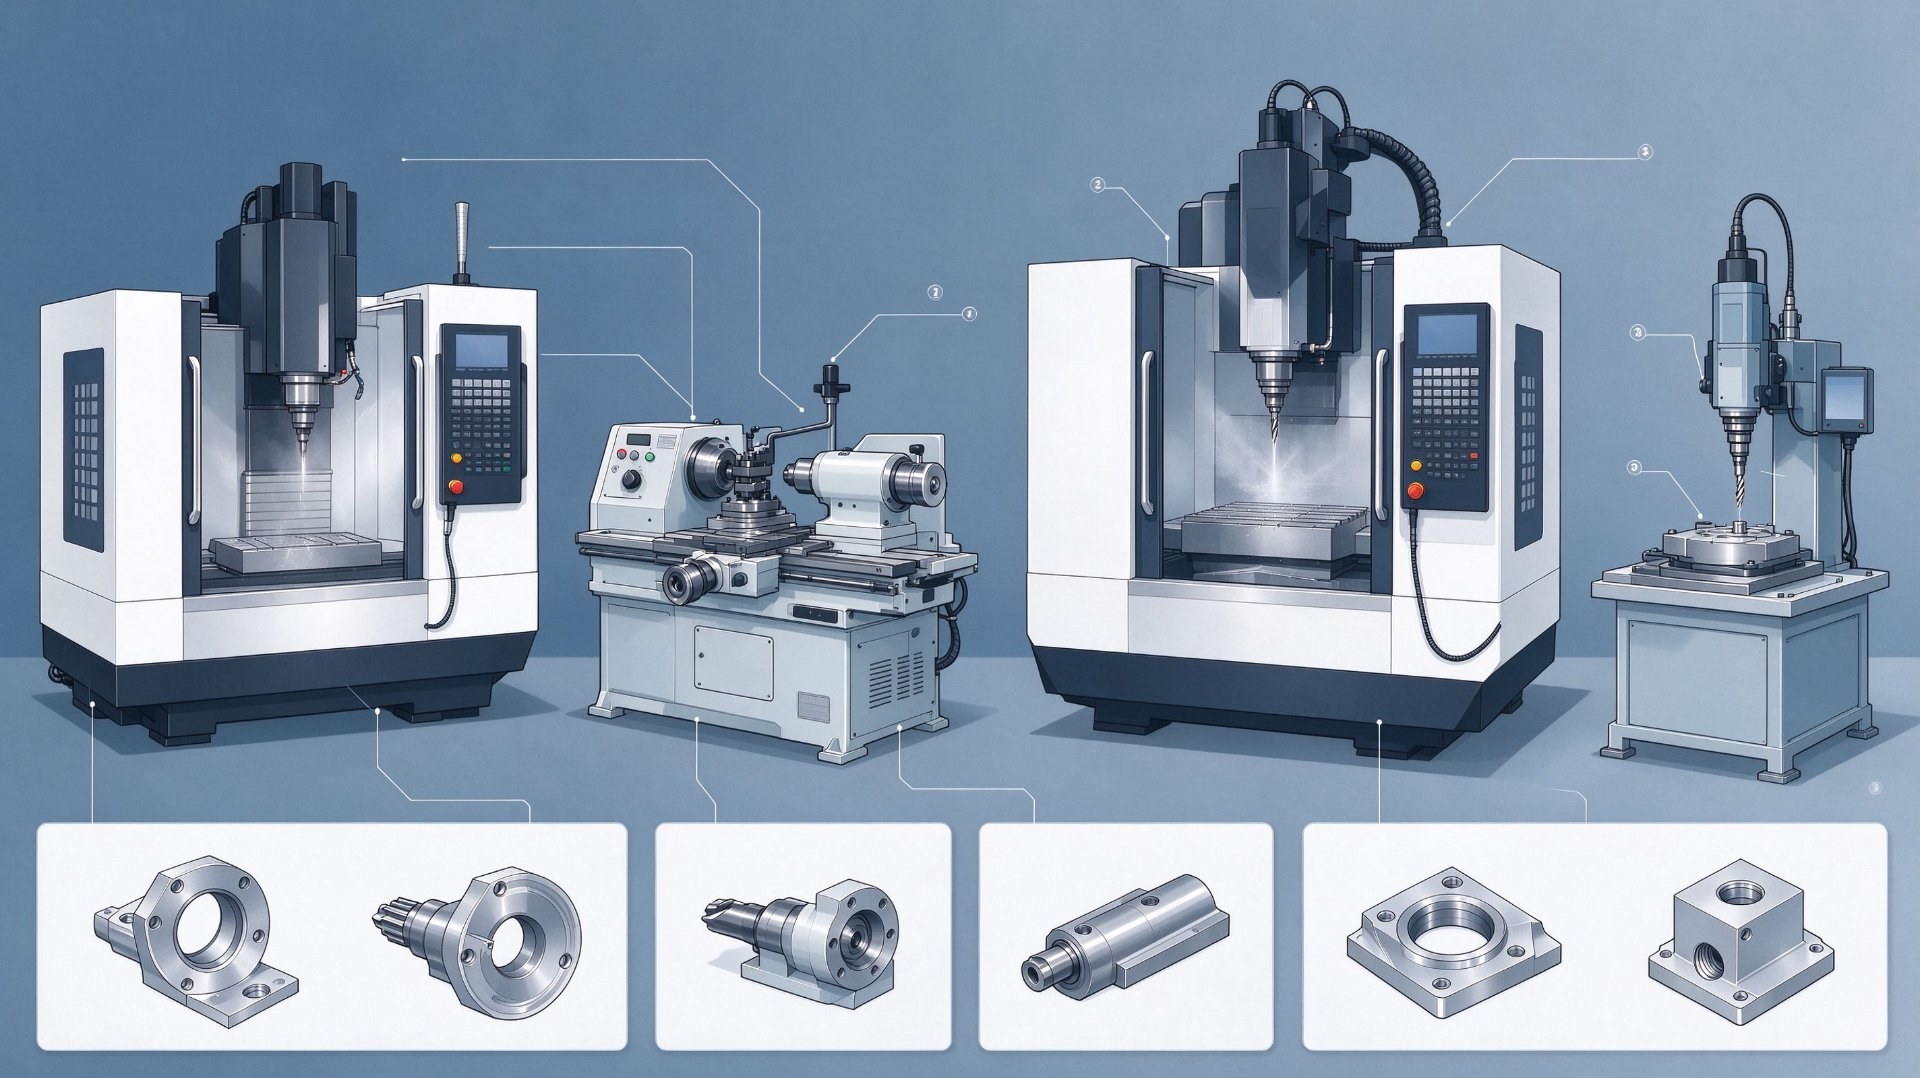 A única palavra cobre uma família de processos. Escolher o errado agrega custo sem agregar valor, por isso ajuda saber no que cada um é bom.
O fresamento CNC de 3 eixos move a ferramenta em X, Y e Z contra uma peça fixa. Ele lida com peças prismáticas, placas, alojamentos, suportes e bolsões acessíveis de uma direção, geralmente em até três configurações para as faces restantes. É a opção mais económica e a predefinida sempre que a geometria o permite.
O fresamento CNC de 4 eixos adiciona rotação em torno de um eixo, geralmente uma mesa rotativa ou indexador. Ele elimina a refixação de peças com recursos nos quatro lados, como manifolds e alojamentos de conectores, e melhora a precisão da posição entre as faces porque os recursos são cortados em um sistema de coordenadas em vez de serem empilhados em configurações.
A usinagem CNC de 5 eixos adiciona dois eixos rotacionais, permitindo que a ferramenta se aproxime de praticamente qualquer direção. É a resposta para impulsores, superfícies contornadas e peças onde uma única configuração protege as relações de referência e permite ferramentas mais curtas e mais rígidas que melhoram o acabamento em cavidades profundas.
O torneamento CNC gira a peça de trabalho contra uma ferramenta estacionária ou acionada. Eixos, buchas, espaçadores, pinos , conexões e componentes roscados pertencem aqui, e o torneamento proporciona excelente circularidade e concentricidade quando a peça é fixada corretamente. Os centros de torneamento e fresamento combinam ambas as operações em uma máquina para peças que, de outra forma, precisariam de dois fornecedores, como corpos de válvulas com portas perfuradas.
Furação, rosqueamento, mandrilamento e alargamento geralmente acompanham o fresamento ou o torneamento, mas a qualidade do furo decide se a montagem vai junto. A tolerância de posição, a circularidade, a classe de rosca e a profundidade devem ser especificadas e não assumidas, e o mandrilamento ou alargamento proporciona a retilineidade e a baixa rugosidade necessárias para assentos de rolamentos e furos hidráulicos.
A retificação e lapidação de superfícies continuam sendo o caminho para as superfícies mais planas e finas: quando um desenho exige Ra 0,4 μm ou paralelismo inferior a 0,005 mm em uma peça endurecida, a retificação pertence à cadeia do processo. A eletroerosão a fio e o corte a laser devem estar na mesma cadeia de fornecimento, porque uma peça que precisa de uma ranhura reforçada não deve ser dividida entre três fornecedores com três conjuntos de tolerâncias.
Parâmetros Técnicos e Fontes de Dados
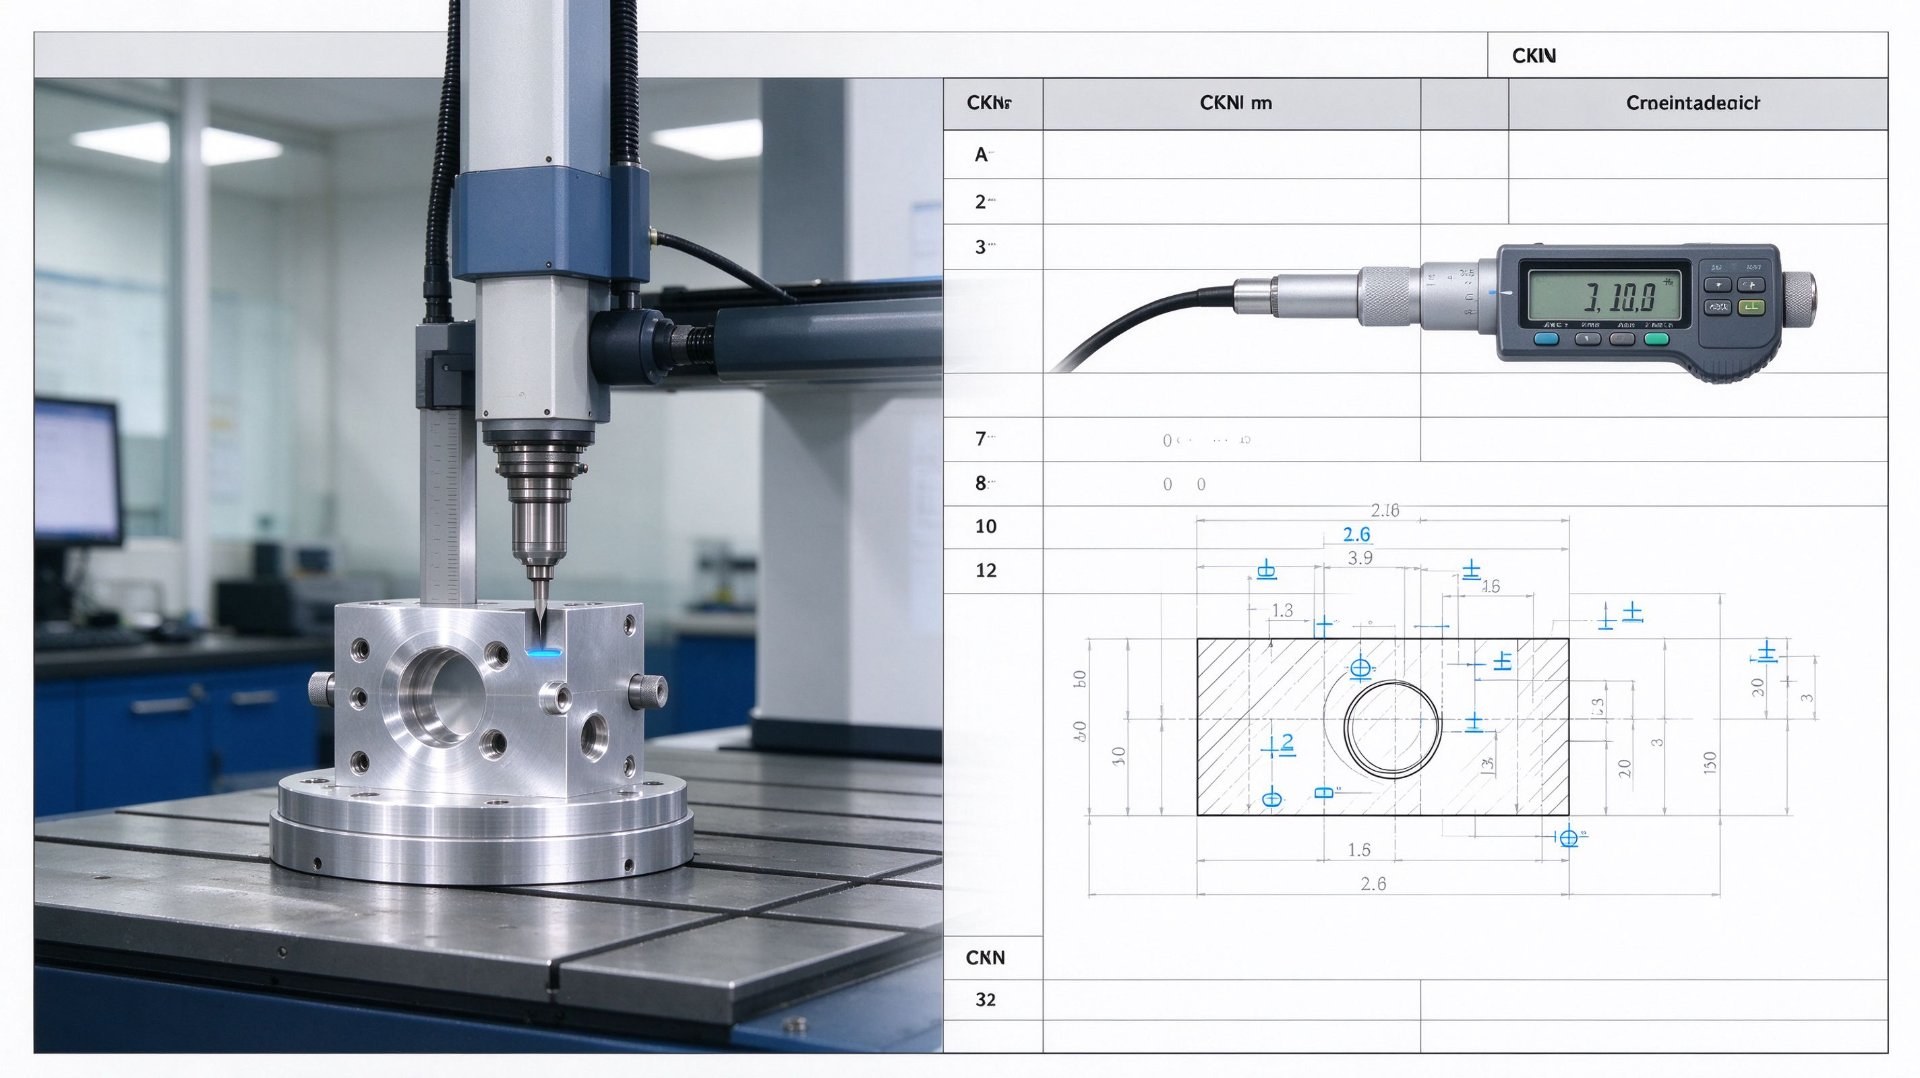 A tabela indica as faixas de capacidade em relação às nossas cotações de produção. Qualquer número fora dessas faixas precisa de uma revisão de engenharia antes de nos comprometermos, porque prometer uma tolerância que um processo não pode manter é a maneira mais rápida de falhar na inspeção do primeiro artigo.
| Parâmetro | Capacidade | Uso típico |
|---|---|---|
| Tolerância geral | ±0,02mm | Suportes, tampas, peças mecânicas em geral |
| Tolerância de alta precisão | ±0,005mm | Assentos de rolamentos, furos correspondentes, acessórios de precisão |
| Rugosidade superficial | Ra 6,3 μm usinado, Ra 1,6 μm padrão, Ra 0,8 μm fino, Ra 0,4 μm por retificação ou lapidação | Vedação de faces, superfícies deslizantes, montagens ópticas |
| Envelope de fresagem | Até 1200 × 800 × 500 mm | Painéis, placas de base, caixas grandes |
| Virando envelope | Até Ø400 × 1000 mm | Eixos, mangas, flanges |
| Quantidade mínima do pedido | Protótipo de 1 peça, sem custo de ferramentas | Construções de validação, amostras de engenharia |
| Tempo de espera | 5 a 7 dias úteis para protótipos, 12 a 18 dias úteis para 100 a 1.000 peças | Agendamento de projetos e planejamento de buffer |
| Formatos de desenho | STEP, IGES, X_T, DWG, DXF, PDF | Cotação e entrada de programação |
| Padrão de tolerância | ISO 2768-m / ISO 2768-f, GD&T conforme ASME Y14.5-2018 | Dimensões não toleradas e disputas de inspeção |
| Sistema de qualidade | Controle de processo alinhado ISO 9001:2015, relatório FAI, certificado de material, relatório dimensional | Qualificação de fornecedores e inspeção de recebimento |
Cobertura de materiais. Alumínio 6061-T6, 7075-T6 e 2024 para trabalhos estruturais e leves; inox 303, 304, 316L e 17-4PH para corrosão e contato com alimentos; latão C360 e cobre C110 para condutividade; aço carbono 1045 para peças de resistência crítica; e plásticos de engenharia, incluindo POM, PEEK, PTFE, PA6 e UHMWPE para isolamento e resistência química.
Tratamento e inspeção de superfície. Anodização Tipo II e Tipo III, jateamento de areia, passivação, zincagem e niquelagem, pintura a pó, marcação a laser e polimento, cada um especificado com padrão e referência de cor, pois "anodizado preto" por si só não é uma especificação de compra. A inspeção utiliza uma CMM para verificação de posição e forma, um sistema de visão para pequenas características, um testador de rugosidade, um testador de dureza, medidores de altura e medidores de rosca.
Fontes de dados: as faixas de capacidade vêm de nossa lista interna de capacidade de processo e padrão de inspeção, novembro de 2026; as tolerâncias gerais seguem ISO 2768-1:1989 e ISO 2768-2:1989; tolerância geométrica segue ASME Y14.5-2018; o controle de qualidade segue um sistema alinhado à ISO 9001:2015.
Aplicações Industriais de Peças Usinadas
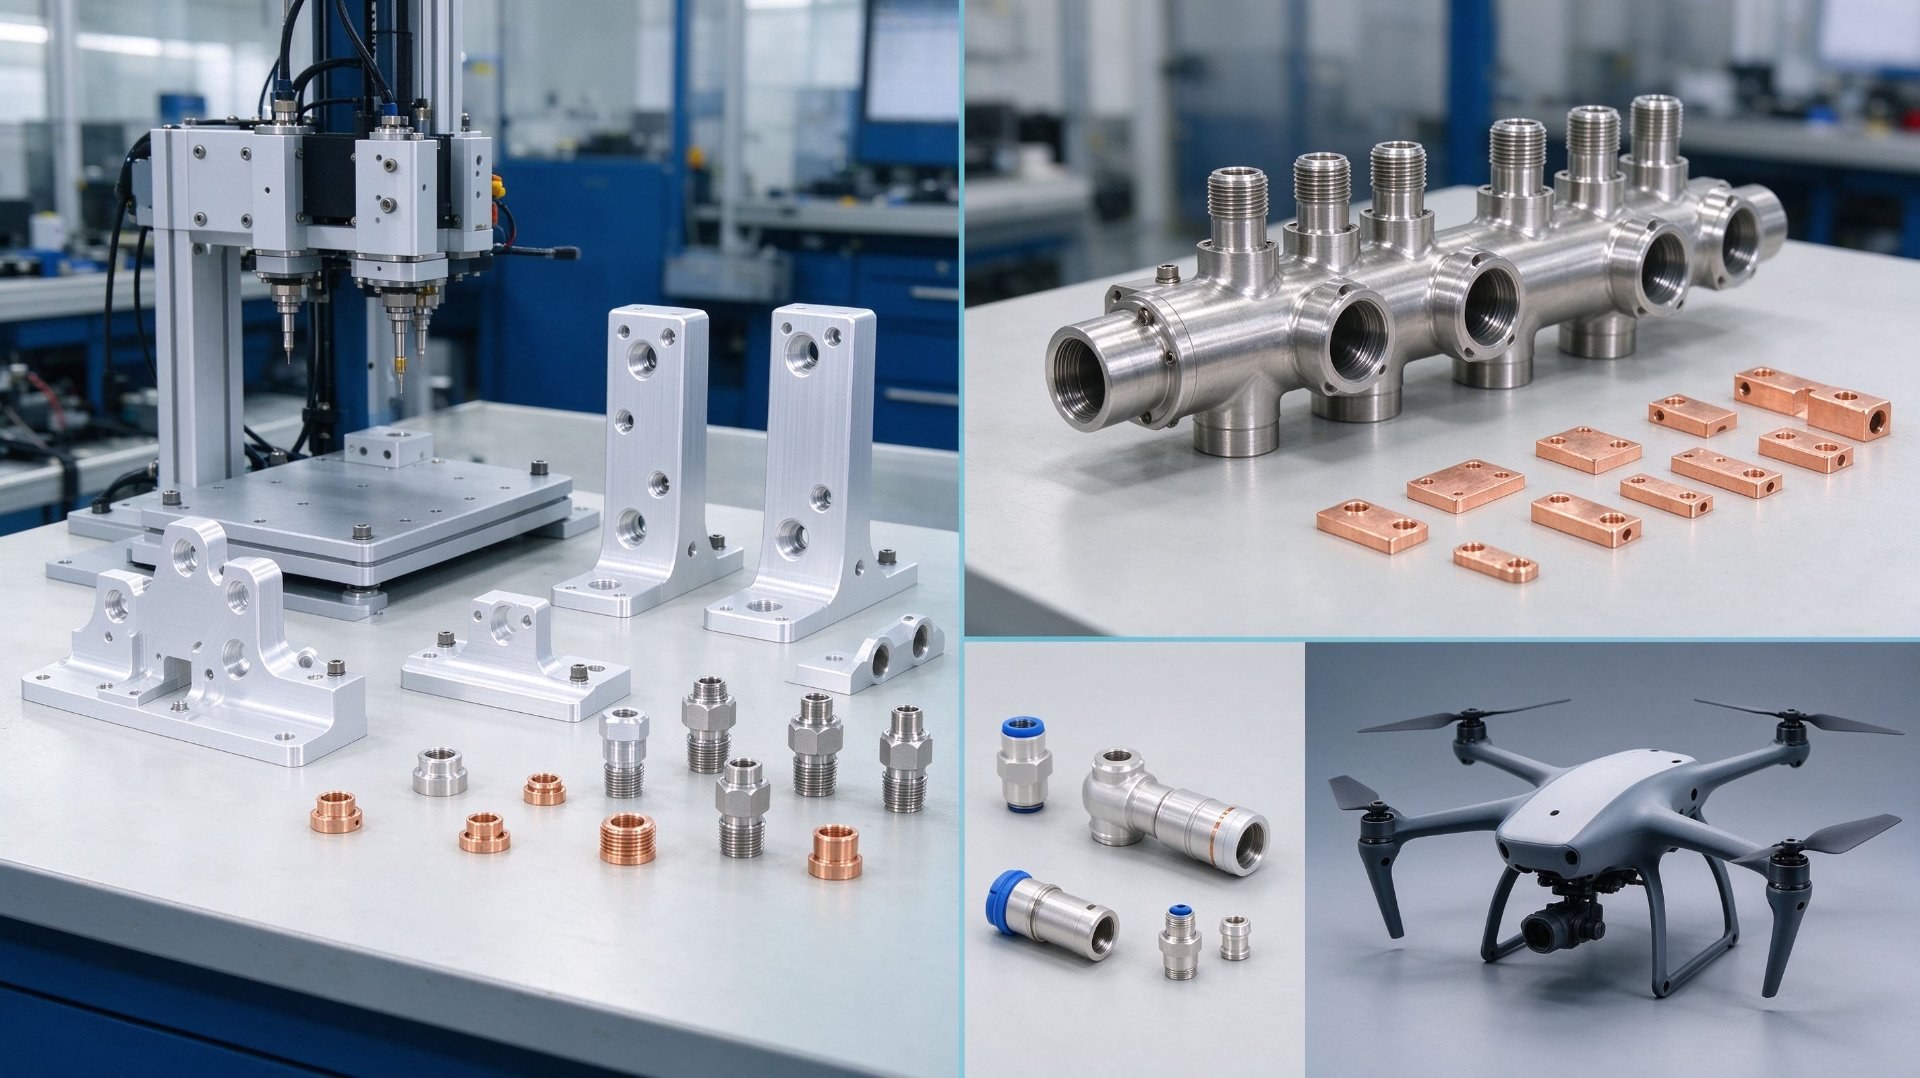
Peças usinadas personalizadas aparecem nesses setores e cada uma enfatiza uma capacidade diferente.
Automação e robótica. Acessórios, placas atuadoras finais, carcaças de atuadores, suportes de movimento linear, garras de pinça e suportes de sensores. O controle de dados entre configurações é o desafio recorrente, e a planicidade e a posição do furo decidem se um robô repete dentro da precisão reivindicada.
Aeroespacial e UAV. Suportes, montagens de carga útil, balancins de câmera, peças de trem de pouso e carcaças de dissipadores de calor em 6061 ou 7075. Paredes finas desviam sob força de corte, portanto, a fixação é tão importante quanto a máquina, e a rastreabilidade do material é esperada em cada lote.
Equipamento médico e laboratorial. Carcaças 316L e 17-4PH, blocos manifold, componentes de bombas, estruturas de instrumentos e peças de platina de imagem. A facilidade de limpeza, a qualidade da borda e o acabamento são requisitos funcionais, portanto a passivação e a inspeção documentada são rotina.
Novos equipamentos de energia e baterias. Suportes de barramentos, luminárias de bandejas de células, molduras de módulos, placas de resfriamento e condutores de cobre. Planicidade para empilhamento, consistência de lote e desempenho térmico determinam a especificação.
Sistemas hidráulicos e pneumáticos. Corpos de válvulas, blocos coletores, pistões, terminais de haste e conexões de portas. A circularidade do furo, a retilineidade, a qualidade da rosca e o acabamento da face de vedação decidem se a montagem apresenta vazamentos, e as passagens perfuradas tornam a capacidade de 4 e 5 eixos um requisito difícil.
Máquinas industriais e transmissão de energia. Tampas de caixas de engrenagens, caixas de rolamentos, eixos, acoplamentos, polias e blocos de ajuste. Esta é a espinha dorsal do volume da maioria dos fornecedores e recompensa mais um processo estável do que uma capacidade exótica.
Como selecionar um fornecedor de usinagem: 8 etapas
A maioria das falhas de fornecimento são previsíveis e podem ser evitadas antes da emissão do pedido de compra. Esta sequência é a que recomendamos aos compradores que nos avaliam e aos compradores que avaliam qualquer outra pessoa.
Passo 1: Envie um pacote de dados completo. Um modelo STEP ou X_T para geometria e um desenho 2D para tolerâncias, referências, roscas, acabamento, material, tratamento térmico e marcação. Um modelo por si só deixa dimensões críticas à interpretação, e é na interpretação que começam as disputas. Indique a quantidade, a data prevista, o país de destino e os requisitos de embalagem.
Etapa 2: peça feedback do DFM antes do preço. Um fornecedor sério comenta sobre a espessura da parede, o alcance da ferramenta, os raios dos cantos, o acúmulo de tolerâncias e se o acabamento é alcançável na geometria que você desenhou. Uma cotação sem questões técnicas geralmente significa que o desenho não foi lido.
Passo 3: Verifique a capacidade de tolerância com evidências. Pergunte qual tolerância se aplica a qual característica, qual método de inspeção comprova isso e se o número é a capacidade do processo ou um registro de melhor caso. Solicite um relatório dimensional de um trabalho comparável.
Etapa 4: Confirme o material e a rastreabilidade. Peça o certificado da fábrica, o número do calor e se a substituição é permitida. Para classes inoxidáveis e aeroespaciais isso não é negociável.
Etapa 5: solicite um protótipo pago e inspecione-o você mesmo. Meça os recursos que importam, não os fáceis, e verifique a qualidade da aresta, o encaixe da rosca, o acabamento e o nivelamento. Um protótipo que passa no seu CMM elimina a maior parte do risco da ordem de produção.
Etapa 6: Acorde o pacote de inspeção antecipadamente. Relatório de inspeção do primeiro artigo, relatório dimensional, certificado de material, certificado de tratamento e fotografias de embalagem. Defina AQL ou inspeção completa para recursos críticos antes da produção, não após uma rejeição.
Passo 7: Bloqueio de cronograma, logística e compartilhamento de riscos. Confirme o prazo de entrega da aprovação do desenho em vez da consulta, chegue a um acordo sobre o que acontecerá se o material atrasar e escolha os termos que correspondam ao seu risco: correio para amostras, frete aéreo para produção urgente, frete marítimo para o volume planejado.
Etapa 8: compare o custo total, não o preço unitário. Um preço mais barato com um primeiro artigo fraco, documentação pouco clara e qualidade imprevisível custa mais em mão de obra de inspeção, paralisação de linha e retrabalho.
FAQ: Parâmetros e Capacidades de Usinagem
Cada resposta corresponde à tabela de parâmetros acima. Quando um valor é citado, a fonte é indicada para que sua equipe de qualidade possa verificá-lo de forma independente.
P1: O que significa usinagem na fabricação e como ela difere de outros processos?
A1: Usinagem significa remover material de uma peça sólida até que a geometria restante corresponda ao desenho, usando uma ferramenta de corte, um rebolo ou um eletrodo de arame. Difere dos processos aditivos, como a impressão 3D, que constrói a geometria camada por camada, e da moldagem, fundição ou forjamento, onde uma matriz define a forma. A diferença prática é que as peças usinadas são totalmente densas e isotrópicas, a geometria vem diretamente do arquivo CAM e as tolerâncias são obtidas por corte controlado e não por desgaste da ferramenta ou compensação de encolhimento.
Fonte: lista de capacidade de processos de fábrica, novembro de 2026; ISO 2768-1:1989.
Q2: Qual é a tolerância mais restrita que seu serviço de usinagem pode suportar?
A2: ±0,005 mm em recursos de precisão, com ±0,02 mm como nossa tolerância geral para peças mecânicas padrão. O valor alcançável depende do material, tamanho da peça e geometria: um pequeno eixo inoxidável suporta ±0,005 mm de forma mais confiável do que uma longa placa de alumínio, onde a expansão térmica e a deflexão se tornam o limite. Confirmamos a tolerância aplicável durante a revisão do DFM em vez de citar um número geral.
Fonte: lista de capacidade de processos de fábrica, novembro de 2026; ISO 2768-1:1989.
Q3: Quais materiais você pode usinar para peças personalizadas?
A3: Alumínio 6061-T6, 7075-T6 e 2024; aço inoxidável 303, 304, 316L e 17-4PH; latão C360 e cobre C110; aço carbono 1045 e aços-liga selecionados; e plásticos de engenharia, incluindo POM, PEEK, PTFE, PA6 e UHMWPE. Certificados de materiais estão disponíveis mediante solicitação e a substituição nunca é feita sem aprovação por escrito.
Fonte: lista de materiais aprovados, manual de qualidade de fábrica.
Q4: Quais rugosidades e acabamentos de superfície estão disponíveis?
A4: As superfícies usinadas normalmente são Ra 6,3 μm, o acabamento padrão atinge Ra 1,6 μm, o acabamento fino atinge Ra 0,8 μm e a retificação ou lapidação atinge Ra 0,4 μm. Os tratamentos incluem anodização Tipo II e Tipo III, jateamento de areia, passivação, zincagem e niquelagem, pintura a pó, marcação a laser e polimento.
Fonte: folha de especificações de acabamento superficial; Medição do testador de rugosidade.
Q5: Qual é a quantidade mínima de pedido e há cobrança de ferramentas?
A5: Uma peça é aceita para protótipos e não há cobrança de ferramentas porque a usinagem não precisa de molde ou matriz dedicada. A programação e a configuração estão incluídas no orçamento, portanto a segunda unidade é muito mais barata que a primeira.
Fonte: política de cotação, manual de vendas da fábrica.
Q6: Qual é o tamanho máximo da peça que você pode usinar?
A6: Fresamento até 1200 × 800 × 500 mm e torneamento até Ø400 × 1000 mm. Às vezes, peças maiores podem ser produzidas em seções divididas e montadas, mas isso altera o empilhamento de tolerâncias e deve ser projetado em vez de improvisado.
Fonte: lista de especificações de máquinas, novembro de 2026.
Q7: Que prazo de entrega devo planejar?
A7: 5 a 7 dias úteis para protótipos após aprovação do desenho e 12 a 18 dias úteis para 100 a 1000 peças. Estes valores pressupõem material em estoque e sem tratamento especial; anodização e galvanização normalmente acrescentam 2 a 4 dias úteis, e o material importado pode acrescentar substancialmente mais.
Fonte: norma de planejamento de produção, novembro de 2026.
Q8: Quais formatos de desenho você aceita e como são tratadas as dimensões sem tolerância?
A8: STEP, IGES, X_T, DWG, DXF e PDF. As dimensões não toleradas seguem a ISO 2768-m por padrão, ou a ISO 2768-f onde é necessário um controle mais preciso, e as tolerâncias geométricas seguem a ASME Y14.5-2018. Se o seu desenho utiliza outro padrão, indique-o na folha, pois a suposição padrão rege a inspeção e qualquer disputa.
Fonte: ISO 2768-1:1989, ISO 2768-2:1989, ASME Y14.5-2018.
Q9: Como a qualidade é verificada antes do envio?
A9: Com um relatório de inspeção do primeiro artigo, um relatório dimensional em relação ao desenho, certificados de material e tratamento e CMM ou medição de visão para características posicionais e de perfil. A dureza e a rugosidade são verificadas com instrumentos dedicados.
Fonte: Procedimento de controle de qualidade alinhado à ISO 9001:2015; lista de equipamentos de inspeção.
Conclusão e solicitação de orçamento
Agora você tem uma resposta prática sobre o que significa usinagem do ponto de vista de compra: o que o termo realmente descreve, que tipo se ajusta a qual geometria, quais tolerâncias e acabamentos são realistas, como a capacidade é mapeada para aplicações industriais e como qualificar um fornecedor antes de confirmar um pedido de compra.
Se o seu projeto necessita de usinagem personalizada em metal ou plástico de engenharia, envie seu desenho 2D e modelo 3D com quantidade, material, acabamento e data prevista. Nossa equipe de engenharia analisará a capacidade de fabricação, confirmará a tolerância aplicável a cada recurso crítico e retornará uma cotação com prazo de entrega e plano de inspeção. Sem peças de catálogo, sem revenda, sem promessas vagas: usinamos o que você especifica e documentamos o que enviamos.
Entre em contato
Pronto para obter peças usinadas com precisão a partir do seu desenho? Contate-nos hoje.
📄 Solicite uma Ficha Técnica
Contate-nos →📞 Fale com nossa equipe de engenharia
Entre em contato →🔗 Navegue por nossas soluções de usinagem personalizadas
Ver serviços →Dongguan A&S Power Technology Co., limitada.
315 PING 'AN AVENUE, RUA PINGHU, DISTRITO DE LONGGANG,
CIDADE DE SHENZHEN, PROVÍNCIA DE GUANGDONG
📞 +86 18688963321
✉ samuel@chnzhongzhu.com
Peças de precisão. Processo comprovado.


como o software de usinagem CNC suporta peças complexas
Artigo Relacionado