ماشینکاری به چه معناست
ماشینکاری به چه معناست؟ راهنمای عملی ماشینکاری دقیق سفارشی برای خریداران صنعتی
اکثر خریداران به دلیل تعریف دیکشنری ماشینکاری خواب خود را از دست نمی دهند. آنها خواب خود را به خاطر نسخه عملی از دست می دهند: آیا این تامین کننده می تواند تلورانس نقاشی من را حفظ کند، آیا گواهی مواد با آنچه من پرداخت کرده ام مطابقت دارد، آیا اولین مقاله از بازرسی ورودی عبور می کند و آیا قطعات قبل از شروع خط مونتاژ می رسد. این دلیل واقعی است که مردم در ساعت یازده شب با یک فایل STEP باز در صفحه دوم جستجو می کنند که ماشینکاری به چه معناست .
ماشینکاری، به زبان ساده، خانواده فرآیندهای تفریقی است که مواد را از یک قطعه کار جامد جدا میکند تا شکل باقیمانده با نقشه مطابقت داشته باشد. هر چیز دیگری در این راهنما پیامد عملی این جمله است: برش چه تجهیزاتی انجام میدهد، هر فرآیند با کدام هندسه بهترین عملکرد را دارد، کدام اعداد را یک مغازه واقعاً میتواند نگه دارد، و چگونه همه آنها را قبل از انتشار سفارش خرید تأیید میکنید.
این راهنما برای مهندسین تدارکات و تیم های منبع یابی نوشته شده است که به جای خواندن کتاب درسی نیاز به ارزیابی شریک ماشینکاری دارند. این شامل معنای اصطلاح، انواع ماشینکاری، پارامترهایی است که کارخانه ما روی آنها کار میکند، برنامههایی که ارائه میکنند و یک چک لیست انتخابی که میتوانید در هر RFQ مجدداً استفاده کنید. هر شماره در بخش مشخصات قابل ردیابی است، زیرا تامین کننده ای که نمی تواند توانایی خود را مستند کند، نباید پروژه شما را نقل قول کند.
ماشینکاری به چه معناست؟
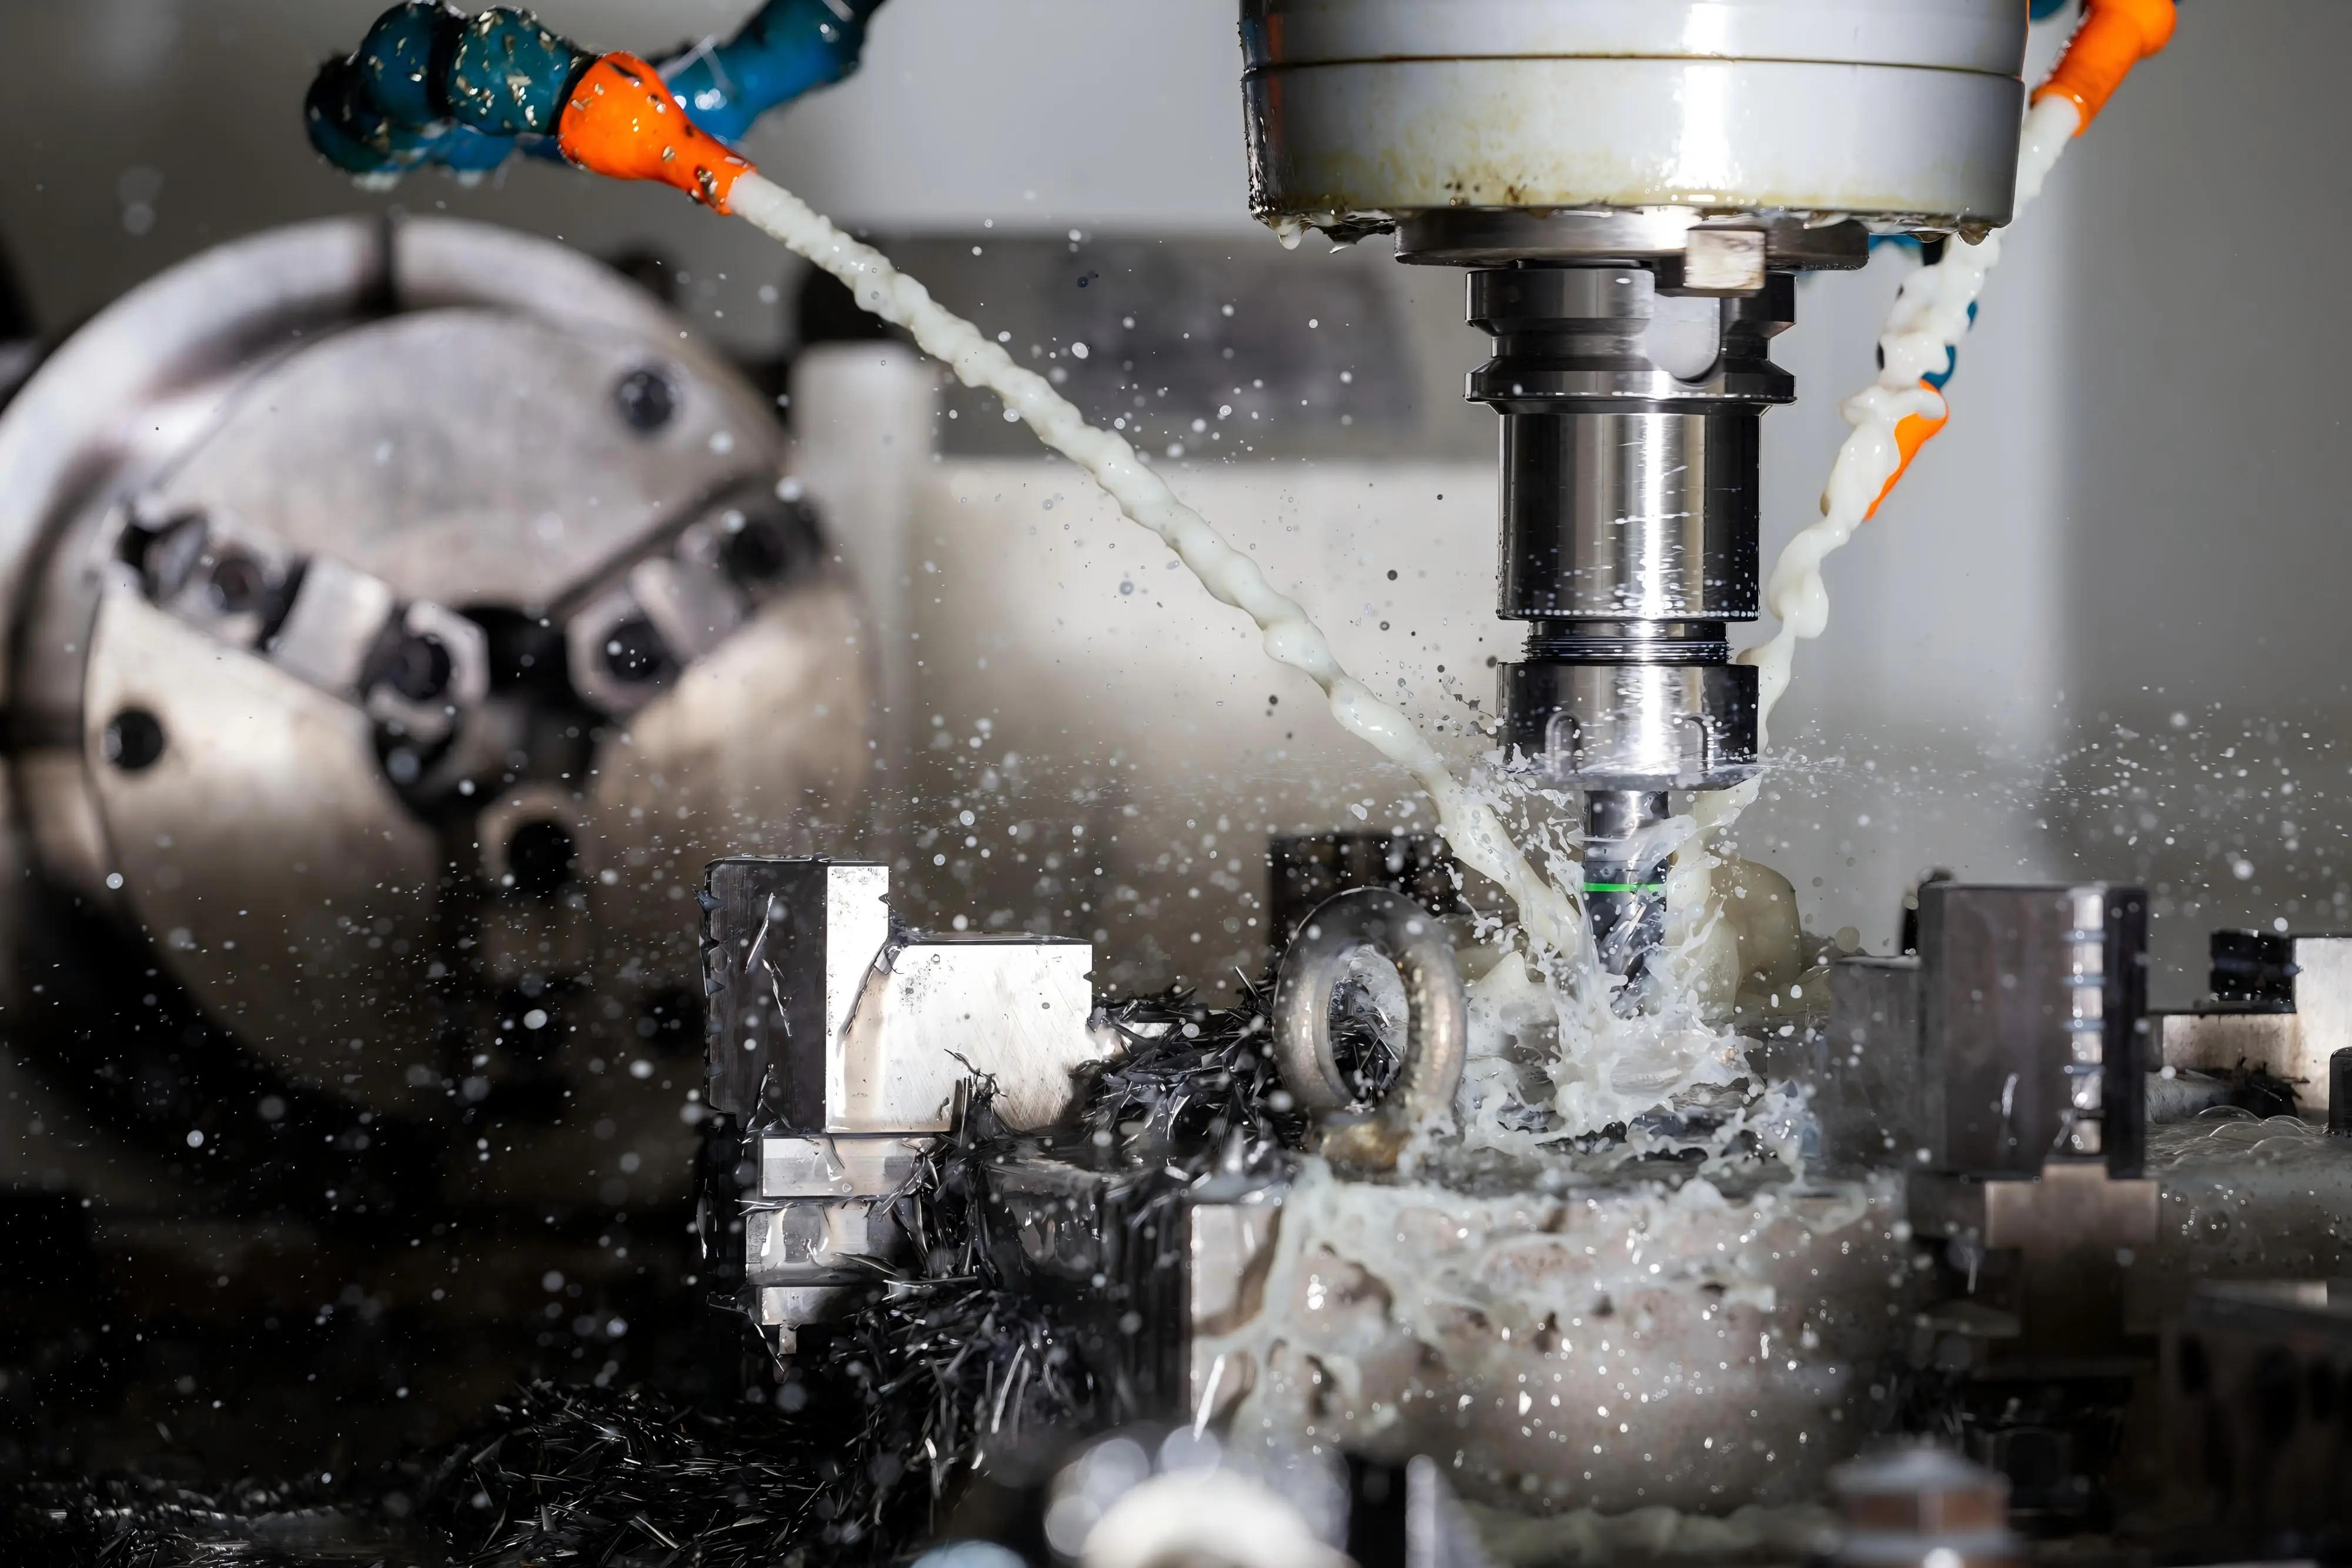
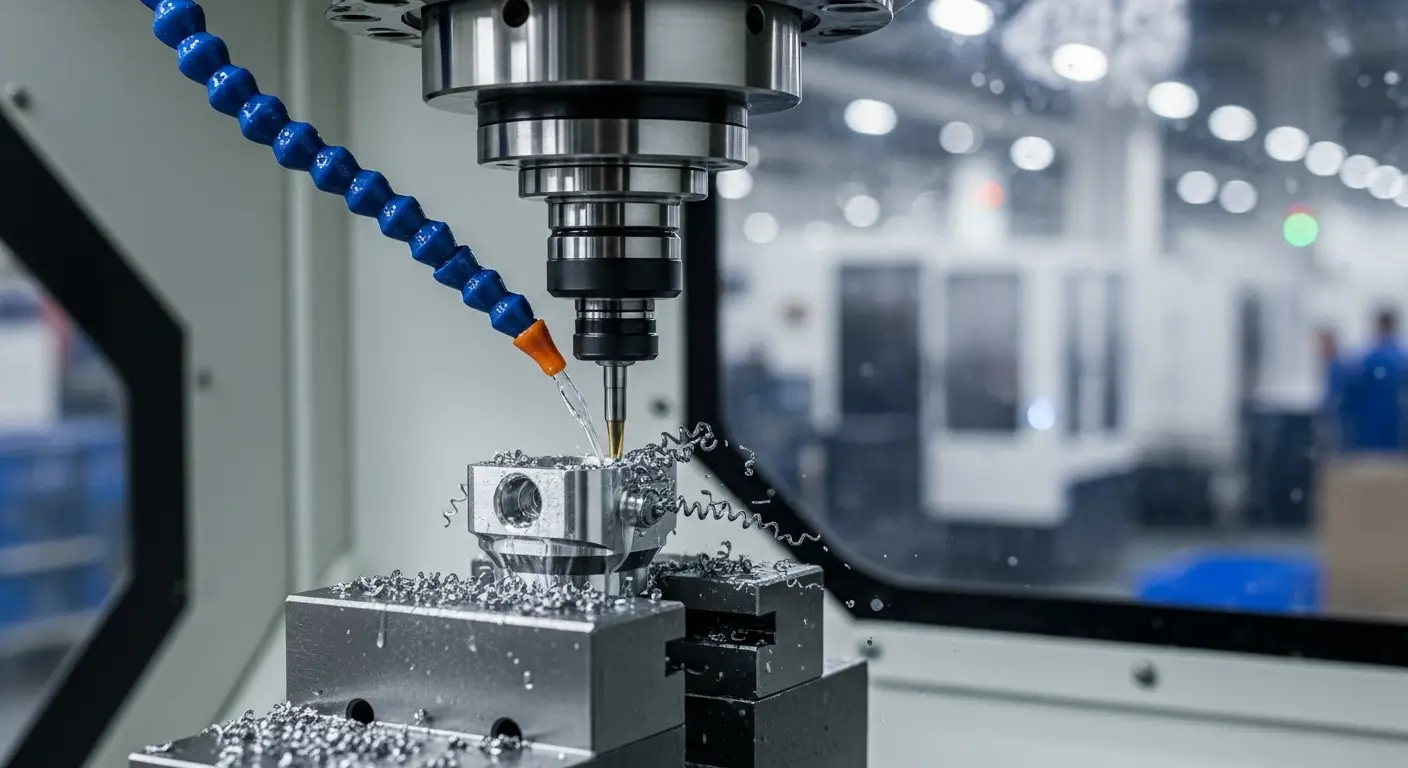
ماشینکاری به معنای شکل دادن به یک قطعه کار جامد با حذف مواد به جای افزودن، فشار دادن، ریخته گری یا رشد لایه به لایه آن است. عمل برش توسط ابزاری سخت تر از قطعه کار انجام می شود: یک برش چند فلوت دوار، یک درج چرخشی تک نقطه ای، یک مته، یک چرخ سنگ زنی یا یک الکترود سیمی. شکلی که باقی می ماند همان شکلی است که ابزار حذف نکرده است.
این کلمه هم تجهیزات دستی و هم تجهیزات کنترل شده با کامپیوتر را در بر می گیرد، اما در خرید صنعتی تقریباً همیشه به معنای ماشینکاری CNC است، که در آن کنترل عددی کامپیوتری محورها و دوک را از یک مسیر ابزار برنامه ریزی شده هدایت می کند. یک مدل CAD به یک مسیر ابزار در نرمافزار CAM تبدیل میشود، مسیر ابزار پس از پردازش به کد G تبدیل میشود و دستگاه آن را با محورهای سروو در زیر یک دوک کنترلشده اجرا میکند.
نتیجه عملی ساده است: هندسه در پرونده زندگی می کند، نه در دست اپراتور. سفارشهای تکراری بیست ماه بعد همچنان با اولین محموله مطابقت دارند و هر انحرافی بهعنوان یک عدد در گزارش ابعادی ظاهر میشود تا یک استدلال. همین تکرارپذیری به همین دلیل است که ماشینکاری سفارشی به مسیر پیشفرض برای فلزات کاربردی و قطعات پلاستیکی مهندسی تبدیل شد.
یک کار معمولی در شش مرحله انجام میشود: بررسی DFM، برنامهنویسی و شبیهسازی CAM، راهاندازی فیکسچر با اندازهگیری مقاله اول، تولید با بررسیهای حین فرآیند، تخلیه و عملیات سطح، سپس بازرسی نهایی و بستهبندی. یک تامینکننده ذیصلاح ویژگیهایی را علامتگذاری میکند که نمیتوان آنها را در حین نقلقول، برش یا بازرسی کرد، نه بعد از شکست مقاله اول.
ماشینکاری به چه معنا نیست به همان اندازه مهم است. این قالب گیری تزریقی نیست، بنابراین هیچ استهلاک ابزار و جریمه ای برای مقدار پانزده وجود ندارد. این چاپ سه بعدی نیست، بنابراین به جای استحکام وابسته به لایه، موادی با چگالی کامل با ویژگی های همسانگرد دریافت می کنید. آهنگری یا ریخته گری نیست، جایی که یک قالب شکل را مشخص می کند و دستگاه فقط فلاش را اصلاح می کند. ماشینکاری بین ساخت دستی و تولید انبوه مبتنی بر قالب قرار میگیرد: مسیر مناسب برای نمونههای اولیه، وسایل، اجزای ماشین سفارشی و هر قسمتی که تحمل آن بیش از قیمت قطعه تصمیمگیری میکند.
کارخانه ما ماشینکاری سفارشی یک مرحله ای را اجرا می کند، نه فروش کاتالوگ. ما قطعات استاندارد را انبار نمی کنیم و فروش مجدد نداریم. هر جزء از طرح یا مدل شما تولید میشود، در متریال و پایانی که مشخص میکنید، با تلورانسی که میخواهید بازرسی میشود، و با گزارشهایی مستند میشود که بخش کیفیت شما درخواست میکند. اگر به یک بست استوک نیاز دارید، این را می گوییم و شما را به جای دیگری راهنمایی می کنیم. اگر به یک براکت ماشینکاری شده با موقعیت سوراخ 0.005 میلی متری نیاز دارید، این کار ماست.
انواع متداول ماشینکاری
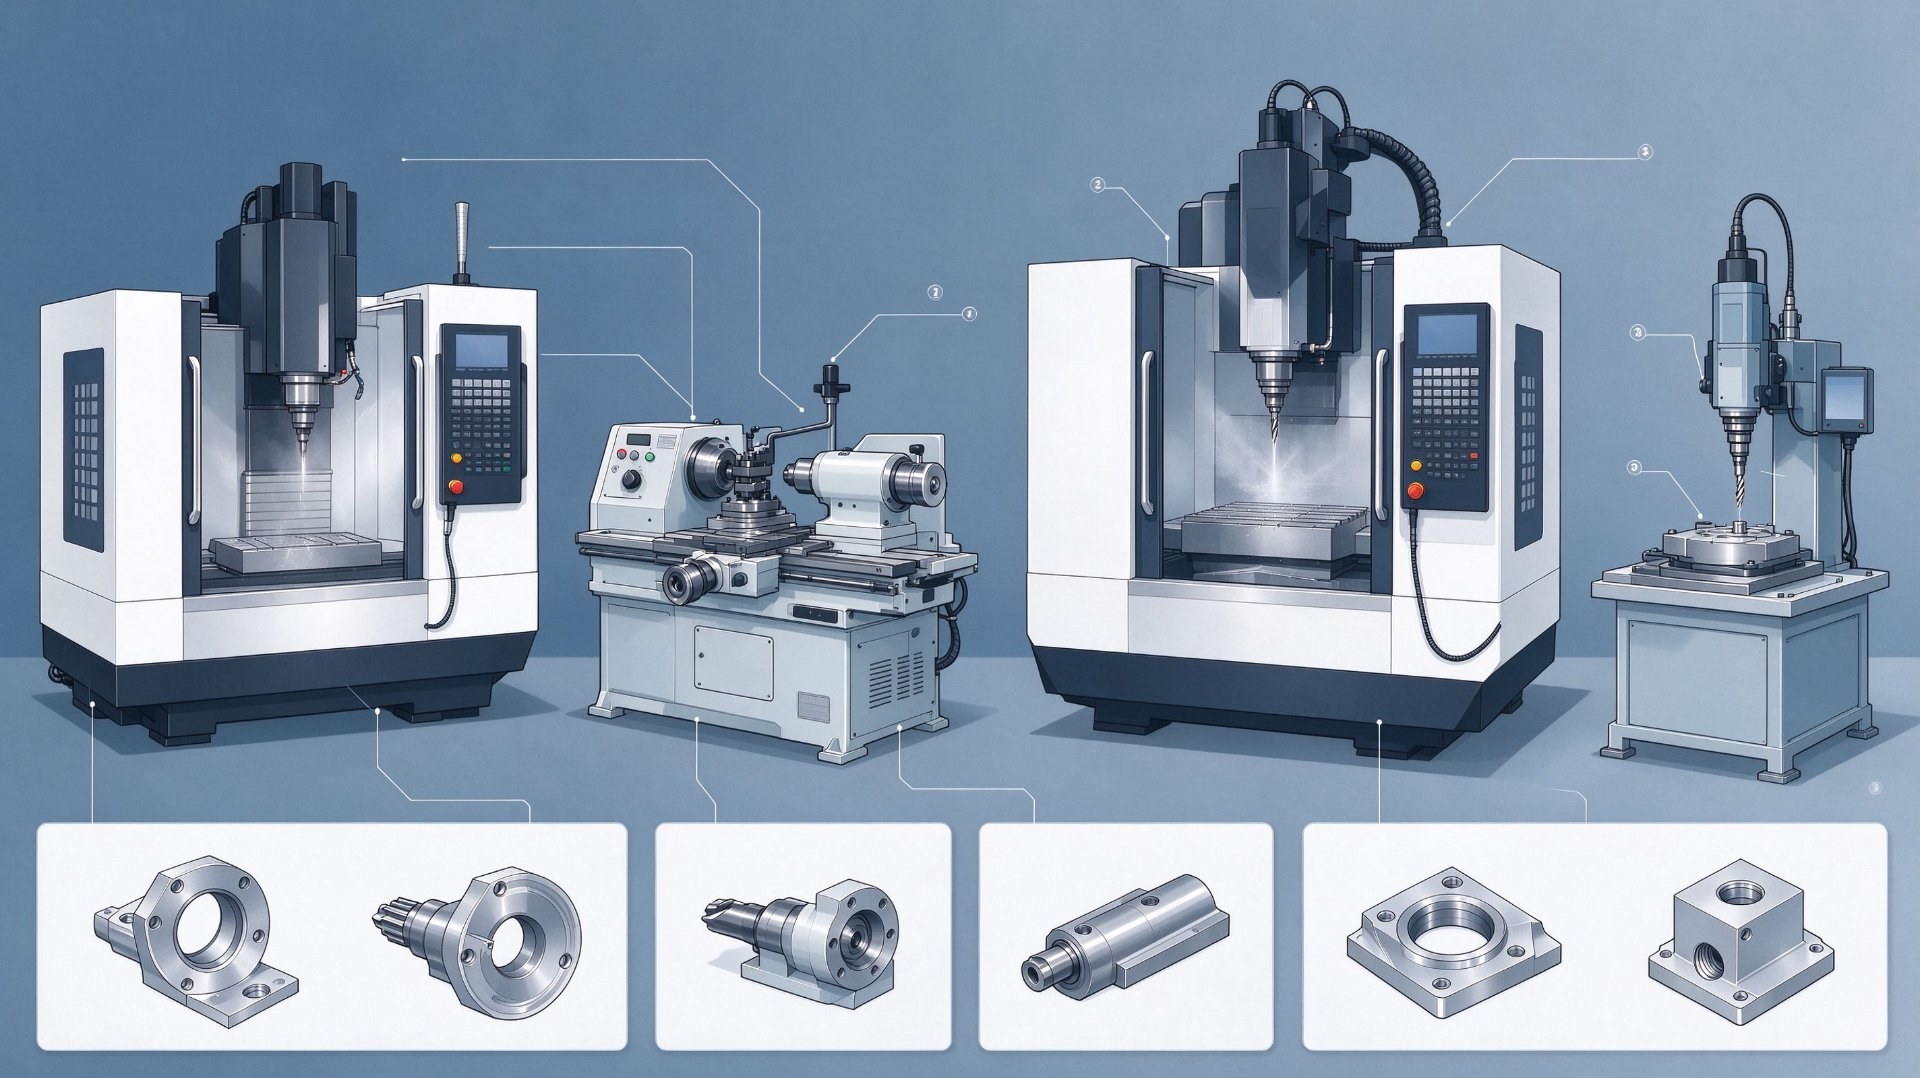 کلمه واحد خانواده ای از فرآیندها را پوشش می دهد. انتخاب نامناسب هزینه را بدون ارزش افزوده اضافه می کند، بنابراین به دانستن اینکه هر کدام در چه چیزی خوب هستند کمک می کند.
فرز CNC 3 محوره، ابزار را در X، Y و Z در برابر یک قطعه کار ثابت حرکت می دهد. قطعات منشوری، صفحات، محفظهها، براکتها و جیبهای قابل دسترسی از یک جهت را کنترل میکند، معمولاً تا سه تنظیم برای وجههای باقیمانده. این مقرون به صرفه ترین گزینه است و هر زمان که هندسه اجازه دهد پیش فرض است.
فرز CNC 4 محوره چرخش حول یک محور را اضافه می کند که معمولاً یک میز دوار یا شاخص است. اتصال مجدد قطعات با ویژگیهای چهار طرف، مانند منیفولدها و محفظههای رابط را حذف میکند و دقت موقعیت بین چهرهها را بهبود میبخشد، زیرا ویژگیها بهجای انباشته شدن در میان تنظیمات، در یک سیستم مختصات بریده میشوند.
ماشینکاری CNC 5 محوره دو محور چرخشی اضافه می کند و به ابزار اجازه می دهد تقریباً از هر جهت نزدیک شود. این پاسخ برای پروانه ها، سطوح کانتور و قطعاتی است که در آن یک راه اندازی واحد از روابط مبدأ محافظت می کند و ابزار کوتاه تر و سفت تر را امکان پذیر می کند که پایان در حفره های عمیق را بهبود می بخشد.
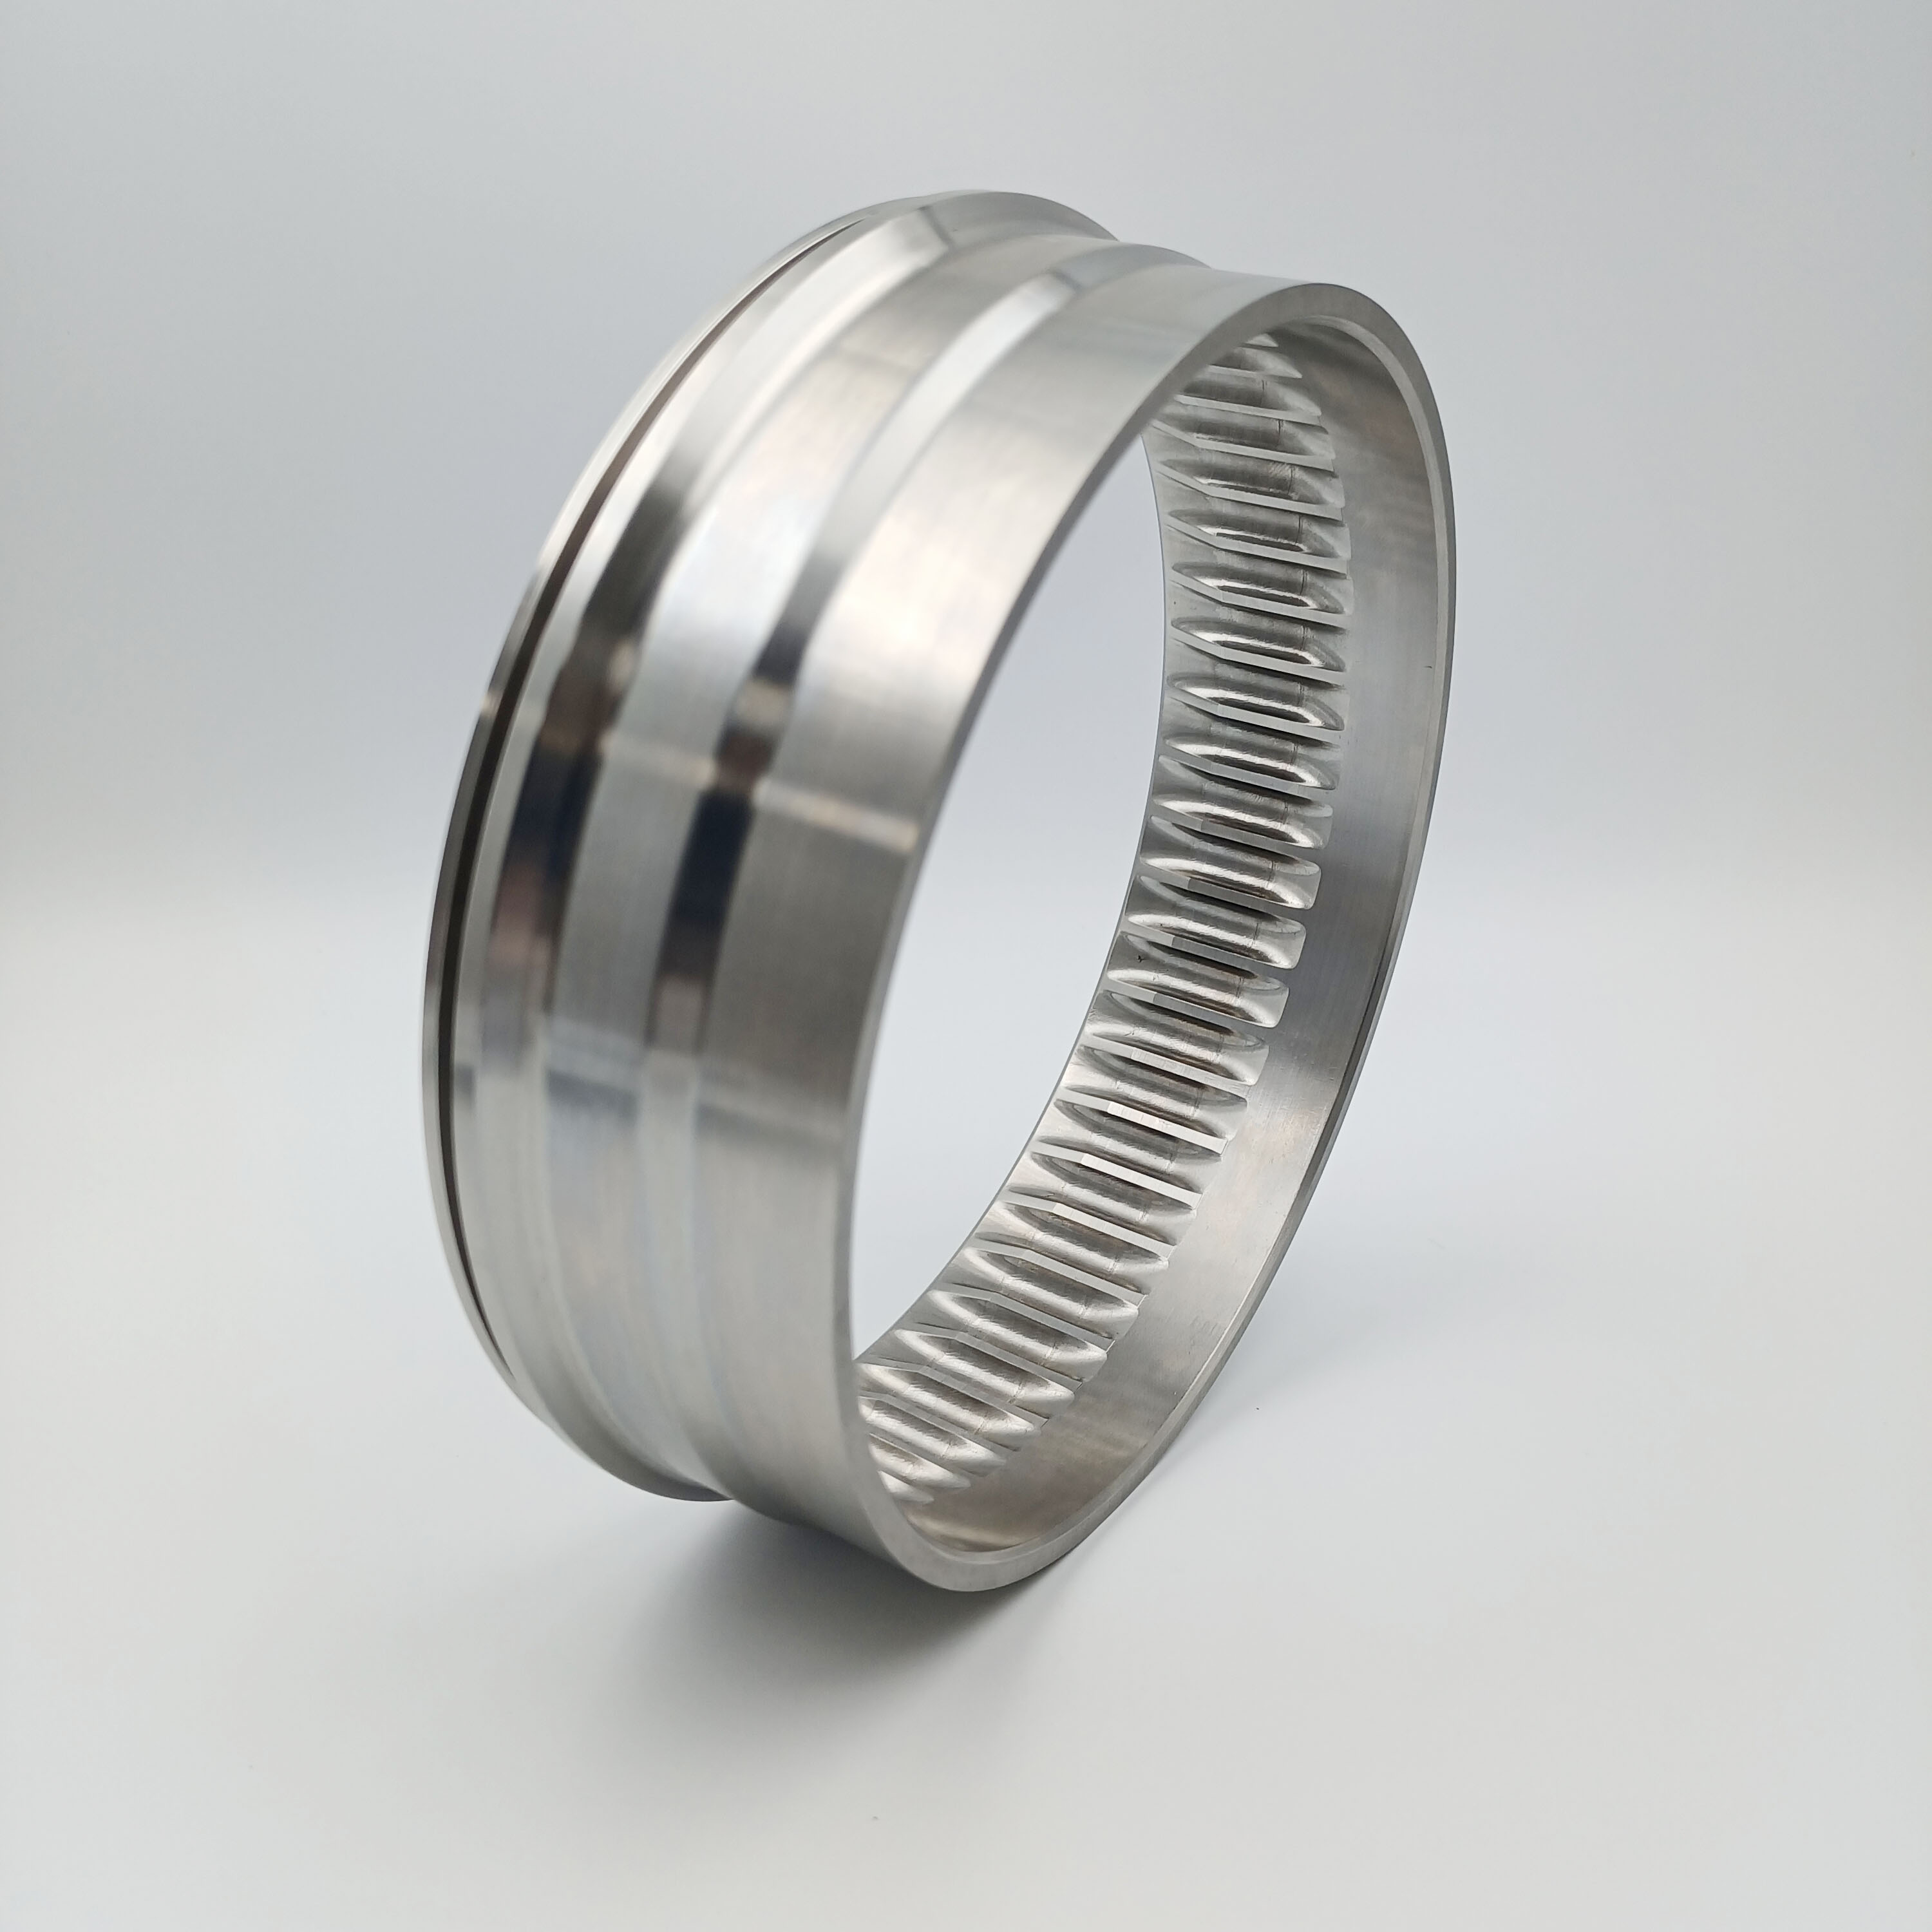
چرخش CNC قطعه کار را در مقابل یک ابزار ثابت یا رانده می چرخاند. شفتها، بوشها، فاصلهگیرها، پینها ، اتصالات و اجزای رزوهدار به اینجا تعلق دارند، و چرخش زمانی که قطعه بهدرستی در دست گرفته شود گرد و هممرکزی عالی را ارائه میدهد. مراکز آسیاب چرخشی هر دو عملیات را در یک ماشین برای قطعاتی که در غیر این صورت به دو تامین کننده نیاز دارند، ترکیب می کنند، مانند بدنه شیر با پورت های متقاطع.
حفاری، ضربه زدن، حفاری و ریمینگ معمولاً همراه با فرزکاری یا تراشکاری انجام می شود، اما کیفیت سوراخ تعیین می کند که آیا مونتاژ با هم هماهنگ باشد یا خیر. تحمل موقعیت، گرد بودن، کلاس رزوه و عمق باید به جای فرضی مشخص شود، و حفاری یا باز کردن صافی و زبری پایین مورد نیاز برای صندلی های یاتاقان و سوراخ های هیدرولیک را ارائه می دهد.
سنگ زنی سطحی و لپینگ مسیری برای رسیدن به صاف ترین و بهترین سطوح باقی می ماند: هنگامی که یک نقشه 0.4 میکرومتر Ra یا موازی سازی زیر 0.005 میلی متر در یک قطعه سخت شده را می طلبد، سنگ زنی به زنجیره فرآیند تعلق دارد. سیم EDM و برش لیزری باید در یک زنجیره تامین قرار گیرند، زیرا قسمتی که نیاز به شکاف سخت شده دارد نباید بین سه فروشنده با سه مجموعه تلرانس تقسیم شود.
پارامترهای فنی و منابع داده
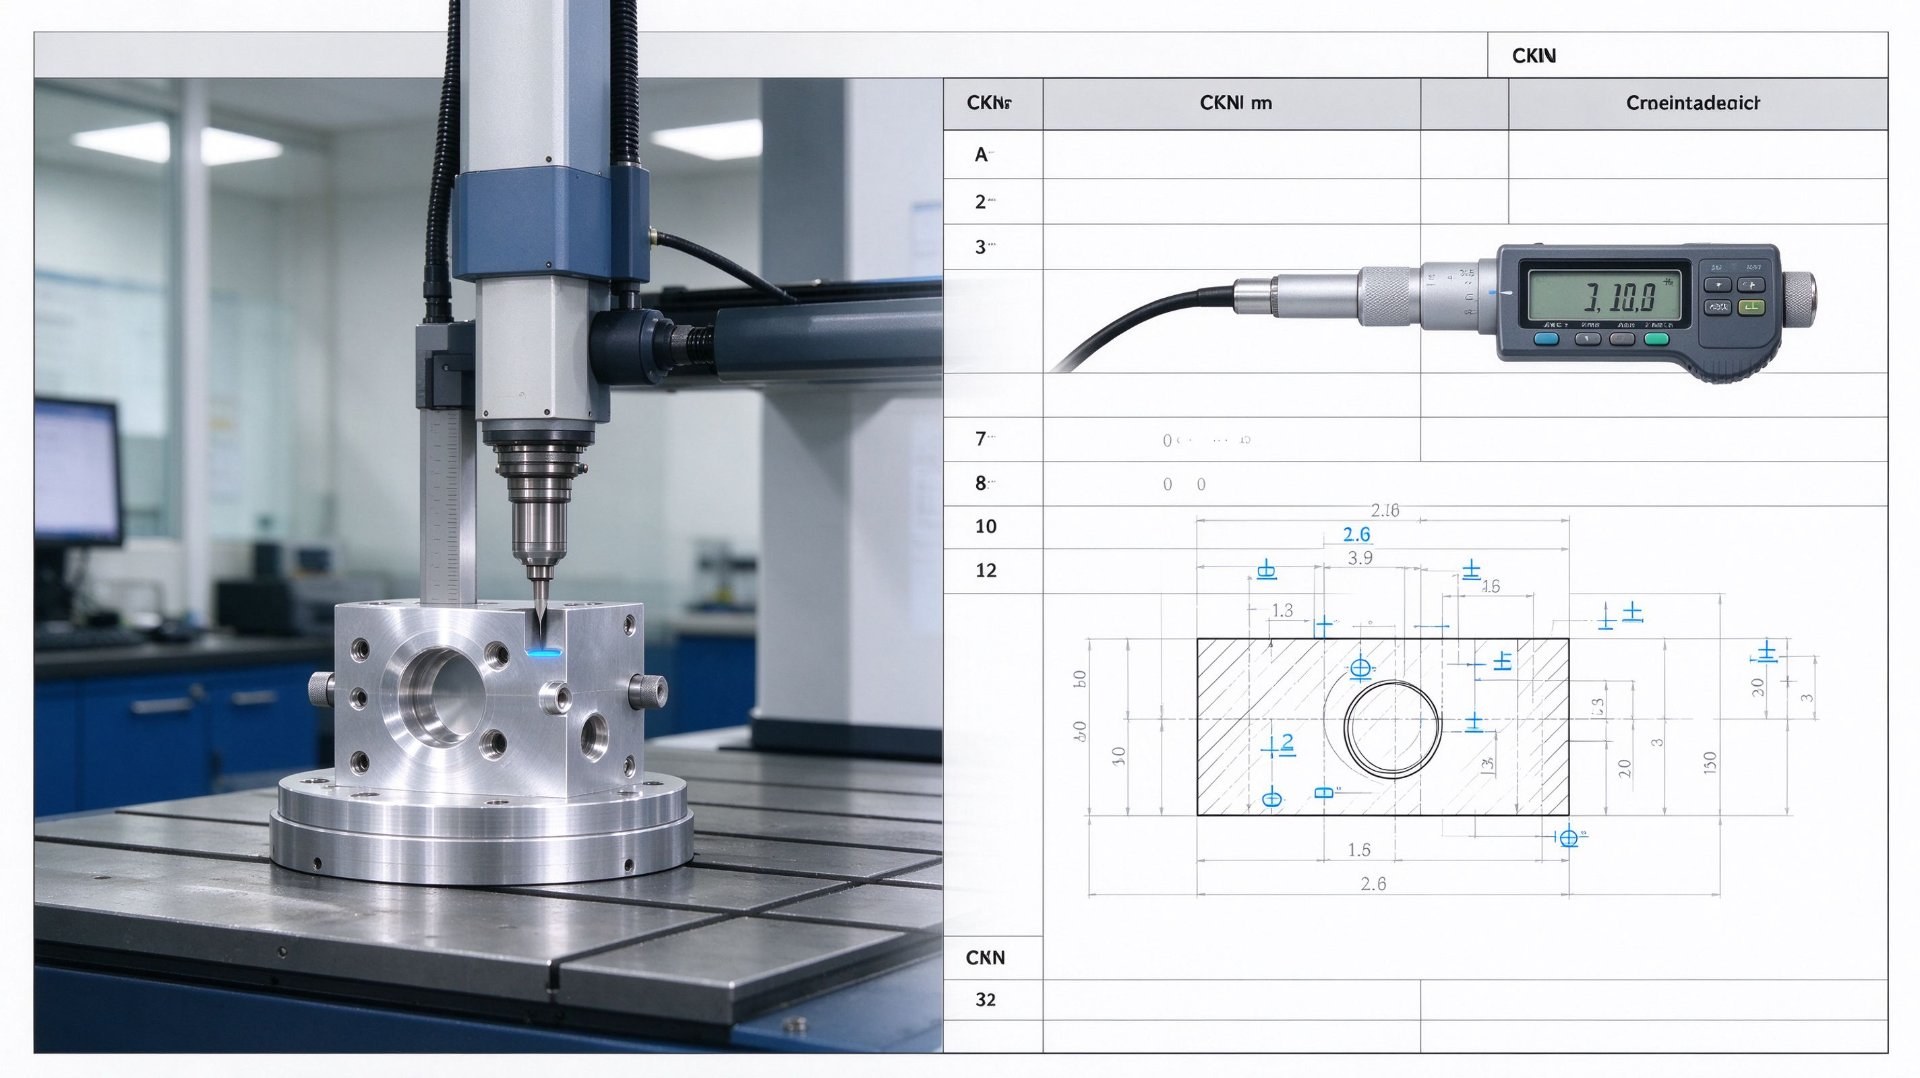 جدول باندهای قابلیتی را که قیمت کف تولید ما در مقابل آن است، نشان می دهد. هر عددی خارج از این باندها قبل از تعهد به بازبینی مهندسی نیاز دارد، زیرا قول دادن به تحملی که یک فرآیند نمی تواند نگه دارد سریعترین راه برای شکست در بازرسی اول مقاله است.
| پارامتر | قابلیت | استفاده معمولی |
|---|---|---|
| تحمل عمومی | 0.02 ± میلی متر | براکت ها، روکش ها، قطعات مکانیکی عمومی |
| تحمل دقت بالا | 0.005 ± میلی متر | صندلی های بلبرینگ، سوراخ های جفت گیری، وسایل دقیق |
| زبری سطح | Ra 6.3 میکرومتر به صورت ماشینکاری، Ra 1.6 میکرومتر استاندارد، Ra 0.8 میکرومتر خوب، Ra 0.4 میکرومتر با آسیاب یا لپ کردن | آب بندی وجه ها، سطوح کشویی، پایه های نوری |
| پاکت فرز | تا 1200 × 800 × 500 میلی متر | پانل ها، صفحات پایه، محفظه های بزرگ |
| پاکت چرخان | تا Ø400 × 1000 میلی متر | شفت، آستین، فلنج |
| حداقل مقدار سفارش | نمونه اولیه 1 قطعه، بدون شارژ ابزار | ساخت های اعتبار سنجی، نمونه های مهندسی |
| زمان سرب | 5-7 روز کاری برای نمونه های اولیه، 12-18 روز کاری برای 100-1000 قطعه | برنامه ریزی پروژه و برنامه ریزی بافر |
| فرمت های طراحی | STEP، IGES، X_T، DWG، DXF، PDF | نقل قول و ورودی برنامه نویسی |
| استاندارد تحمل | ISO 2768-m / ISO 2768-f، GD&T در ASME Y14.5-2018 | ابعاد غیر قابل تحمل و اختلافات بازرسی |
| سیستم کیفیت | ISO 9001:2015 کنترل فرآیند تراز، گزارش FAI، گواهی مواد، گزارش ابعادی | صلاحیت تامین کننده و بازرسی ورودی |
پوشش مواد. آلومینیوم 6061-T6، 7075-T6 و 2024 برای کارهای ساختاری و سبک وزن؛ ضد زنگ 303، 304، 316L و 17-4PH برای خوردگی و وظیفه تماس با غذا؛ برنج C360 و مس C110 برای رسانایی؛ فولاد کربن 1045 برای قطعات حیاتی استحکام؛ و پلاستیک های مهندسی از جمله POM، PEEK، PTFE، PA6 و UHMWPE برای عایق کاری و مقاومت شیمیایی.
درمان و بازرسی سطح. آنودایز نوع II و نوع III، سندبلاست، غیرفعال کردن، آبکاری روی و نیکل، پوشش پودری، مارک لیزری و پرداخت، هر کدام با یک مرجع استاندارد و رنگ مشخص شده اند، زیرا "آنودایز سیاه" به تنهایی یک مشخصات خرید نیست. بازرسی از یک CMM برای تأیید موقعیت و فرم، یک سیستم دید برای ویژگی های کوچک، یک تستر زبری، یک سختی سنج، گیج های ارتفاع و رزوه سنج استفاده می کند.
منابع داده: باندهای قابلیت از فهرست قابلیت فرآیند داخلی و استاندارد بازرسی ما، نوامبر 2026 آمده است. تلورانس های عمومی از ISO 2768-1:1989 و ISO 2768-2:1989 پیروی می کنند. تحمل هندسی از ASME Y14.5-2018 پیروی می کند. کنترل کیفیت از یک سیستم همسو با ISO 9001:2015 پیروی می کند.
کاربردهای صنعتی قطعات ماشینکاری شده
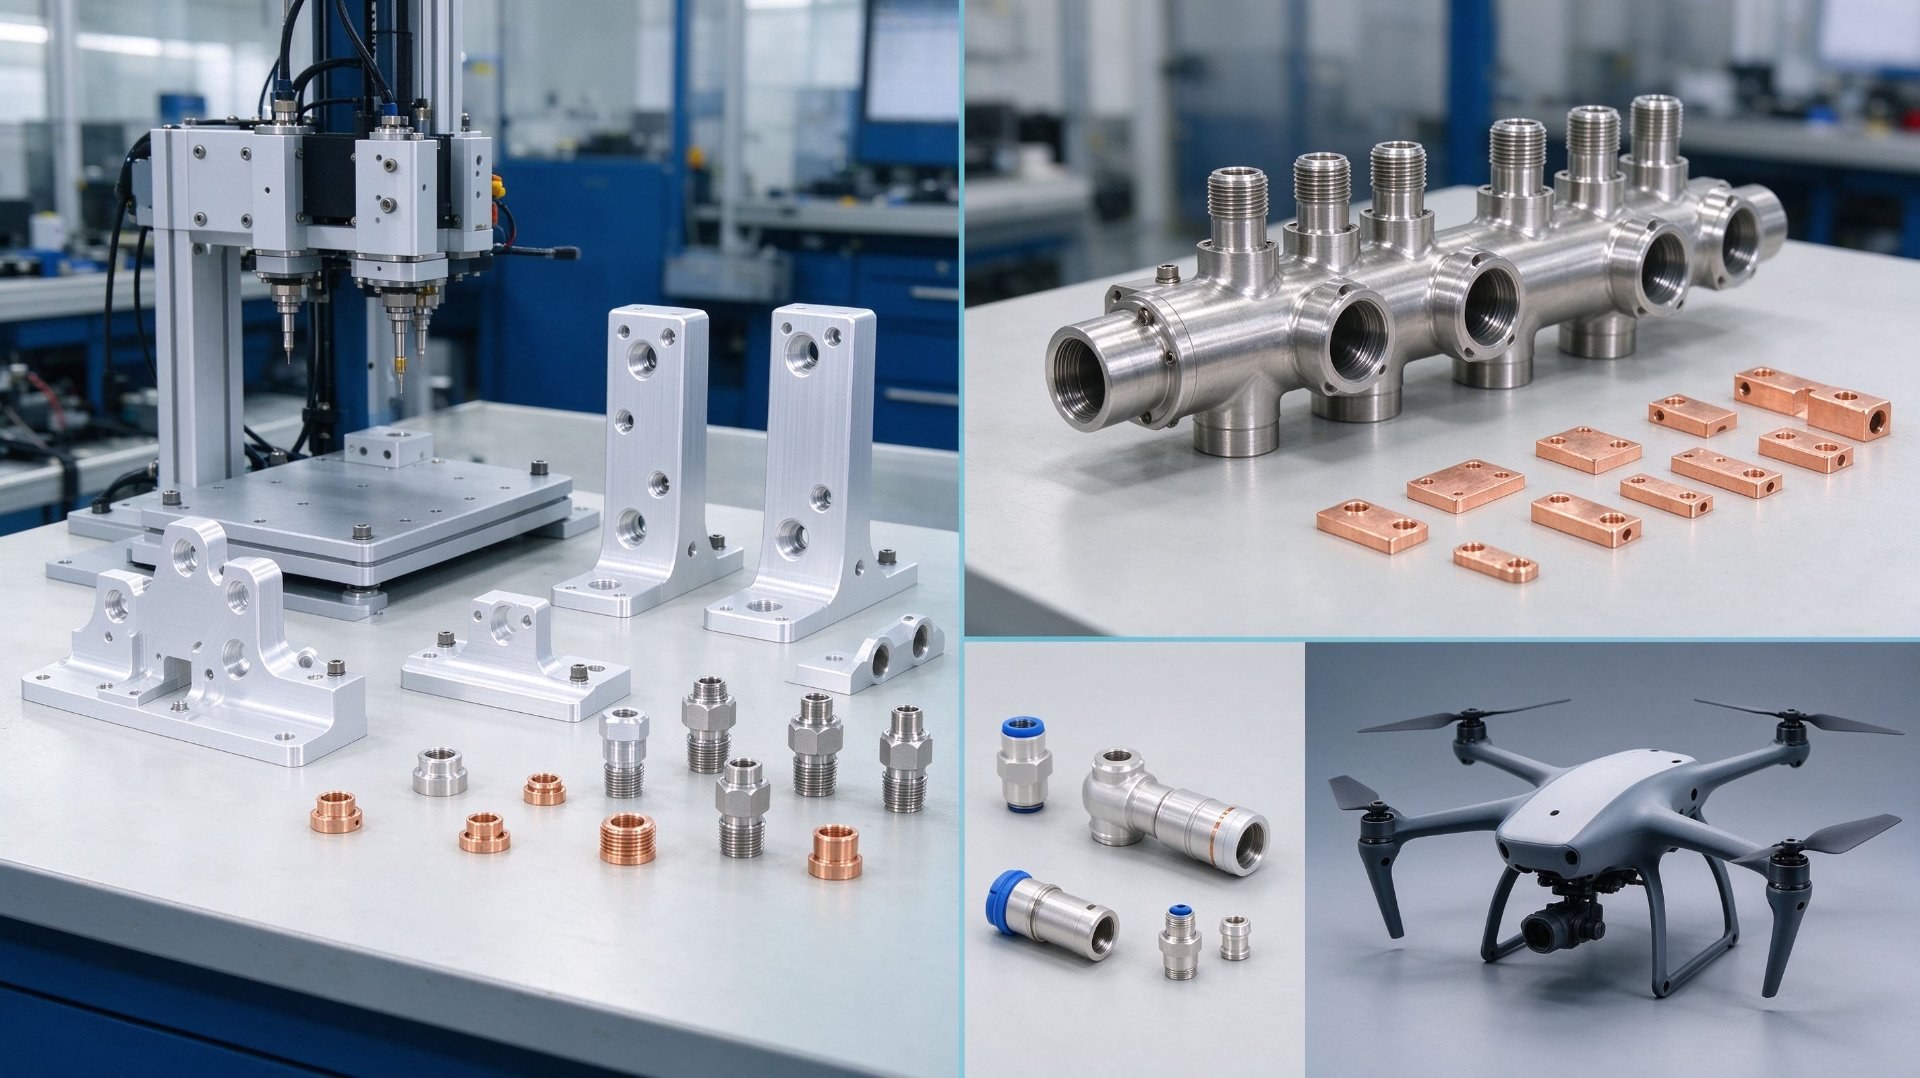
قطعات ماشینکاری سفارشی در این بخش ها ظاهر می شوند و هر کدام بر قابلیت متفاوتی تاکید دارند.
اتوماسیون و رباتیک. فیکسچرها، صفحات اثرگذار انتهایی، محفظه های محرک، پایه های حرکت خطی، فک های گیره و براکت های حسگر. کنترل مبنا در میان تنظیمات چالش تکرار شونده است و مسطح بودن به علاوه موقعیت سوراخ تعیین می کند که آیا ربات با دقت ادعایی خود تکرار می کند یا خیر.
هوافضا و پهپاد. براکتها، پایههای محموله، گیمبالهای دوربین، قطعات ارابه فرود و محفظههای هیت سینک در 6061 یا 7075. دیوارهای نازک تحت نیروی برش منحرف میشوند، بنابراین نصب به اندازه دستگاه اهمیت دارد، و ردیابی مواد در هر قطعهای مورد انتظار است.
تجهیزات پزشکی و آزمایشگاهی. محفظه های 316L و 17-4PH، بلوک های منیفولد، اجزای پمپ، قاب ابزار و قطعات مرحله تصویربرداری. تمیز کردن، کیفیت لبه و پرداخت از الزامات عملکردی هستند، بنابراین غیرفعال کردن و بازرسی مستند امری عادی است.
تجهیزات جدید انرژی و باتری. تکیه گاه های شینه، وسایل سینی سلولی، قاب های ماژول، صفحات خنک کننده و هادی های مسی. صاف بودن برای انباشته شدن، قوام دسته ای و عملکرد حرارتی مشخصات را هدایت می کند.
سیستم های هیدرولیک و پنوماتیک. بدنه سوپاپ ها، بلوک های منیفولد، پیستون ها، انتهای میله ها و اتصالات پورت. گرد بودن سوراخ، صاف بودن، کیفیت رزوه و پوشش سطح آب بندی تعیین می کند که آیا مونتاژ نشتی دارد یا خیر، و گذرگاه های متقاطع، قابلیت 4 محور و 5 محور را به یک نیاز سخت تبدیل می کند.
ماشین آلات صنعتی و انتقال نیرو. پوشش های گیربکس، محفظه یاتاقان ها، شفت ها، کوپلینگ ها، قرقره ها و بلوک های تنظیم. این ستون فقرات حجمی اکثر تامین کنندگان است و به یک فرآیند پایدار بیشتر از قابلیت های عجیب و غریب پاداش می دهد.
نحوه انتخاب تامین کننده ماشینکاری: 8 مرحله
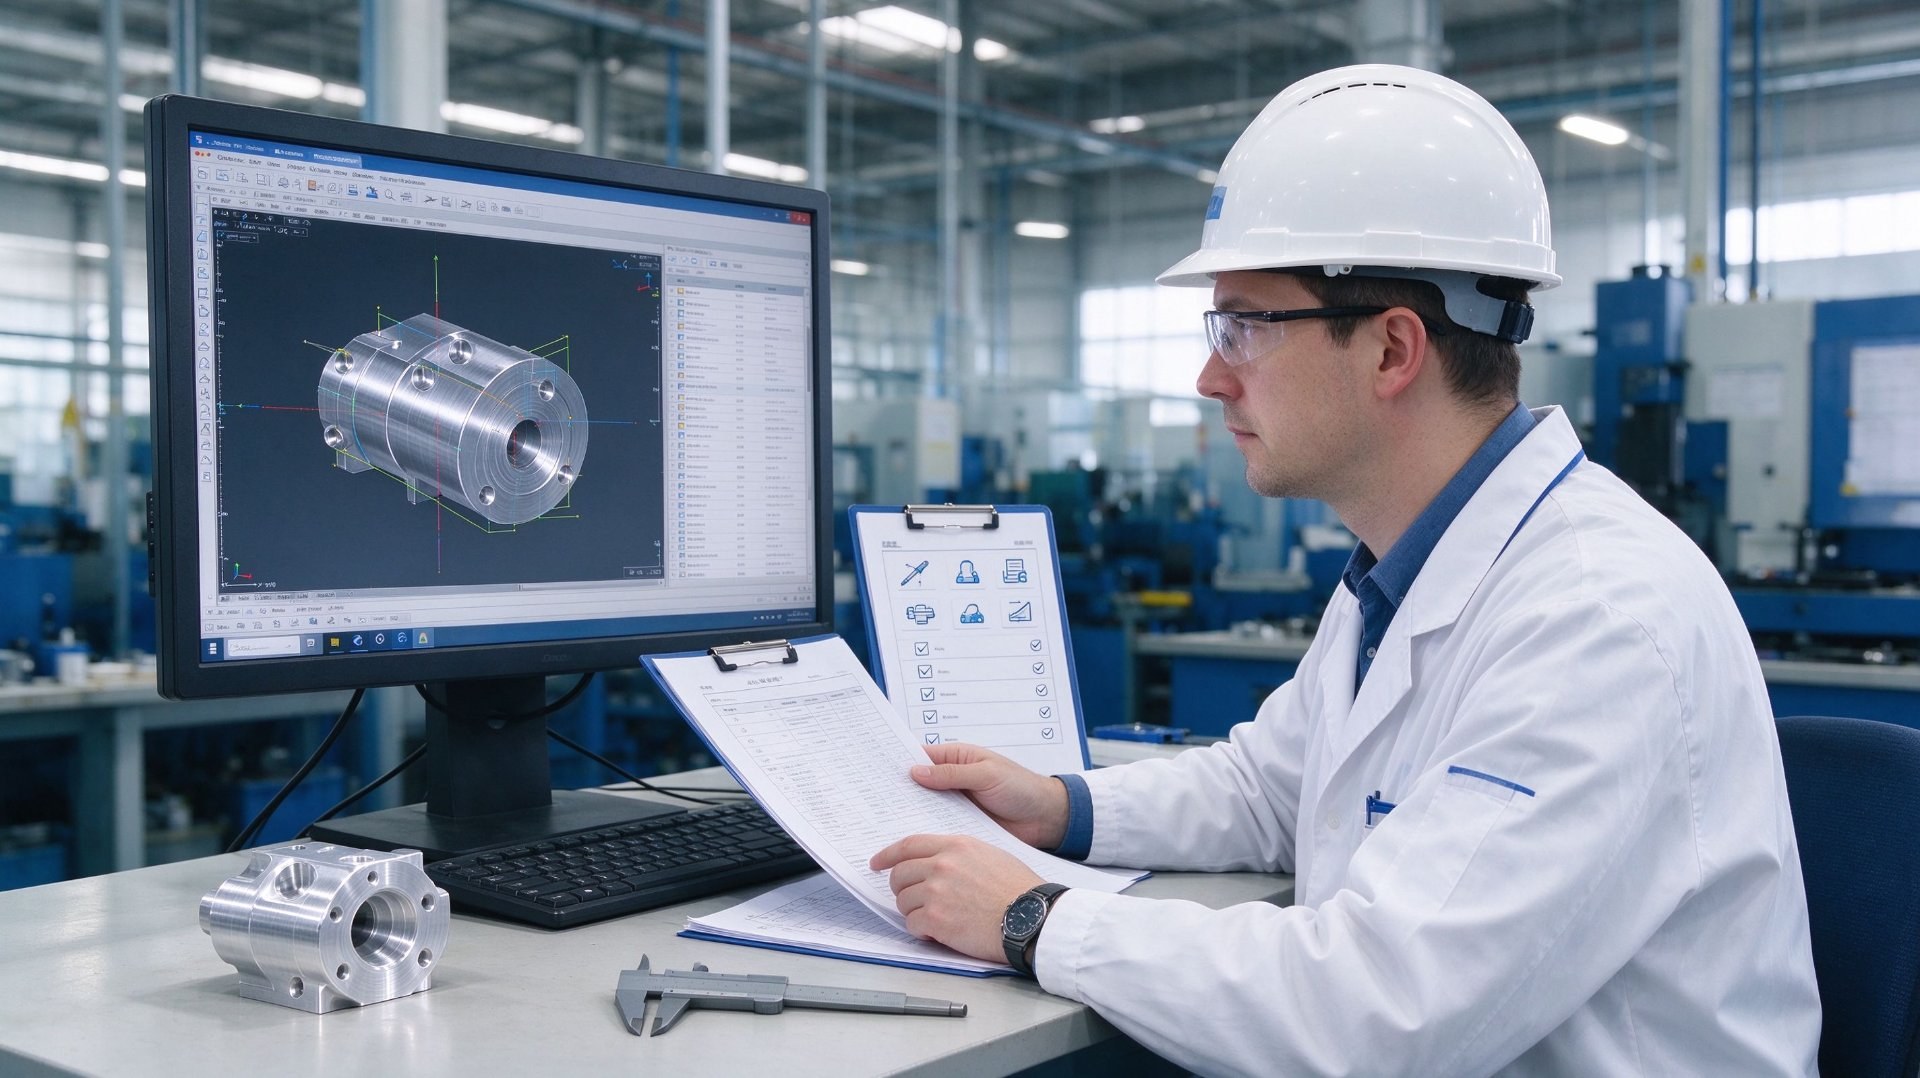
اکثر خرابی های منبع یابی قابل پیش بینی هستند و می توان قبل از صدور سفارش خرید از آنها جلوگیری کرد. این ترتیبی است که ما به خریدارانی که ما را ارزیابی می کنند و به خریدارانی که دیگران را ارزیابی می کنند توصیه می کنیم.
مرحله 1: یک بسته داده کامل را ارسال کنید. یک مدل STEP یا X_T برای هندسه و یک طراحی دوبعدی برای تلورانس ها، مبناها، رزوه ها، پایان، مواد، عملیات حرارتی و علامت گذاری. یک مدل به تنهایی ابعاد انتقادی را برای تفسیر باقی می گذارد و تفسیر جایی است که اختلافات شروع می شود. مقدار، تاریخ هدف، کشور مقصد و نیاز بسته بندی را بیان کنید.
مرحله ۲: قبل از قیمت، بازخورد DFM را بخواهید. یک تامین کننده جدی در مورد ضخامت دیوار، دستیابی به ابزار، شعاع گوشه، تحمل پشته و اینکه آیا پایان شما در هندسه ای که کشیده اید قابل دستیابی است یا خیر، نظر می دهد. نقل قول بدون سؤال فنی معمولاً به این معنی است که نقاشی خوانده نشده است.
مرحله 3: قابلیت تحمل را با شواهد بررسی کنید. بپرسید کدام تلورانس برای کدام ویژگی اعمال میشود، کدام روش بازرسی آن را ثابت میکند، و اینکه آیا این عدد قابلیت پردازش است یا بهترین رکورد. درخواست یک گزارش ابعادی از یک کار مشابه.
مرحله 4: مواد و قابلیت ردیابی را تأیید کنید. گواهی آسیاب، شماره حرارت، و اینکه آیا جایگزینی تا به حال مجاز است را بپرسید. برای درجه های ضد زنگ و هوافضا این غیر قابل مذاکره است.
مرحله 5: یک نمونه اولیه پولی سفارش دهید و خودتان آن را بررسی کنید. ویژگیهای مهم را اندازهگیری کنید، نه ویژگیهای آسان، و کیفیت لبه، درگیری نخ، پرداخت و صاف بودن را بررسی کنید. نمونه اولیه ای که CMM شما را منتقل می کند، بیشتر ریسک را از سفارش تولید حذف می کند.
مرحله 6: با بسته بازرسی از قبل موافقت کنید. گزارش بازرسی مقاله اول، گزارش ابعادی، گواهی مواد، گواهی درمان و عکس های بسته بندی. AQL یا بازرسی کامل را برای ویژگی های حیاتی قبل از تولید تعریف کنید، نه پس از رد.
مرحله 7: برنامه، تدارکات و اشتراک ریسک را قفل کنید. زمان تحویل گرفتن تاییدیه را به جای پرس و جو تایید کنید، موافقت کنید که در صورت تاخیر در مواد چه اتفاقی می افتد، و شرایطی را انتخاب کنید که با ریسک شما مطابقت دارد: پیک برای نمونه ها، حمل و نقل هوایی برای تولید فوری، حمل و نقل دریایی برای حجم برنامه ریزی شده.
مرحله 8: هزینه کل را مقایسه کنید، نه قیمت واحد. قیمت ارزانتر با اولین مقاله ضعیف، مستندات نامشخص و کیفیت غیرقابل پیشبینی هزینه بیشتری در کار بازرسی، توقف خط و کار مجدد دارد.
پرسشهای متداول: پارامترها و قابلیتهای ماشینکاری
هر پاسخ با جدول پارامترهای بالا مطابقت دارد. جایی که یک رقم نقل می شود، منبع ذکر شده است تا تیم کیفیت شما بتواند به طور مستقل آن را تأیید کند.
Q1: ماشینکاری در تولید به چه معناست و چه تفاوتی با سایر فرآیندها دارد؟
A1: ماشینکاری به معنای برداشتن مواد از یک قطعه کار جامد تا زمانی که هندسه باقیمانده با نقشه مطابقت داشته باشد، با استفاده از یک ابزار برش، یک چرخ سنگ زنی یا یک الکترود سیمی است. با فرآیندهای افزودنی مانند پرینت سه بعدی، که هندسه را لایه به لایه ایجاد می کند، و با قالب گیری، ریخته گری یا آهنگری، که در آن قالب شکل را مشخص می کند، متفاوت است. تفاوت عملی این است که قطعات ماشین کاری شده کاملاً متراکم و همسانگرد هستند، هندسه مستقیماً از فایل CAM می آید و تحمل ها با برش کنترل شده به جای سایش ابزار یا جبران انقباض حاصل می شود.
منبع: لیست قابلیت فرآیند کارخانه، نوامبر 2026؛ ISO 2768-1:1989.
Q2: سخت ترین تحملی که خدمات ماشینکاری شما می تواند داشته باشد چیست؟
A2: ± 0.005 میلی متر در ویژگی های دقیق، با 0.02 ± میلی متر به عنوان تحمل عمومی ما برای قطعات مکانیکی استاندارد. مقدار قابل دستیابی به مواد، اندازه ویژگی و هندسه بستگی دارد: یک شفت کوچک ضد زنگ 0.005 ± میلیمتر قابل اطمینانتر از یک صفحه آلومینیومی طولانی است، جایی که انبساط حرارتی و انحراف به حد مجاز تبدیل میشود. ما تحمل قابل اجرا را در طول بررسی DFM بهجای نقلقول یک عدد عمومی تأیید میکنیم.
منبع: لیست قابلیت فرآیند کارخانه، نوامبر 2026؛ ISO 2768-1:1989.
Q3: کدام مواد را می توانید برای قطعات سفارشی ماشین کنید؟
A3: آلومینیوم 6061-T6، 7075-T6 و 2024؛ فولاد ضد زنگ 303، 304، 316L و 17-4PH؛ برنج C360 و مس C110؛ فولاد کربن 1045 و فولادهای آلیاژی انتخاب شده؛ و پلاستیک های مهندسی از جمله POM، PEEK، PTFE، PA6 و UHMWPE. گواهی های مواد در صورت درخواست در دسترس هستند، و جایگزینی هرگز بدون تایید کتبی انجام نمی شود.
منبع: لیست مواد تایید شده، کتابچه راهنمای کیفیت کارخانه.
Q4: چه زبری سطح و پرداخت در دسترس است؟
A4: سطوح ماشینکاری شده معمولاً 6.3 میکرومتر Ra هستند، پرداخت استاندارد به Ra 1.6 میکرومتر، پرداخت ریز به Ra 0.8 میکرومتر میرسد و سنگ زنی یا لایهبندی به Ra 0.4 میکرومتر میرسد. درمان ها شامل آنودایز نوع II و III، سندبلاست، غیرفعال کردن، آبکاری روی و نیکل، پوشش پودری، مارک لیزری و پولیش است.
منبع: ورق مشخصات پایان سطح. اندازه گیری زبری تستر
Q5: حداقل مقدار سفارش چقدر است و آیا هزینه ابزارآلات وجود دارد؟
A5: یک قطعه برای نمونه های اولیه پذیرفته می شود، و هیچ هزینه ای برای ابزار وجود ندارد زیرا ماشینکاری نیازی به قالب یا قالب اختصاصی ندارد. برنامهنویسی و راهاندازی در قیمتگذاری شده است، بنابراین واحد دوم بسیار ارزانتر از واحد اول است.
منبع: سیاست نقل قول، راهنمای فروش کارخانه.
Q6: حداکثر اندازه قطعه ای که می توانید ماشینکاری کنید چقدر است؟
A6: فرزکاری تا 1200 × 800 × 500 میلی متر و چرخش تا Ø400 × 1000 میلی متر. گاهی اوقات میتوان قطعات بزرگتر را در بخشهای تقسیمشده تولید و مونتاژ کرد، اما این مقدار تحمل را تغییر میدهد و باید به جای ساختگی، مهندسی شود.
منبع: لیست مشخصات ماشین، نوامبر 2026.
Q7: برای چه زمانی باید برنامه ریزی کنم؟
A7: 5 تا 7 روز کاری برای نمونه های اولیه پس از تایید قرعه کشی و 12 تا 18 روز کاری برای 100 تا 1000 قطعه. این ارقام مواد موجود در انبار را فرض میکنند و هیچ رفتار خاصی ندارند. آنودایز و آبکاری معمولاً 2 تا 4 روز کاری اضافه می کند و مواد وارداتی می توانند به میزان قابل توجهی بیشتر اضافه کنند.
منبع: استاندارد برنامه ریزی تولید، نوامبر 2026.
Q8: کدام قالبهای طراحی را میپذیرید، و ابعاد غیرقابل تحمل چگونه مدیریت میشوند؟
A8: STEP، IGES، X_T، DWG، DXF و PDF. ابعاد غیر قابل تحمل به طور پیشفرض از ISO 2768-m یا در مواردی که کنترل دقیقتری مورد نیاز است از ISO 2768-f پیروی میکنند و تلورانسهای هندسی از ASME Y14.5-2018 پیروی میکنند. اگر طراحی شما از استاندارد دیگری استفاده می کند، آن را در برگه ذکر کنید، زیرا فرض پیش فرض بر بازرسی و هرگونه اختلاف حاکم است.
منبع: ISO 2768-1:1989، ISO 2768-2:1989، ASME Y14.5-2018.
Q9: کیفیت قبل از حمل و نقل چگونه تأیید می شود؟
A9: با یک گزارش بازرسی مقاله اول، یک گزارش ابعادی در برابر نقشه ها، گواهی های مواد و درمان، و اندازه گیری CMM یا دید برای ویژگی های موقعیت و مشخصات. سختی و زبری با ابزارهای اختصاصی بررسی می شود.
منبع: ISO 9001:2015 رویه کنترل کیفیت همسویی؛ لیست تجهیزات بازرسی
نتیجه گیری و درخواست نقل قول
اکنون پاسخی دارید که ماشینکاری از منظر خرید به چه معناست : این اصطلاح واقعاً چه چیزی را توصیف میکند، کدام نوع هندسه متناسب است، کدام تحملها و پرداختها واقع بینانه هستند، چگونه قابلیتها بر روی برنامههای صنعتی نگاشت میشوند، و چگونه یک تامینکننده را قبل از انجام سفارش خرید واجد شرایط کنید.
اگر پروژه شما نیاز به ماشینکاری سفارشی در فلز یا پلاستیک مهندسی دارد، نقشه دو بعدی و مدل سه بعدی خود را با مقدار، مواد، پایان و تاریخ هدف ارسال کنید. تیم مهندسی ما قابلیت ساخت را بررسی میکند، تلورانس اعمال شده برای هر یک از ویژگیهای حیاتی را تأیید میکند، و یک نقل قول را با زمان تحویل و برنامه بازرسی برمیگرداند. بدون قطعات کاتالوگ، بدون فروش مجدد، بدون وعده های مبهم: ما آنچه را که شما مشخص می کنید ماشین می کنیم و آنچه را که ارسال می کنیم مستند می کنیم.
تماس بگیرید
آیا آماده هستید تا قطعات ماشینکاری شده دقیق را از نقشه خود تهیه کنید؟ امروز با ما تماس بگیرید.
📄 برگه اطلاعات فنی را درخواست کنید
تماس با ما →📞 با تیم مهندسی ما صحبت کنید
تماس بگیرید →🔗 راه حل های ماشینکاری سفارشی ما را مرور کنید
مشاهده خدمات →Dongguan A&S Power Technology Co., Limited.
315 PING 'AN AVENUE, PINGHU STREET, LONGGANG District,
شهر شنژن، استان گوانگدونگ
📞 18688963321 +86
✉ samuel@chnzhongzhu.com
قطعات دقیق فرآیند اثبات شده


چگونه نرم افزار ماشینکاری cnc از قطعات پیچیده پشتیبانی می کند
مقاله مرتبط