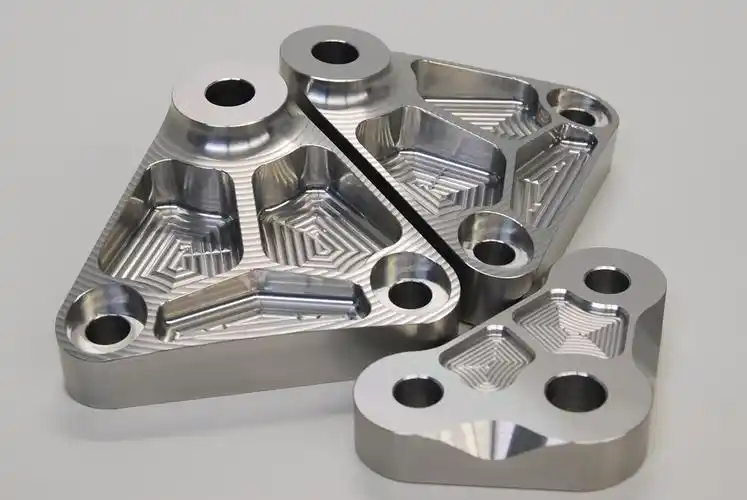
Como criar arquivos de impressão 3D: fluxo de trabalho industrial completo para amostragem de ferragens e moldes
Autor: SZTC
2026-09-30
No processamento de hardware e na fabricação de moldes plásticos, a amostragem rápida em 3D depende inteiramente de arquivos digitais imprimíveis de alta qualidade. Muitas falhas de impressão em oficinas, desvios dimensionais, defeitos de superfície e erros de montagem não são causados por problemas de impressora ou material, mas por arquivos de impressão 3D não qualificados. A maioria dos engenheiros exporta diretamente arquivos CAD projetados para usinagem CNC ou moldagem por injeção sem conversão e otimização profissional, resultando em modelos não imprimíveis e atraso no progresso da amostragem. Para técnicos industriais envolvidos em prototipagem rápida, a principal habilidade operacional é clara: como criar arquivos de impressão 3D que atendam aos padrões industriais para verificação de cavidades de moldes e testes funcionais de hardware. Este artigo elabora um fluxo de trabalho padronizado de processo completo para gerar arquivos de impressão 3D de alta precisão e livres de erros para cenários de amostragem rápida de fábrica.
1. Compreenda os formatos de arquivo de impressão 3D padrão para uso industrial
Antes de aprender como criar arquivos de impressão 3D , é essencial dominar os principais formatos de arquivos industriais e seus cenários aplicáveis. Diferentes formatos carregam diferentes atributos de dados, determinando diretamente a precisão da impressão e a compatibilidade do equipamento.
1.1 STL: O formato universal de impressão industrial
STL (Standard Tessellation Language) é o formato mais amplamente adotado para impressão 3D de moldes e hardware. Ele converte modelos CAD 3D completos em superfícies de malha triangular, registrando apenas dados de contorno geométrico sem parâmetros ou informações de cor. Com total compatibilidade com todos os equipamentos FDM, SLA, SLS e de impressão de metal e software de fatiamento, STL é o padrão padrão para amostragem rápida industrial. É leve, estável e fácil de reparar, atendendo totalmente às necessidades de iteração e verificação de amostras diárias de moldes e acessórios de hardware.
1.2 3MF: Alternativa Moderna de Alta Precisão
3MF é um formato de fabricação 3D de nova geração que compensa os defeitos técnicos do STL. Suporta armazenamento completo de dados, incluindo detalhes de malha, informações de cores e parâmetros de impressão, com tamanho de arquivo menor e sem distorção de malha. Para amostras de moldes plásticos de alta precisão com superfícies curvas complexas e texturas finas, o 3MF pode reter mais detalhes do projeto e evitar distorções de facetas causadas pela exportação STL de baixa precisão. Está gradualmente se tornando o formato preferido para prototipagem industrial de alto padrão.
1.3 OBJ e outros formatos auxiliares
Os formatos OBJ são usados principalmente para modelos com requisitos de textura e cor de superfície, adequados para simulação de aparência de amostras de moldes plásticos. No entanto, eles têm pouca compatibilidade com equipamentos industriais de impressão de metal e não são adequados para peças estruturais de hardware e inserções de moldes de alta resistência. Na amostragem industrial formal, STL e 3MF ainda são os principais formatos convencionais.
2. Padrões de Design Industrial de Criação de Pré-Arquivo
Os arquivos de impressão 3D qualificados devem ser baseados em modelos industriais imprimíveis. O design de modelo padronizado é o pré-requisito para resolver como criar arquivos de impressão 3D com zero defeitos.
2.1 Requisitos do modelo estanque e múltiplo
O padrão mais fundamental para arquivos imprimíveis é uma estrutura completamente estanque e múltipla. Todas as superfícies do modelo devem ser fechadas sem arestas abertas, pequenas lacunas, malhas sobrepostas ou faces internas quebradas. Arquivos não estanques não conseguem gerar caminhos de corte eficazes, causando interrupção da impressão, camadas ocas e colapso estrutural. Para cavidades de molde de parede fina e peças de montagem de hardware complexas, a inspeção da integridade da malha deve ser mais rigorosa para eliminar defeitos microscópicos.
2.2 Parâmetros Estruturais Correspondentes ao Processo
Otimize os parâmetros estruturais de acordo com os processos de impressão antes da exportação do arquivo. Reserve uma espessura mínima de parede de 0,8 mm para amostras de molde SLA e 1,2 mm para peças de hardware FDM. Siga a regra de autossuporte de 45 graus para reduzir estruturas de suporte redundantes e adicione transições arredondadas em cantos agudos para aliviar o estresse de impressão. Parâmetros estruturais irracionais levarão a modelos CAD qualificados, mas a arquivos de impressão não qualificados.
2.3 Calibração de Unidade e Dimensão
Os arquivos de impressão 3D não contêm informações da unidade, tornando o erro da unidade o erro industrial mais comum. Todos os modelos de moldes e ferragens devem ser confirmados em milímetros antes da exportação. Compare as dimensões gerais com os desenhos de projeto para evitar desvios de tamanho causados por confusão em polegadas e milímetros, garantindo que a amostra impressa atenda aos padrões de montagem industrial.
3. Guia passo a passo: como criar arquivos de impressão 3D
Este fluxo de trabalho industrial padronizado abrange otimização de modelos, exportação de arquivos, reparo de malha e calibração de parâmetros, respondendo totalmente como criar arquivos de impressão 3D para amostragem rápida e qualificada.
3.1 Otimização de Modelo para Manufatura Aditiva
Converta modelos tradicionais de CNC e design de moldes em estruturas fáceis de fabricar aditivas. Remova pequenos furos cegos não imprimíveis, paredes residuais ultrafinas e estruturas com recortes irracionais. Otimize a uniformidade da espessura da parede para evitar mudanças bruscas de espessura que causem deformação térmica. Para moldes de plástico, mantenha os ângulos de saída e os detalhes da textura da cavidade; para peças de hardware, reforce as estruturas de suporte de carga e as posições de tolerância de montagem para garantir que o modelo atenda aos requisitos de viabilidade de impressão e verificação funcional.
3.2 Exportação de arquivos de alta precisão de software CAD
Use software CAD industrial, como SolidWorks, Fusion 360 e UG NX, para exportação padronizada. Selecione o formato STL ou 3MF de acordo com os requisitos de precisão da amostragem. Ajuste os parâmetros de precisão de exportação adequadamente: defina alta tolerância de acordes para amostras de textura de molde fino para restaurar detalhes de superfícies curvas e adote precisão padrão para peças estruturais de hardware comuns para equilibrar o tamanho do arquivo e a velocidade de corte. Evite exportações de baixa precisão que causam distorção de facetas e perda de detalhes.
3.3 Inspeção Profissional de Malha e Reparo de Defeitos
Os arquivos originais exportados inevitavelmente apresentam pequenos erros de malha. Importe arquivos para ferramentas de reparo de malha para detectar e corrigir arestas abertas, normais invertidas, faces sobrepostas e vértices não múltiplos. Conclua a verificação completa de estanqueidade para garantir que o arquivo forme uma estrutura de entidade fechada e imprimível. Esta etapa é crucial para transformar arquivos de design defeituosos em arquivos de impressão 3D de nível industrial, eliminando a maioria dos riscos potenciais de impressão.
3.4 Otimização Secundária do Cenário de Impressão
Otimize arquivos de acordo com processos e materiais de impressão específicos. Para impressão em molde de resina, alise malhas ásperas locais para melhorar o efeito de simulação de superfície. Para impressão de materiais de engenharia de hardware, ajuste a racionalidade da estrutura interna para aumentar a resistência da ligação da camada. Para inserções de moldes de impressão em metal, otimize as áreas de concentração de tensão nas limas para evitar rachaduras térmicas durante a fusão a laser.
3.5 Visualização final e salvamento de arquivo padrão
Visualize o arquivo reparado no software de fatiamento para verificar estruturas ausentes, malhas anormais e áreas não imprimíveis. Confirme novamente a tolerância dimensional, a integridade estrutural e a viabilidade de impressão. Salve e classifique arquivos de acordo com números de projeto e tipos de amostra para facilitar a impressão subsequente em lote e o gerenciamento de iteração de versão.
4. Habilidades de criação de arquivos baseadas em cenários para moldes e ferragens
Diferentes cenários de amostragem industrial exigem estratégias de criação de arquivos direcionadas para maximizar a qualidade e a eficiência da amostra.
4.1 Criação de arquivo de amostra de molde plástico
Concentre-se na retenção de detalhes e na suavidade da superfície ao criar arquivos de impressão de molde. Melhore a precisão da exportação para restaurar pequenas ranhuras de cavidades, superfícies curvas e características de textura. Simplifique estruturas redundantes não funcionais e mantenha estruturas completas de desmoldagem e canais de resfriamento. Garanta que o arquivo possa realmente simular os efeitos da moldagem por injeção e suportar a análise do fluxo do molde e a verificação da otimização estrutural.
4.2 Criação de arquivo de amostra funcional de hardware
Priorize a estabilidade estrutural e a precisão da montagem para arquivos de impressão de hardware. Otimize a tolerância da posição do furo e a folga da estrutura da rosca, reserve a compensação de encolhimento de 0,1 mm-0,2 mm para peças de montagem. Garanta uma espessura de parede uniforme e uma distribuição razoável de tensão no arquivo para fazer com que a amostra impressa passe nos testes de resistência mecânica e na verificação da montagem do acessório.
5. Erros e soluções comuns na criação de arquivos
Evitar erros típicos melhora efetivamente o rendimento da amostragem rápida industrial e reduz os custos de retrabalho.
5.1 Exportação direta sem reparo de malha
A maioria dos arquivos CAD originais exportados apresentam defeitos de malha ocultos. O corte direto e a impressão sem reparo causarão deslocamento da camada, esvaziamento local e desmantelamento da amostra, desperdício de materiais e tempo de amostragem.
5.2 Configurações de parâmetros de exportação de baixa precisão
A precisão de exportação excessivamente baixa leva a sérios facetamentos de superfícies curvas, perdendo detalhes de textura do molde e afetando a precisão da montagem do hardware. Sempre combine parâmetros de alta precisão para criação de arquivos de amostras industriais.
5.3 Ignorando Calibração de Unidade e Tolerância
Negligenciar a confirmação da unidade e a compensação de encolhimento resulta em dimensões de amostra não qualificadas, impossibilitando a desmoldagem das cavidades do molde e a montagem normal das peças de hardware.
6. Conclusão
Em resumo, a solução completa para criar arquivos de impressão 3D para amostragem rápida de hardware e moldes de plástico abrange seleção de formato, otimização de modelo DfAM, exportação de alta precisão, reparo de defeitos de malha e calibração secundária baseada em cenário. Os arquivos de impressão 3D industriais qualificados não são simples arquivos CAD convertidos, mas arquivos imprimíveis otimizados, reparados e verificados que se adaptam às regras de fabricação aditiva. Dominar fluxos de trabalho padronizados de criação de arquivos pode reduzir efetivamente as taxas de falhas de impressão, encurtar os ciclos de iteração de produtos e fornecer suporte de arquivos digitais estáveis e de alta precisão para amostragem rápida de fábrica, ajudando as empresas de manufatura a melhorar a eficiência de P&D e a velocidade de resposta do mercado.


Samuel Song Seu representante de serviço
samuel@chnzhongzhu.comWhatsApp:+86 18688963321
Especializada em processamento de fundição sob pressão de liga de zinco - alumínio-magnésio , fresagem CNC , torneamento CNC, impressão 3D, moldagem por injeção e processamento de chapas metálicas. Serviços de fabricação .
Como criar arquivos STL: guia passo a passo industrial para amostragem rápida de hardware e molde
Como criar designs de impressão 3D: Guia DfAM industrial para amostragem de hardware e moldes
Artigo Relacionado
Este guia explica a relação entre IA, aprendizado de máquina e aprendizado profundo em termos práticos. Abrange como as tecnologias diferem, como funcionam, onde são utilizadas e o que significam para a fabricação industrial, inspeção de qualidade e usinagem CNC.
O aprendizado de máquina faz parte da IA
Este guia foi escrito para engenheiros mecânicos, compradores de equipamentos industriais, profissionais de manutenção e equipes de compras de manufatura. Ele explica como o óleo reduz o atrito, como funcionam os diferentes mecanismos de lubrificação, quais propriedades do óleo são importantes e onde a lubrificação é usada em máquinas industriais.
Como o óleo entre as peças da máquina reduz o atrito?