
Como imprimir usando impressora 3D: um guia prático para amostragem rápida de hardware e moldes de plástico
Autor: SZTC
2026-03-31


Samuel CançãoSeu representante de serviço
Especializado emzinco-liga de alumínio-magnésioprocessamento de fundição,Fresamento CNC,Torneamento CNC,Impressão 3D,moldagem por injeçãoe processamento de chapas metálicas.Serviços de fabricação.
-----------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------
Para os fabricantes dos setores de processamento de hardware e moldes plásticos, a prototipagem rápida é a chave para acelerar o desenvolvimento de produtos, verificar projetos e conquistar pedidos de clientes. A impressão 3D tornou-se a solução ideal para produção de amostras rápida e de baixo custo, mas muitas equipes de engenharia ainda perguntam:como imprimir usando impressora 3Dobter amostras de alta precisão de nível industrial que atendam aos padrões de hardware e moldes?
Ao contrário da impressão 3D de consumo, a impressão industrial para ferragens (peças metálicas) e moldes plásticos (cavidades, inserções) requer etapas específicas, seleção de materiais e configurações de parâmetros para garantir velocidade e qualidade. Esse blog vai quebrarcomo imprimir usando impressora 3Dem um guia passo a passo adaptado ao setor, cobrindo preparação, operação, pós-processamento e dicas importantes para evitar erros comuns, ajudando você a dominar a amostragem rápida com impressão 3D.
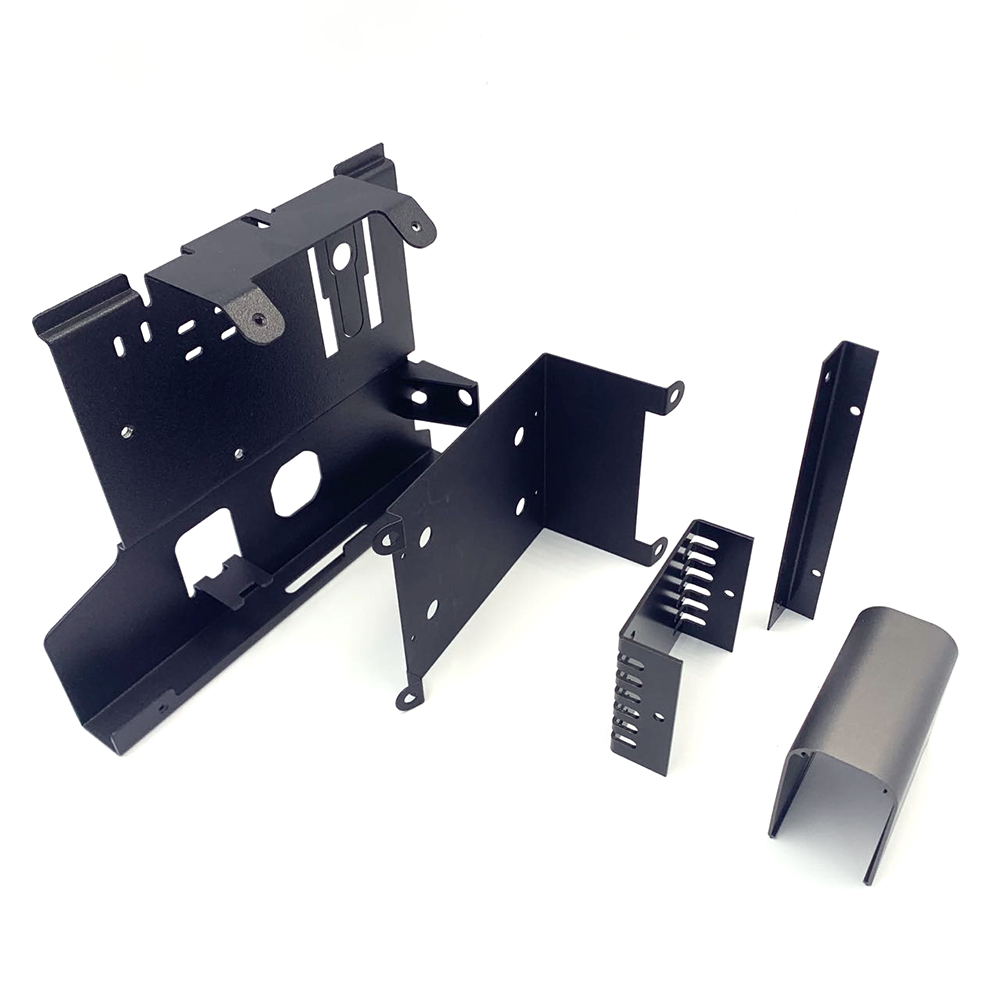
1. Preparação pré-impressão: estabeleça as bases para uma impressão 3D bem-sucedida
Antes de começar a imprimir, a preparação adequada é fundamental para evitar falhas e garantir que sua amostra atenda aos requisitos industriais. Este é o primeiro e mais importante passo paracomo imprimir usando impressora 3Dpara aplicações de hardware e moldes.
1.1 Etapa 1: Otimizar o arquivo de projeto 3D (crítico para precisão)
O arquivo de design 3D é o modelo para sua amostra – um design ruim levará a falhas de impressão ou peças de baixa qualidade. Para indústrias de ferragens e moldes, siga estas diretrizes:
-
Para processamento de hardware: Use software CAD para projetar peças metálicas (suportes, fixadores, acessórios mecânicos) com tolerâncias dimensionais claras (normalmente ±0,02 mm). Evite paredes excessivamente finas (menos de 0,8 mm para metal) e ângulos retos agudos – substitua-os por cantos arredondados de R0,5 a 1 mm para evitar concentração de tensão e rachaduras na impressão. Adicione interno (2-3 mm de espessura) para peças planas grandes para aumentar a resistência ao impacto.
-
Para fabricação de moldes de plástico: Projete cavidades de molde, inserções ou moldes de teste com ângulos de inclinação adequados (1-3°) para facilitar a liberação da peça. Otimize os canais de resfriamento e as superfícies de separação e evite cavidades internas fechadas que não podem ser impressas sem suportes. Para estruturas de molde complexas, utilize projetos compatíveis com a tecnologia SLS para reduzir as necessidades de suporte.
-
Formato de arquivo e verificação de erros: Salve o arquivo em formatos universais (STL, STEP, IGES) para compatibilidade com software de impressão 3D industrial. Use ferramentas de validação de projeto para verificar erros (bordas não múltiplas, estruturas sobrepostas) que causam falhas de impressão. Para peças metálicas, certifique-se de que o modelo seja compatível com a tecnologia de impressão SLM/DMLS.
1.2 Etapa 2: Selecione o material de nível industrial correto
A seleção do material determina diretamente a resistência, a precisão e a usabilidade da sua amostra – esta é uma parte fundamental docomo imprimir usando impressora 3Dpara uso industrial. Escolha materiais com base em sua indústria e finalidade da amostra:
-
Processamento de Hardware (amostras de metal): Priorize materiais que equilibrem dureza e capacidade de impressão. O aço inoxidável 17-4PH é uma escolha econômica (dureza tratada termicamente 40-45HRC) para inserções de molde e pilares guia; O aço para molde para trabalho a quente H13 (dureza tratada termicamente 38-42HRC) é ideal para moldes de fundição sob pressão em alta temperatura; A liga WC-Co (dureza 65-70HRC) é usada para ferramentas de corte de alto desgaste. O tamanho das partículas de pó metálico deve ser de 15-53μm para fusão uniforme.
-
Fabricação de moldes de plástico (amostras de moldes): Use resinas resistentes a altas temperaturas ou plásticos de engenharia que resistam ao calor da moldagem por injeção. Resinas de alta temperatura (por exemplo, resina rígida 10K) são adequadas para moldes de teste; nylons cheios de vidro funcionam para inserções de molde duráveis. Para peças de molde compostas, escolha resinas compatíveis com SLA para superfícies lisas necessárias para moldagem de fibra de carbono.
1.3 Etapa 3: Preparar a impressora 3D e o espaço de trabalho
As impressoras 3D industriais exigem verificações pré-operacionais para garantir um desempenho estável:
-
Calibração da impressora: Calibre a base de impressão (nivelamento) e o foco do bico/laser para evitar camadas irregulares. Para impressoras de metal, verifique a potência do laser e a temperatura do leito de pó; para impressoras de resina, verifique a intensidade da luz UV e a limpeza do tanque de resina.
-
Preparação de Materiais: Pó metálico seco (umidade <30%) para evitar poros durante a impressão; carregue a resina no tanque sem bolhas. Para molde de aço H13, certifique-se de que a câmara de impressão tenha argônio de alta pureza (conteúdo de oxigênio <0,01%) para evitar oxidação.<30%) to prevent pores during printing; load resin into the tank without bubbles. For H13 mold steel, ensure the print chamber has high-purity argon (oxygen content <0.01%) to avoid oxidation.
-
Configuração do espaço de trabalho: Mantenha um ambiente limpo e com temperatura controlada (20-25°C) para evitar a degradação do material. Para impressão em resina, garanta ventilação adequada; para impressão em metal, use um espaço de trabalho resistente ao fogo e equipamento de proteção.

2. Operação de impressão: guia passo a passo para impressão 3D
Depois de preparado, siga estas etapas para imprimir sua amostra – este é o núcleo docomo imprimir usando impressora 3Dpara amostragem rápida de hardware e molde. O processo varia ligeiramente de acordo com o tipo de impressora, mas as etapas principais são universais.
2.1 Etapa 1: importar e fatiar o arquivo de design
Use software de impressão 3D industrial (por exemplo, Raise3D专属切片软件, SLM Solutions Software) para importar seu arquivo de design e dividi-lo em camadas imprimíveis:
-
Parâmetros de fatiamento: Defina a espessura da camada (0,03-0,2 mm) - 0,03 mm é a "espessura dourada" para alta precisão, garantindo distribuição uniforme da dureza após o tratamento térmico. Para peças metálicas utilizar camadas mais finas (0,03-0,05mm); para peças de molde, 0,05-0,1 mm equilibra velocidade e precisão.
-
Configurações da estrutura de suporte: Adicione suportes automáticos para recursos pendentes (ângulo >45°). Para peças metálicas, utilize o mesmo material dos suportes para evitar arranhões superficiais durante a remoção; para peças de molde de resina, coloque suportes em áreas não críticas para minimizar o pós-processamento.
-
Velocidade e potência de impressão: Ajuste com base no material: o aço inoxidável 17-4PH usa potência de laser de 280-320 W e velocidade de digitalização de 400-500 mm/s; O aço para molde H13 requer potência de 350-400 W e velocidade de 300-400 mm/s para garantir o derretimento total. Para impressão em resina, defina a velocidade para 50-100 mm/s para precisão.
2.2 Etapa 2: Comece a imprimir e monitore o processo
Inicie a impressão e monitore-a de perto, principalmente nos primeiros 30 minutos (crítico para evitar falhas precoces):
-
Impressão 3D de metal (SLM/DMLS): A impressora espalha automaticamente o pó metálico e o funde com um laser, camada por camada. Monitore o foco do laser e a temperatura do leito de pó para evitar derretimento irregular ou poros. Para peças grandes, use a tecnologia de supressão de vibração ativa Hyper FFF™ da Raise3D para reduzir erros.
-
Impressão 3D em resina/plástico (SLA/FDM): As impressoras SLA curam a resina com luz UV; As impressoras FDM extrudam plástico fundido. Verifique se há vazamentos de resina (SLA) ou congestionamentos de filamento (FDM). Para peças de molde, use sistemas de bico duplo IDEX para imprimir múltiplas amostras simultaneamente e acelerar a amostragem.
-
Impressão autônoma: Para trabalhos de impressão longos (4+ horas), use impressoras com monitoramento remoto. Configure alertas para falhas (por exemplo, esgotamento de material, mau funcionamento do laser) para evitar desperdício de tempo e materiais.

3. Pós-Processamento: Finalize a Amostra para Uso Industrial
As amostras impressas em 3D não estão “prontas para impressão” – o pós-processamento é essencial para atender aos padrões de hardware e moldes. Esta etapa final completacomo imprimir usando impressora 3Dpara amostragem industrial.
3.1 Etapa 1: Remover suportes e base de impressão
Remova cuidadosamente as estruturas de suporte usando alicates, alicates ou ataque químico (para peças metálicas). Para peças de resina, retire suavemente os suportes para evitar danos à superfície; para peças de metal, use corte mecânico e esmerilhe os pontos de contato até ficarem lisos. Retire a amostra da mesa de impressão utilizando uma espátula (resina) ou ferramenta especializada (metal), tomando cuidado para não deformar a peça.
3.2 Etapa 2: Acabamento de superfície e aprimoramento de material
Otimize a superfície e o desempenho da amostra com base no seu uso:
-
Hardware (amostras de metal): Lixe a superfície com uma lixa de grão fino (grão 400-800) para remover rebarbas. Realize tratamento térmico para aumentar a dureza: o aço inoxidável 17-4PH usa tratamento de solução de 1040 ℃ + envelhecimento de 480 ℃; O aço para molde H13 usa têmpera de 860 ℃ + revenido duplo de 520 ℃. Para peças de alto desgaste, adicione revestimento PVD em 50%.
-
Amostras de moldes de plástico: Limpe as peças de resina com álcool isopropílico para remover a resina não curada. Cure as peças de resina em uma câmara UV para obter dureza total. Lixe as cavidades do molde até obter um acabamento liso (Ra≤3,2μm) para evitar aderência durante a moldagem por injeção. Para moldes compostos, use areia de alumina (areia de alumina de 0,1 mm, pressão de 0,3 MPa) para aumentar a dureza da superfície.
3.3 Etapa 3: Inspeção de Qualidade (Crítica para Uso Industrial)
Inspecione a amostra para garantir que ela atenda aos padrões do seu setor – esta é a verificação final antes de usar ou entregar a amostra:
-
Verificação de precisão: Use calibradores ou uma máquina de medição por coordenadas (CMM) para verificar a precisão dimensional, garantindo que corresponda ao projeto CAD. Para peças de molde, verifique a consistência do ângulo de inclinação e a suavidade da cavidade.
-
Teste de desempenho: Para peças de hardware, teste de resistência e dureza (por exemplo, 17-4PH deve atingir 40-45HRC após tratamento térmico); para peças de molde, teste a resistência ao calor e a durabilidade com testes preliminares de moldagem por injeção.
-
Verificação de defeitos: Procure poros, rachaduras ou superfícies irregulares — esses defeitos podem inutilizar peças de hardware ou ineficazes peças de molde. Para peças metálicas, use um microscópio para verificar a existência de poros internos (porosidade <0,1% é o ideal).<0.1% is ideal).

4. Principais dicas e erros comuns a serem evitados
Para dominarcomo imprimir usando impressora 3Dpara amostragem de ferragens e moldes, evite estes erros comuns e siga dicas comprovadas pelo setor:
4.1 Dicas para amostragem rápida e de alta qualidade
-
Priorize o "design para manufatura aditiva (DfAM)" — simplifique recursos não críticos para acelerar a impressão e reduzir custos. Consulte o fabricante da sua impressora para otimizações de projeto (por exemplo, suporte técnico da Raise3D para peças industriais).
-
Para amostras urgentes, use impressoras com modos de impressão rápida (por exemplo, serviço urgente de 5 horas para peças pequenas) e pré-prepare materiais para reduzir o tempo de preparação.
-
Estabeleça um sistema de armazenamento de material: mantenha o pó metálico em caixas secas (ponto de orvalho <-40°C) e a resina em recipientes selados para evitar degradação.<-40℃) and resin in sealed containers to avoid degradation.
4.2 Erros comuns a evitar
-
Ignorando a calibração da impressora: leitos ou lasers não calibrados causam camadas irregulares e falhas nas impressões – sempre calibre antes de começar.
-
Escolhendo o material errado: Usar materiais de consumo (por exemplo, PLA) para amostras industriais leva a baixa resistência e baixa durabilidade. Sempre use metais adequados para moldes ou resinas de alta temperatura.
-
Negligenciar o pós-processamento: Ignorar o tratamento térmico de peças metálicas ou o acabamento superficial de peças de molde resulta em amostras que não atendem aos padrões industriais.
-
Buscando cegamente alta dureza: dureza acima de 55HRC torna as peças metálicas quebradiças - escolha a dureza com base no uso (40-45HRC para moldes, 55-60HRC para ferramentas de corte).
Recapitulação final: Para respondercomo imprimir usando impressora 3Dpara amostragem rápida de moldes de hardware e plástico, siga três estágios principais: preparação de pré-impressão (otimizar design, selecionar materiais, calibrar impressora), operação de impressão (cortar, imprimir, monitorar) e pós-processamento (remover suportes, finalizar, inspecionar). Seguindo essas etapas e dicas do setor, incluindo seleção de materiais, definição de parâmetros e tratamento térmico, você pode produzir consistentemente amostras de alta precisão e nível industrial em horas, não em semanas. Masterizaçãocomo imprimir usando impressora 3Dé a chave para agilizar seu processo de amostragem, reduzir custos e permanecer competitivo nas indústrias de ferragens e moldes.
Para que é usada a impressão 3D: soluções de amostragem rápida para indústrias de hardware e moldes de plástico
Como funciona a impressão 3D: um guia passo a passo para amostragem rápida de hardware e moldes de plástico
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
