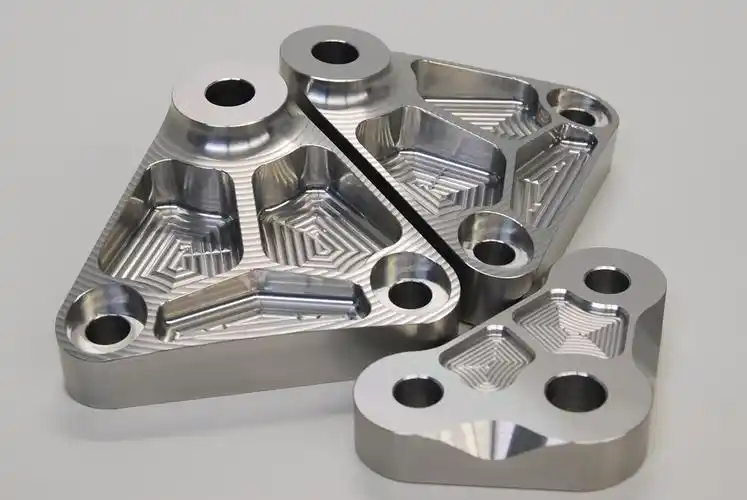
نحوه ایجاد طرح های چاپ سه بعدی: راهنمای DfAM صنعتی برای نمونه برداری از سخت افزار و قالب
نویسنده: SZTC
2026-09-30
پرینت سه بعدی به طور کامل جریان کار نمونه برداری سریع را برای صنایع پردازش قالب و سخت افزار پلاستیکی تغییر شکل داده است. کارخانهها میتوانند بهجای روزهای انتظار برای ماشینکاری CNC یا آزمایشهای پرهزینه قالب فولادی، نمونههای اولیه کاربردی را ظرف چند ساعت تحویل دهند. با این حال، اکثر عیوب چاپ، عملکرد ساختاری ضعیف، تحمل مونتاژ ضعیف، و تأیید نمونهبرداری ناموفق ناشی از شیوههای طراحی نامناسب است. بسیاری از مهندسان فایلهای CNC سنتی یا قالبگیری تزریقی را مستقیماً بدون بهینهسازی ساخت افزودنی مجدداً استفاده میکنند. برای تیمهای تولیدی که نمونهسازی پایدار، سریع و کمهزینه را دنبال میکنند، سؤال فنی اصلی واضح است: چگونه میتوان طرحهای چاپ سهبعدی را ایجاد کرد که مطابق با استانداردهای نمونهبرداری سریع قالب صنعتی و سختافزار باشد. این مقاله یک گردش کار طراحی کامل برای تولید افزودنی (DfAM) را ارائه می دهد که برای سناریوهای واقعی کارخانه طراحی شده است.
1. طرز فکر طراحی خود را برای چاپ سه بعدی صنعتی تغییر دهید
قبل از یادگیری قواعد طراحی خاص، طراحان باید تفکر تولید کاهشی را کنار بگذارند. درک تفاوت های منطقی اساسی اولین قدم برای تسلط بر نحوه ایجاد طرح های چاپ سه بعدی برای نمونه های صنعتی واجد شرایط است.
1.1 منطق طراحی تفریق در مقابل افزایش
طراحی سنتی CNC و قالب بر روی برداشتن مواد و دسترسی به ابزار تمرکز میکند و اجازه میدهد دیوارهای باقیمانده فوقالعاده نازک، زیر برشهای تیز، و انتقال ساختاری ناهموار. در مقابل، پرینت سه بعدی قطعات را لایه به لایه می سازد، بنابراین هر ویژگی باید با انباشته شدن لایه ها، انقباض حرارتی و محدودیت های گرانشی سازگار شود. طرحهای چاپ سهبعدی صنعتی، قابلیت چاپ، پایداری ساختاری، حداقل اتکا به پشتیبانی و عملکرد قابل اعتماد پس از پردازش را در اولویت قرار میدهند و در عین حال ویژگیهای عملکردی اصلی را برای آزمایش قالب و تأیید مونتاژ سختافزار حفظ میکنند.
1.2 اهداف اصلی طراحی چاپ سه بعدی صنعتی
نمونه برداری سریع قالب و سخت افزار، متفاوت از چاپ تزئینی درجه مصرف کننده، به سه هدف اصلی طراحی نیاز دارد. ابتدا از قابلیت چاپ 100% بدون فرو ریختن، تاب برداشتن یا جابجایی لایه اطمینان حاصل کنید. دوم، تلرانس ابعادی دقیق و سازگاری مونتاژ را برای آزمایشهای برازش حفظ کنید. سوم، بهینه سازی استحکام ساختاری و کیفیت سطح برای شبیه سازی عملکرد تولید رسمی. هر تغییر طراحی باید در خدمت این اهداف صنعتی باشد.
2. قوانین اساسی طراحی برای قطعات صنعتی قابل چاپ
قوانین اساسی استاندارد بیش از 80٪ از شکست های چاپ را حذف می کند. تسلط بر این پارامترها اساس چگونگی ایجاد طرح های چاپ سه بعدی با بازده و سازگاری بالا است.
2.1 حداقل ضخامت دیوار مطابق با فرآیند
ضخامت دیوار مهم ترین پارامتر تعیین کننده پایداری قطعه است. فن آوری های مختلف چاپ آستانه های صنعتی سختی دارند. برای تجهیزات سخت افزاری FDM، حداقل ضخامت دیواره 1.2 میلی متر را حفظ کنید تا از ترک خوردگی لایه و استحکام ناکافی جلوگیری کنید. برای نمونههای قالب پلاستیکی SLA، حداقل 0.8 میلیمتر ایمن را دنبال کنید تا بافتهای حفرهای ظریف بدون نقص توخالی را بازیابی کنید. برای درج قالب های چاپ شده با فلز، دیوارها را بالای 1.0 میلی متر نگه دارید تا از ساختارهای داخلی کاملاً متراکم اطمینان حاصل کنید. همیشه از انتقال ناگهانی ضخامت خودداری کنید. ضخامت دیواره ویژگی مجاور نباید بیش از 60% منحرف شود تا تنش حرارتی متعادل شود و از تاب برداشتن جلوگیری شود.
2.2 زوایای اورهنگ و خود پشتیبانی بهینه شده
برآمدگی های نامعقول منجر به تکیه گاه های بیش از حد، کیفیت پایین سطح و پس از پردازش خسته کننده می شود. طراحی صنعتی از قانون 45 درجه خود حمایتی پیروی می کند. هر سازه ای با شیب بیشتر از 45 درجه می تواند به طور پایدار بدون تکیه گاه های کمکی روی هم قرار گیرد. برای برآمدگی های کم عمق زیر 45 درجه، پخ ها را دوباره طراحی کنید، شیب های انتقالی اضافه کنید، یا جهت بخشی را تنظیم کنید تا پوشش پشتیبانی کاهش یابد. سطوح بافت قالب کلیدی و صفحات مونتاژ سخت افزار را از تکیه گاه های متراکم دور نگه دارید تا دقت حفظ شود.
2.3 ترخیص تلرانس و جبران انقباض
قطعات پرینت سه بعدی به طور طبیعی در طول خنک شدن و پخت منقبض می شوند و در صورت عدم جبران، باعث مونتاژ محکم یا ناموفق می شوند. فاصله 0.1 میلی متری تا 0.2 میلی متری را برای سوراخ های مونتاژ معمولی و اتصالات کشویی در نظر بگیرید. برای ساختارهای تعیین موقعیت قالب با دقت بالا، مقادیر جبران را با توجه به مواد خاص تنظیم کنید. رزین نیاز به کالیبراسیون جزئی دارد، در حالی که پلاستیک های مهندسی و آلیاژهای فلزی برای مطابقت با استانداردهای تحمل صنعتی نیاز به جبران انقباض دقیق تری دارند.
2.4 حذف گوشه تیز و کاهش استرس
زوایای راست داخلی تیز باعث تمرکز شدید تنش و خطرات جدایی لایه می شود. در طراحی پرینت سه بعدی صنعتی، تمام گوشه های تیز را با فیله های گرد جایگزین کنید. توزیع تنش یکنواخت چقرمگی قطعه را بهبود می بخشد، احتمال ترک خوردگی را کاهش می دهد و دوام قطعات باربر سخت افزاری و نمونه های اولیه قالب را که مکرراً آزمایش شده اند افزایش می دهد.
3. بهینه سازی طراحی مبتنی بر سناریو برای نمونه برداری از قالب و سخت افزار
تأیید ظاهر قالب پلاستیکی و آزمایش عملکرد سخت افزاری نیازمند استراتژی های طراحی متفاوت است. بهینه سازی هدفمند، مهارت پیشرفته کلیدی نحوه ایجاد طرح های چاپ سه بعدی برای اعتبارسنجی صنعتی دقیق است.
3.1 بهینه سازی طراحی برای نمونه های قالب پلاستیکی
طراحی نمونه قالب، پرداخت سطح، عملکرد قالبگیری و شبیهسازی ساختاری را در اولویت قرار میدهد. زوایای پیش نویس استاندارد شده را به تمام دیوارهای عمودی اضافه کنید تا اثرات قالب گیری قالب گیری تزریقی واقعی را تکرار کنید و از ساختارهای زیرین که مانع انتشار قالب می شوند، اجتناب کنید. جزئیات تزئینی غیر ضروری را با حفظ شیارهای کامل حفره، مناطق بافت و ساختارهای کانال خنک کننده ساده کنید. برای کانال های خنک کننده توخالی، فضاهای مناسب زهکشی و تمیز کردن پودر را برای اطمینان از چاپ کامل و بدون مانع پس از پردازش، رزرو کنید.
3.2 بهینه سازی طراحی برای نمونه های اولیه عملکردی سخت افزار
قطعات سخت افزاری بر استحکام مکانیکی، دقت مونتاژ و دوام ساختاری تمرکز دارند. تقویت ضخامت دیوار در اتصالات باربر و نقاط اتصال. ساختارهای مونتاژ شده چند تکه را در طرح های چاپ شده یک تکه ادغام کنید تا شکاف های مونتاژ و خطاهای تحمل را از بین ببرید. موقعیت سوراخ ها و ساختارهای رزوه را با فاصله های استاندارد شده بهینه کنید تا مطمئن شوید که نمونه اولیه می تواند آزمایش های مکانیکی واقعی و تأیید اتصالات فیکسچر را کامل کند.
4. گردش کار گام به گام برای ایجاد طرح های چاپ سه بعدی واجد شرایط
این گردش کار تمام پروسه استاندارد شده به نحوه ایجاد طرحهای پرینت سه بعدی از مدلسازی اولیه تا صدور نهایی فایل قابل چاپ پاسخ میدهد و به طور کامل با تقاضاهای نمونهبرداری سریع کارخانه سازگار است.
4.1 تأیید الزامات و انتخاب فرآیند
با روشن کردن هدف استفاده از نمونه، الزامات دقت و استانداردهای عملکرد مکانیکی شروع کنید. فرآیند چاپ منطبق را انتخاب کنید: SLA را برای نمونههای ظاهری قالب با دقت بالا، FDM را برای جیگهای ساختاری سختافزاری کمهزینه، و چاپ فلز را برای درجهای قالب با استحکام بالا انتخاب کنید. ابتدا پارامترهای فرآیند را تأیید کنید تا جهت طراحی سازه بعدی را هدایت کنید و از راه حل های طراحی ناهماهنگ جلوگیری کنید.
4.2 طراحی ساختاری و مدلسازی DfAM
اسکچ های پارامتریک محدود با کنترل ابعادی دقیق بسازید. قوانین ضخامت دیوار صنعتی، برآمدگی و فیله را برای تکمیل مدل سازی اولیه رعایت کنید. ویژگیهای ماشینکاری سنتی را به ساختارهای سازگار با مواد افزودنی تبدیل کنید، سوراخهای کور کوچک غیرقابل چاپ و دیوارههای نازک غیرمنطقی را حذف کنید و اطمینان حاصل کنید که ساختار کلی عملکرد و قابلیت چاپ را متعادل میکند.
4.3 تعمیر مدل و بازرسی ضد آب
یک طرح چاپ سه بعدی واجد شرایط باید یک مدل منیفولد کاملاً ضد آب تشکیل دهد. لبه های باز، چهره های روی هم افتاده، حالت های معمولی برگردانده شده و شکاف های مشبک کوچک را بررسی و تعمیر کنید. حتی ایرادات جزئی مش باعث خرابی برش، لایه های توخالی یا قطع چاپ می شود. این مرحله تضمین می کند که مدل می تواند به طور معمول توسط همه نرم افزارهای برش صنعتی شناسایی و پردازش شود.
4.4 جهت گیری و پشتیبانی بهینه سازی طرح
جهت چاپ را با توجه به سطوح عملکردی کلیدی بهینه کنید. سطوح بافت قالب را به سمت بالا قرار دهید تا از خطوط لایه و جهتهای تحملکننده تنش سختافزاری به موازات لایههای انباشته برای افزایش استحکام کششی جلوگیری شود. تکیه گاه ها را فقط برای نواحی ضروری بچینید، از پوشاندن سطوح دقیق خودداری کنید، و از برداشتن ساپورت راحت و پس از پرداخت اطمینان حاصل کنید.
4.5 تأیید نهایی و صدور استاندارد فایل
اثرات انباشته شدن چاپ را شبیه سازی کنید و خطرات احتمالی تغییر شکل، برخورد و ناپایداری سازه را بررسی کنید. ساختارهای محلی و مقادیر جبران تحمل را دقیق تنظیم کنید. طرح نهایی را به عنوان یک فایل STL استاندارد با دقت مش متعادل، سازگار با تمام تجهیزات چاپ سه بعدی صنعتی برای تولید نمونهبرداری سریع رسمی صادر کنید.
5. اشتباهات رایج طراحی چاپ سه بعدی که باید از آنها اجتناب کنید
اجتناب از خطاهای معمولی طراحی صنعتی کارایی نمونه برداری را تا حد زیادی بهبود می بخشد و هزینه های دوباره کاری برای پروژه های قالب و سخت افزار را کاهش می دهد.
5.1 استفاده مجدد مستقیم از مدل های ماشین گرا
مدلهایی که برای قالبگیری CNC یا تزریقی طراحی شدهاند دارای ویژگیهای غیرقابل چاپ و ساختارهای تنش غیرمنطقی هستند. چاپ مستقیم بدون بهینه سازی DfAM منجر به تاب خوردگی مکرر، فروپاشی و انحراف ابعادی می شود که منجر به هدر رفتن مواد و تاخیر در چرخه نمونه برداری می شود.
5.2 پیچیدگی ساختاری بیش از حد و جزئیات اضافی
ساختارهای تودرتوی بیش از حد پیچیده و جزئیات غیر کاربردی بسیار ظریف، دشواری چاپ و خطرات نقص را افزایش می دهند. برای راستیآزمایی نمونهگیری سریع، ویژگیهای اضافی را با حفظ ساختارهای عملکردی اصلی ساده کنید تا کیفیت، سرعت و هزینه را متعادل کنید.
5.3 نادیده گرفتن امکان سنجی پس از فرآیند
بسیاری از طرح ها فقط بر قابلیت چاپ تمرکز دارند، اما قابلیت عملیات پس از پردازش را نادیده می گیرند. حفرههای پیچیده بسته، موقعیتهای حمایتی که دسترسی به آنها سخت است، و سطوح دقیق غیرقابل پرداخت بر کیفیت نمونه نهایی تأثیر میگذارند و استانداردهای آزمایش صنعتی را از بین میبرند.
6. نتیجه گیری
به طور خلاصه، پاسخ سیستماتیک به نحوه ایجاد طرح های چاپ سه بعدی برای نمونه برداری سریع قالب و سخت افزار در بهینه سازی کامل DfAM نهفته است. طرحهای چاپ سهبعدی صنعتی واجد شرایط نیازمند تغییر ذهنیت از تولید تفریقکننده به ساخت افزودنی، رعایت دقیق ضخامت دیوار، برآمدگی، و قوانین تحمل، و بهینهسازی ساختاری مبتنی بر سناریو برای تأیید ظاهر قالب و آزمایش عملکرد سختافزار است. گردش کار طراحی استاندارد شده به طور موثر نرخ شکست چاپ را کاهش می دهد، چرخه های تکرار محصول را کوتاه می کند و هزینه های تولید آزمایشی را کاهش می دهد. برای شرکت های پردازش مدرن، تسلط بر قابلیت های طراحی چاپ سه بعدی حرفه ای برای بهبود رقابت نمونه گیری سریع و تسریع توسعه محصول جدید ضروری است.


ساموئل سانگ نماینده خدمات شما
samuel@chnzhongzhu.com WhatsApp: +86 18688963321
متخصص در پردازش ریخته گری آلیاژ روی - آلومینیوم - منیزیم ، فرز CNC ، تراشکاری CNC، چاپ سه بعدی، قالب گیری تزریقی و پردازش ورق فلز. خدمات تولیدی .
نحوه ایجاد فایل های چاپ سه بعدی: گردش کار صنعتی کامل برای نمونه برداری از سخت افزار و قالب
نحوه ایجاد مدل های سه بعدی برای چاپ رایگان | راهنمای کامل برای نمونه برداری از سخت افزار و قالب
مقاله مرتبط
این راهنما رابطه بین هوش مصنوعی، یادگیری ماشین و یادگیری عمیق را به صورت عملی توضیح می دهد. این شامل چگونگی تفاوت فن آوری ها، نحوه کار آنها، محل استفاده از آنها و معنای آنها برای تولید صنعتی، بازرسی کیفیت و ماشینکاری CNC است.
آیا یادگیری ماشین بخشی از هوش مصنوعی است
این راهنما برای مهندسین مکانیک، خریداران تجهیزات صنعتی، متخصصان تعمیر و نگهداری و تیم های تدارکات تولیدی نوشته شده است. این توضیح میدهد که چگونه روغن اصطکاک را کاهش میدهد، چگونه مکانیسمهای مختلف روغنکاری کار میکنند، چه ویژگیهای روغن مهم هستند، و در کجا از روغنکاری در ماشینهای صنعتی استفاده میشود.
چگونه روغن بین قطعات ماشین اصطکاک را کاهش می دهد؟