نحوه چاپ سه بعدی فلز: راهنمای صنعتی برای نمونه برداری سریع سخت افزار و قالب
نویسنده: SZTC
2026-09-24

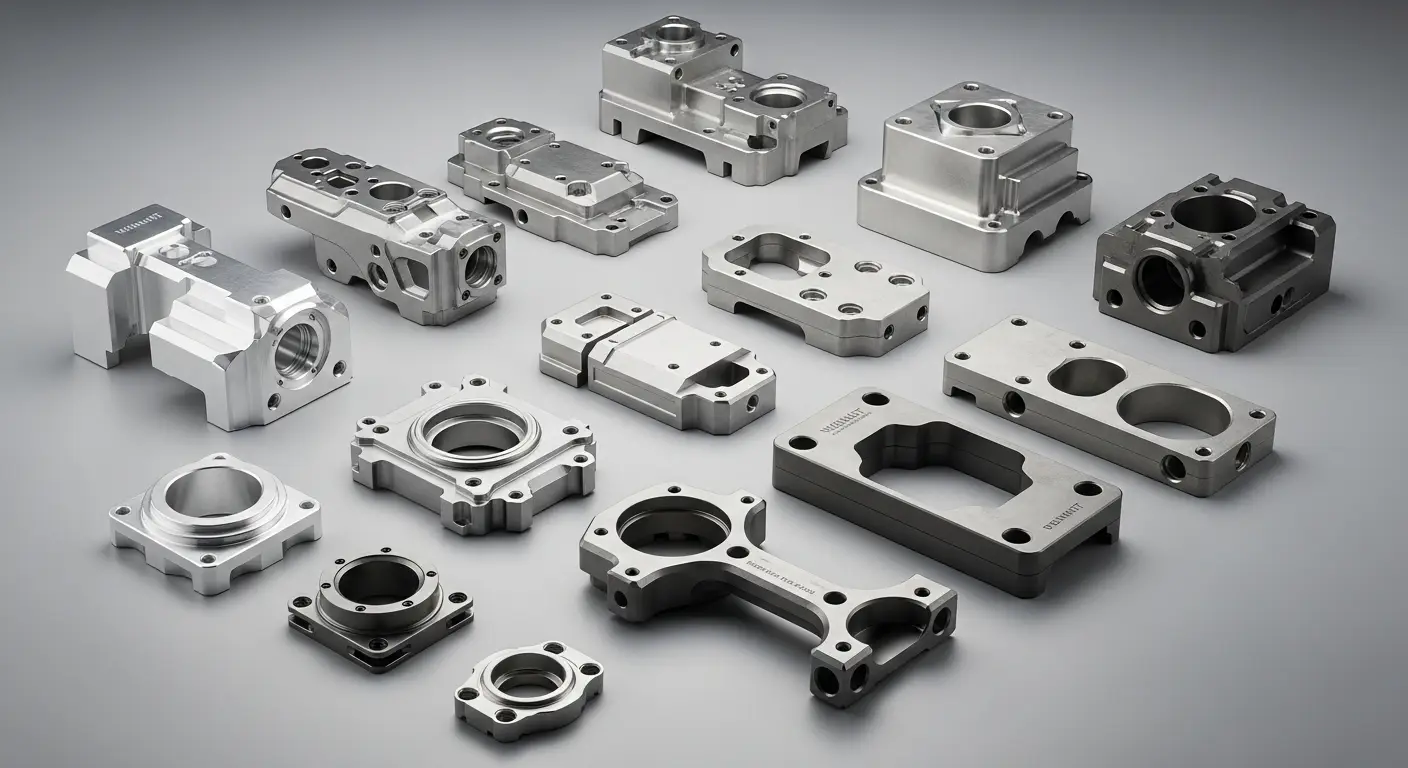
در صنایع پردازش قالب و سختافزار پلاستیک، تولید نمونههای اولیه فلزی سنتی بر فرز CNC، تراشکاری و ماشینکاری دستی متکی است. این روشهای کاهشی شامل ضایعات بالای مواد، زمانهای طولانی مدت و هزینههای بالا برای سازههای پیچیده مانند کانالهای خنککننده منسجم، وسایل با شکل خاص و درجهای قالب با دیواره نازک است. امروزه پرینت سه بعدی فلزی به یک راه حل نمونه برداری سریع تبدیل شده است که کارخانه ها را قادر می سازد تا قطعات فلزی با استحکام و دقت بالا را در عرض چند روز تولید کنند. برای مهندسان تولید و تکنسین های کارگاهی که در نمونه سازی سریع مشغول هستند، با ارزش ترین سوال فنی واضح است: چگونه فلز را به صورت سه بعدی چاپ کنیم تا استانداردهای تست قالب صنعتی و سخت افزار را برآورده کنیم. این مقاله یک راهنمای عملیاتی کامل و کارخانهدار ارائه میکند که انتخاب فرآیند، قوانین طراحی، گردش کار استاندارد شده و مهارتهای پس از پردازش را برای چاپ سه بعدی فلزات صنعتی پوشش میدهد.
1. مروری بر فناوری های چاپ سه بعدی فلزات صنعتی
قبل از یادگیری عملیات خاص، مبتدیان باید بر فرآیندهای اصلی چاپ فلز که در نمونه برداری سریع قالب و سخت افزار استفاده می شوند، تسلط پیدا کنند. فناوریهای مختلف از نظر دقت، قدرت، هزینه و سناریوهای کاربردی متفاوت هستند، که این فرض اولیه برای پاسخ به نحوه صحیح پرینت سه بعدی فلز است.
1.1 فناوری ذوب لیزری SLM / DMLS
ذوب لیزری انتخابی (SLM) و تف جوشی مستقیم لیزری فلزات (DMLS) پرکاربردترین فناوری های چاپ صنعتی فلزات برای نمونه برداری با دقت بالا هستند. با پخش لایه های نازک پودر فلز و ذوب هر لایه با لیزر فیبر پرقدرت در یک محیط گاز بی اثر، این فرآیندها قطعات فلزی کاملاً متراکم با خواص مکانیکی نزدیک به فلز آهنگری تولید می کنند. این فناوریها برای چاپ درجهای فولادی قالب، تجهیزات سختافزار فولاد ضد زنگ و نمونههای اولیه ساختاری آلیاژ آلومینیوم که به استحکام بالا و تحمل سخت نیاز دارند، مناسب هستند. با دقت XY تا ± 15μm و ضخامت لایه فوق العاده نازک، آنها به طور کامل الزامات مونتاژ صنعتی و تست مقاومت را برآورده می کنند.
1.2 فن آوری جت بایندر فلزی
جت بایندر فلزی یک راه حل مقرون به صرفه برای نمونه برداری از فلزات با دقت متوسط و دسته ای است. از یک عامل اتصال برای شکل دادن به پودر فلز به صورت لایه به لایه استفاده می کند و به دنبال آن از پخت در دمای بالا برای بهبود چگالی و سختی استفاده می کند. در مقایسه با تجهیزات ذوب لیزری، دستگاه های بایندر جت هزینه های عملیاتی کمتر و راندمان تولید بالاتری دارند. آنها معمولاً برای قطعات ساختاری سخت افزاری با تحمل کم و اجزای کمکی قالب معمولی استفاده می شوند که برای پروژه های تأیید سریع با هزینه کنترل شده ایده آل هستند.
1.3 فناوری تف جوشی فلزی FDM
2. قوانین طراحی صنعتی برای چاپ سه بعدی فلز
متفاوت از چاپ سه بعدی پلاستیکی و ماشینکاری سنتی CNC، تولید افزودنی های فلزی دارای محدودیت های طراحی ساختاری سختگیرانه است. بهینه سازی طراحی استاندارد مرحله اصلی نحوه پرینت سه بعدی فلز برای جلوگیری از تغییر شکل، ترک خوردن و شکست چاپ است.
2.1 استانداردهای حداقل ضخامت دیوار
چاپ فلز به دلیل استرس ذوب لیزری و ویژگی های ذوب پودر نمی تواند از ساختارهای دیوار بسیار نازک پشتیبانی کند. برای قطعات قالب و سخت افزار با دقت بالا SLM، حداقل ضخامت دیواره ایمن 1.0 تا 1.2 میلی متر است. برای قطعات بایندر جت، ضخامت دیواره نباید کمتر از 1.5 میلی متر باشد تا از شکستگی لایه و توخالی ساختاری جلوگیری شود. باید از انتقال ناگهانی ضخامت اجتناب شود. توزیع یکنواخت ضخامت دیواره به تعادل تنش حرارتی کمک می کند و خطرات تاب برداشتن و ترک خوردگی را در حین چاپ و خنک شدن تا حد زیادی کاهش می دهد.
2.2 قوانین بهینه سازی ساختار پشتیبانی
چاپ فلز در طول ذوب لیزری فشار حرارتی زیادی ایجاد می کند و ساختارهای پشتیبانی را برای ویژگی های آویزان و معلق ضروری می کند. بر خلاف ساپورت های چاپ پلاستیکی، تکیه گاه های فلزی نه تنها موقعیت مدل را ثابت می کنند، بلکه گرما را هدایت می کنند و تنش را آزاد می کنند. تمام سازه هایی با زاویه شیب کمتر از 45 درجه نیاز به طرح پشتیبانی معقول دارند. برای سطوح اصلی حفره قالب و صفحات مونتاژ سختافزار، طراحان باید توزیع پشتیبانی را بهینه کنند تا از علائم نگهدارنده متراکم جلوگیری کنند و فضای کافی را برای پرداخت و تکمیل بعدی در نظر بگیرند.
2.3 طراحی ساختار سوراخ و حفره
سوراخهای عمیق کوچک و حفرههای کاملاً محصور در معرض تجمع پودر هستند که در نتیجه تمیز کردن سخت و نقصهای داخلی ایجاد میشود. برای سوراخ های خنک کننده قالب و سوراخ های موقعیت سخت افزاری زیر 2 میلی متر، دیافراگم را به درستی باز کنید یا سوراخ های فرآیندی را برای تخلیه پودر اضافه کنید. برای کانالهای خنککننده منسجم داخل درجهای قالب، انحنای لوله را بهینه کنید تا از حذف صاف پودر و ذوب کامل اطمینان حاصل کنید، و اطمینان حاصل کنید که کانال چاپی با استانداردهای واقعی راندمان خنککننده قالبگیری تزریقی مطابقت دارد.
3. گردش کار گام به گام استاندارد: نحوه چاپ سه بعدی فلز
همراه با سناریوهای نمونهبرداری سریع قالب و سختافزار، عملیات استاندارد کامل فرآیند به طور کامل نحوه چاپ سه بعدی فلز را برای قطعات واجد شرایط صنعتی حل میکند.
3.1 تعمیر و بهینه سازی مدل پیش از چاپ
اکثر مدلهای اصلی CNC دارای عیوب غیر قابل چاپ مانند مشهای ضد آب، شکافهای کوچک و دیوارههای نازک غیرمنطقی هستند. اولین قدم، تعمیر خطاهای مش، یکسان سازی ضخامت دیوار و حذف ساختارهای نامعتبر با هم تداخل دارند. با توجه به ویژگی های فشار چاپ فلز، انتقال گوشه های گرد را به موقعیت های زاویه راست تیز اضافه کنید تا تمرکز استرس را کاهش دهید. بهینهسازی کامل DFM با هدف تولید افزودنیهای فلزی برای اطمینان از اینکه مدل الزامات فرآیند چاپ را برآورده میکند.
3.2 انتخاب مواد و بازرسی تجهیزات
مواد پودر فلزی مطابق با استفاده از نمونه را انتخاب کنید: فولاد ضد زنگ 316L برای قطعات سخت افزاری مقاوم در برابر خوردگی، آلیاژ آلومینیوم AlSi10Mg برای نمونه های اولیه ساختاری سبک، و پودر فولاد قالب برای درج های قالب با سختی بالا. قبل از چاپ، وضعیت عملکرد تجهیزات را بررسی کنید، تیغه رنگآمیزی و صفحه چاپ را تمیز کنید و خشکی و روان بودن پودر را بررسی کنید. پودر آگلومره شده را جایگزین کنید تا از پخش شدن لایه ناهموار و نقص چاپ جلوگیری کنید. محفظه چاپ را ببندید و گاز آرگون بی اثر را پر کنید تا از اکسید شدن فلز در حین ذوب جلوگیری شود.
3.3 برش پارامتر تنظیم و چاپ
مدل بهینه شده را در نرم افزار حرفه ای برش فلز وارد کنید، ارتفاع لایه، توان لیزر و سرعت اسکن را با توجه به نیازهای دقیق تنظیم کنید. برای نمونه های قالب با دقت بالا، اسکن لایه نازک و پارامترهای لیزری با چگالی بالا را اتخاذ کنید. برای قطعات ساختاری سخت افزاری معمولی، به طور مناسب سرعت چاپ را برای کنترل هزینه ها بهبود دهید. جهت گیری مدل را به طور منطقی مرتب کنید، سطوح عملکردی کلیدی را به سمت بالا قرار دهید، و ساختارهای پشتیبانی استاندارد ایجاد کنید. پس از تأیید پارامتر، چاپ خودکار را شروع کنید و ده لایه اول را از نزدیک نظارت کنید تا از پخش یکنواخت پودر و ذوب لیزر پایدار اطمینان حاصل کنید.
3.4 خنک کننده و کاهش استرس پس از چاپ
قطعات فلزی پس از ذوب لیزر دارای استرس حرارتی داخلی شدیدی هستند. قطعات را بلافاصله پس از چاپ جدا نکنید. قطعات را در محفظه مهر و موم شده برای خنک شدن طبیعی تا دمای اتاق نگه دارید تا از تغییر شکل سریع خنک کننده جلوگیری کنید. برای درج های قالب با دقت بالا و قطعات سخت افزاری ضخیم، عملیات حرارتی حرفه ای را برای از بین بردن استرس داخلی باقیمانده، بهبود پایداری قطعه و دوام مکانیکی انجام دهید.
4. پس پردازش صنعتی برای نمونه های قالب و سخت افزار
قطعات فلزی چاپ شده خام دارای سطوح ناصاف، تکیه گاه های باقیمانده و انحرافات تحمل ابعادی هستند. پس پردازش استاندارد برای تبدیل صفحات چاپی به نمونه های صنعتی قابل استفاده ضروری است.
4.1 پشتیبانی از حذف و برش خالی
از ابزارهای برش حرفه ای برای برداشتن تکیه گاه های فلزی و تراش برجستگی های تکیه گاه باقیمانده و فرزهای لبه استفاده کنید. برای سطوح حفره قالب دقیق، برای جلوگیری از آسیب سطح، از آسیاب ریز استفاده کنید. پودر فلز باقیمانده را در سوراخها و حفرههای عمیق کاملاً تمیز کنید تا از تأثیر باقیمانده پودر بر روی مونتاژ و نتایج آزمایش جلوگیری کنید.
4.2 پرداخت سطح و کالیبراسیون دقیق
با توجه به نیازهای نمونه، سندبلاست، پرداخت خوب و تکمیل آینه را انجام دهید. درج های قالب برای شبیه سازی اثرات قالب گیری تزریقی به صافی سطح بالایی نیاز دارند، در حالی که یراق آلات سخت افزاری فقط به صافی و صافی نیاز دارند. برای کالیبره کردن ابعاد کلیدی، جبران انحرافات ریز تحمل و اطمینان از مطابقت قطعات با استانداردهای مونتاژ صنعتی، از کولیس های دقیق و ابزارهای اندازه گیری هماهنگ استفاده کنید.
4.3 تست عملکرد و بازرسی کیفیت
تست سختی کامل، بازرسی چگالی و تایید پایداری ساختاری برای نمونه های فلزی چاپ شده. منافذ داخلی، ترک خوردگی و عیوب ذوب را بررسی کنید. نمونههای اولیه فلزی واجد شرایط را میتوان مستقیماً برای آزمایش مقاومت سختافزاری، تولید آزمایشی قالب و تأیید ساختار استفاده کرد و به طور کامل جایگزین نمونههای ماشینکاری شده سنتی شد.
5. اشتباهات رایج در چاپ سه بعدی فلزات صنعتی
اجتناب از خطاهای معمولی می تواند به طور موثری بازده نمونه برداری را بهبود بخشد و هزینه های دوباره کاری را در پروژه های قالب و سخت افزار کاهش دهد.
5.1 استفاده مستقیم از مدل های CNC بهینه نشده
مدلهایی که برای ماشینکاری کسرکننده طراحی شدهاند، استرس چاپ فلز و قوانین ساختاری را نادیده میگیرند، که به راحتی باعث ترکخوردگی و تغییر شکل در ناحیه بزرگ در طول چاپ میشود. بهینه سازی طراحی افزودنی حرفه ای باید قبل از چاپ کامل شود.
5.2 طرح پشتیبانی غیر منطقی
تکیه گاه های بسیار کم نمی توانند در برابر تنش حرارتی مقاومت کنند و باعث فروپاشی ساختاری می شوند، در حالی که تکیه گاه های بیش از حد، دشواری پس از پردازش را افزایش می دهند و به سطوح دقیق آسیب می رسانند. چیدمان پشتیبانی متعادل برای موفقیت چاپ فلز بسیار مهم است.
5.3 نادیده گرفتن حفاظت از گاز بی اثر
غلظت ناکافی گاز بی اثر منجر به اکسیداسیون فلز و در نتیجه سطح ناهموار، کاهش سختی و عملکرد مکانیکی نامرغوب و عدم موفقیت در استانداردهای آزمایش صنعتی می شود.
6. نتیجه گیری
در نتیجه، پاسخ سیستماتیک به نحوه چاپ سه بعدی فلز برای نمونهبرداری سریع قالب و سختافزار، انتخاب فرآیند، بهینهسازی طراحی DFM، عملیات چاپ استاندارد و پسپردازش حرفهای را پوشش میدهد. متفاوت از چاپ پلاستیک، تولید افزودنی های فلزی بر کنترل تنش، پایداری ساختاری و عملکرد مکانیکی صنعتی تمرکز دارد. تسلط بر فرآیندهای کامل چاپ فلز، کارخانههای فرآوری را قادر میسازد تا به سرعت قالبهای پیچیده، تجهیزات سختافزاری سفارشی و نمونههای اولیه فلزی کاربردی را تولید کنند، چرخههای تحقیق و توسعه را تا حد زیادی کوتاه کنند، هزینههای ماشینکاری CNC را کاهش دهند و رقابتپذیری بازار را در خدمات نمونهگیری سریع سفارشیشده بهبود بخشند.


ساموئل سانگ نماینده خدمات شما
samuel@chnzhongzhu.com WhatsApp: +86 18688963321
متخصص در پردازش ریخته گری آلیاژ روی - آلومینیوم - منیزیم ، فرز CNC ، تراشکاری CNC، چاپ سه بعدی، قالب گیری تزریقی و پردازش ورق فلز. خدمات تولیدی .
نحوه پرینت سه بعدی فایل STL: گردش کار کامل صنعتی برای نمونه برداری از قالب و سخت افزار
نحوه پرینت سه بعدی برای مبتدیان | راهنمای گام به گام نمونه برداری از قالب و سخت افزار
مقاله مرتبط

قطعات ماشین آلات مواد ضروری برای ساخت بازی Fortnite: Save the World هستند. از آنها برای ساخت سلاح و تله استفاده می شود، بنابراین دویدن کوتاه می تواند پیشرفت ماموریت را کند کند.
معنی ماشینکاری چیست
در ماشینکاری سختافزار و تولید قالبهای پلاستیکی، ماشینها از اجزای چرخان، برش، فشار دادن و حرکت برای شکل دادن به مواد استفاده میکنند. این قطعات در صورت تماس کارگران در حین کار با آنها می توانند خطرات جدی ایجاد کنند.
ماشینکاری چیست