
Schräge Oberflächengestaltung des Auswerferstifts: Feine Handwerkskunst im Formenbau
Autor: SZTC
2024-11-04
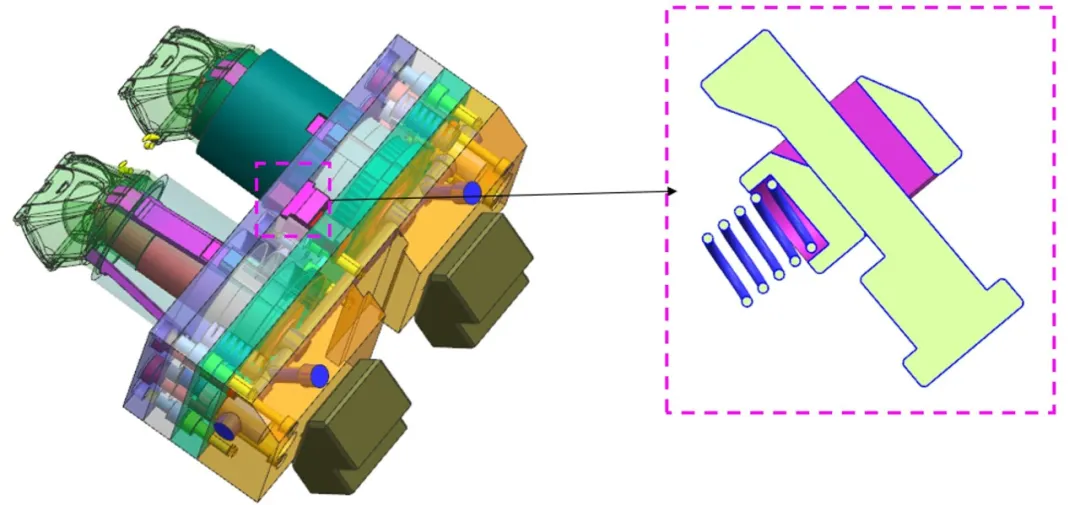
Bei der Konstruktion von Kunststoffspritzgussformen ist der Auswerferstift ein üblicher Entformungsmechanismus, der dazu dient, Kunststoffteile reibungslos aus der Form zu entfernen. Die geneigte Oberflächengestaltung des Auswerferstifts ist einer der Schlüsselfaktoren dafür, dass die Kunststoffteile reibungslos entformt werden können. In diesem Artikel werden die Prinzipien, Einflussfaktoren und Details, auf die beim Entwurfsprozess der Schrägflächengestaltung des Auswerferstifts geachtet werden muss, eingehend untersucht.
Prinzipien der geneigten Oberflächengestaltung des Auswerferstifts
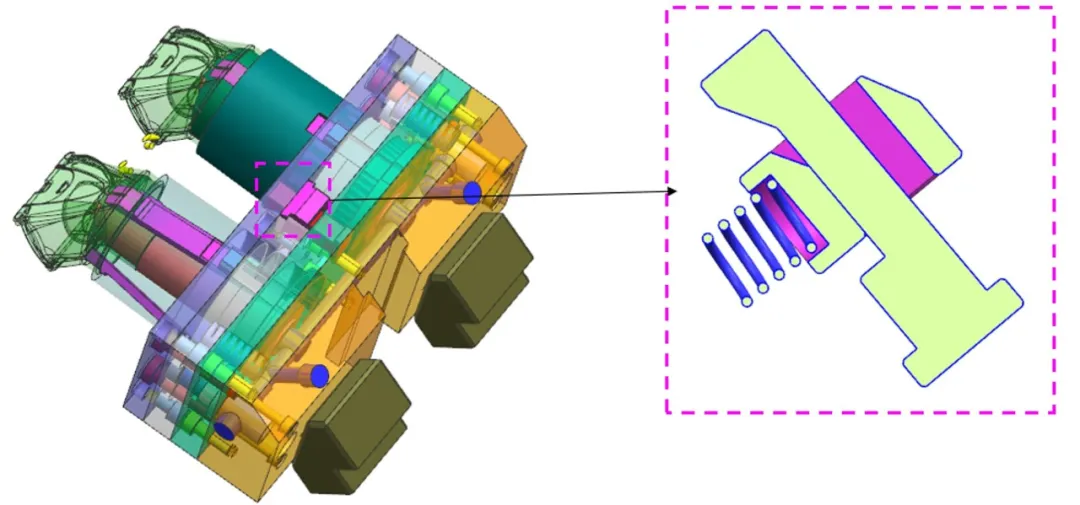
1. Design des Neigungsflächenwinkels
Der Neigungswinkel der Auswerfernadel ist ein wichtiger Konstruktionsparameter, der sich direkt auf die einfache Entformung auswirkt. Der Böschungsflächenwinkel wird üblicherweise anhand der Geometrie und Materialeigenschaften des Kunststoffteils bestimmt.
Winkelauswahl: Der Winkel der Böschungsfläche liegt im Allgemeinen zwischen 3° und 10°, und der spezifische Winkel hängt vom Formschrägewinkel des Kunststoffteils und der Fließfähigkeit des Materials ab.
Materialeinfluss: Bei gut fließfähigen Kunststoffen wie ABS oder Polypropylen kann der Böschungsflächenwinkel kleiner ausgelegt werden; Bei Kunststoffen mit schlechter Fließfähigkeit, wie z. B. Polycarbonat, kann ein größerer Winkel erforderlich sein.
2. Oberflächenbehandlung der Fasenoberfläche
Die Oberflächenrauheit und die Beschaffenheit der Fasenoberfläche haben einen wichtigen Einfluss auf die Glätte der Entformung.
Die Oberflächenrauheit und die Beschaffenheit der Fasenoberfläche haben einen wichtigen Einfluss auf die Glätte der Entformung.
Oberflächenveredelung: Eine hochveredelte, abgeschrägte Oberfläche kann die Reibung beim Entformen verringern und so das Entformen des Kunststoffteils erleichtern.
Oberflächenbehandlung: Die Oberflächenleistung der Fasenoberfläche kann durch Polieren, Galvanisieren oder Beschichten verbessert werden.
3. Die Kontaktfläche zwischen der Fasenfläche und dem Kunststoffteil
Der Bereich, in dem die abgeschrägte Oberfläche das Kunststoffteil berührt, muss speziell gestaltet sein, um sicherzustellen, dass das Kunststoffteil beim Entformen nicht verformt oder beschädigt wird.
Der Bereich, in dem die abgeschrägte Oberfläche das Kunststoffteil berührt, muss speziell gestaltet sein, um sicherzustellen, dass das Kunststoffteil beim Entformen nicht verformt oder beschädigt wird.
Kontaktbereich: Der Bereich, in dem die Fasenoberfläche das Kunststoffteil berührt, sollte möglichst gleichmäßig sein, um lokale Spannungskonzentrationen zu vermeiden.
Design mit abgerundeten Ecken: Durch die Gestaltung geeigneter abgerundeter Ecken an der Kante, an der die abgeschrägte Oberfläche das Kunststoffteil berührt, kann die Spannungskonzentration verringert und die Oberfläche des Kunststoffteils geschützt werden.
Faktoren, die das Design der Fasenoberfläche beeinflussen
1. Kunststoffmaterial
Verschiedene Kunststoffmaterialien weisen unterschiedliche Schrumpfung und Fließfähigkeit auf, und diese Eigenschaften wirken sich auf die Gestaltung der Fasenoberfläche aus.
1. Kunststoffmaterial
Verschiedene Kunststoffmaterialien weisen unterschiedliche Schrumpfung und Fließfähigkeit auf, und diese Eigenschaften wirken sich auf die Gestaltung der Fasenoberfläche aus.
2. Geometrie des Kunststoffteils
Die Komplexität der geometrischen Form des Kunststoffteils bestimmt die Schwierigkeit der Gestaltung der Fasenfläche. Komplexe Geometrien erfordern möglicherweise ein anspruchsvolleres Fasendesign.
Die Komplexität der geometrischen Form des Kunststoffteils bestimmt die Schwierigkeit der Gestaltung der Fasenfläche. Komplexe Geometrien erfordern möglicherweise ein anspruchsvolleres Fasendesign.
3. Formtemperatur
Die Formtemperatur beeinflusst die Entformung von Kunststoffteilen. Eine Hochtemperaturform hilft beim Entformen der Kunststoffteile, erfordert jedoch möglicherweise auch einen größeren Fasenwinkel.
Die Formtemperatur beeinflusst die Entformung von Kunststoffteilen. Eine Hochtemperaturform hilft beim Entformen der Kunststoffteile, erfordert jedoch möglicherweise auch einen größeren Fasenwinkel.
4. Einspritzdruck
Ein hoher Einspritzdruck kann zu einer Verformung der Kunststoffteile führen. Daher muss eine angemessene Abschrägung entworfen werden, um den Einspritzdruck und die Entformungskraft auszugleichen.
Ein hoher Einspritzdruck kann zu einer Verformung der Kunststoffteile führen. Daher muss eine angemessene Abschrägung entworfen werden, um den Einspritzdruck und die Entformungskraft auszugleichen.
Details, auf die Sie während des Designprozesses achten sollten
1. Anpassung der Fasenfläche an den Auswerferstift
Damit sich die Kunststoffteile beim Entformen reibungslos aus der Form drücken lassen, muss die Fasenfläche exakt auf den Auswerferstift abgestimmt sein.
1. Anpassung der Fasenfläche an den Auswerferstift
Damit sich die Kunststoffteile beim Entformen reibungslos aus der Form drücken lassen, muss die Fasenfläche exakt auf den Auswerferstift abgestimmt sein.
2. Stärke der abgeschrägten Oberfläche
Da beim Entformen größere Kräfte auf die Fasenfläche einwirken, muss diese über eine ausreichende Festigkeit verfügen, um Verformungen oder Beschädigungen zu vermeiden.
Da beim Entformen größere Kräfte auf die Fasenfläche einwirken, muss diese über eine ausreichende Festigkeit verfügen, um Verformungen oder Beschädigungen zu vermeiden.
3. Kühlung der Fasenoberfläche
Der Kühleffekt der abgeschrägten Oberfläche in der Form muss berücksichtigt werden, und eine ungleichmäßige Kühlung kann das Entformen der Kunststoffteile erschweren.
Der Kühleffekt der abgeschrägten Oberfläche in der Form muss berücksichtigt werden, und eine ungleichmäßige Kühlung kann das Entformen der Kunststoffteile erschweren.
4. Wartung der Fasenoberfläche
Die Fasenoberfläche muss regelmäßig gewartet und überprüft werden, um ihre Leistung sicherzustellen und die Lebensdauer der Form zu verlängern.
Die Fasenoberfläche muss regelmäßig gewartet und überprüft werden, um ihre Leistung sicherzustellen und die Lebensdauer der Form zu verlängern.
Abschluss
Die Gestaltung der geneigten Oberfläche der geneigten Oberseite ist ein Schlüsselelement bei der Formkonstruktion, bei der es um die Entformung von Kunststoffteilen, die Haltbarkeit der Form und die Produktionseffizienz geht. Durch die feine Gestaltung des Neigungswinkels, der Oberflächenbehandlung, der Kontaktfläche usw. kann eine reibungslose Entformung von Kunststoffteilen sichergestellt, die Produktionseffizienz verbessert und die Fehlerquote gesenkt werden. Formenkonstrukteure müssen eine Vielzahl von Faktoren berücksichtigen, Fachwissen und Erfahrung nutzen und eine angemessene Gestaltung der Böschungsoberflächen vornehmen. Mit der Entwicklung der Kunststoffverarbeitungstechnologie steigen auch die Anforderungen an die Gestaltung von Böschungsoberflächen ständig, was von den Designern kontinuierliches Lernen und Innovationen erfordert, um sich an die sich ständig ändernde Marktnachfrage anzupassen.
Die Gestaltung der geneigten Oberfläche der geneigten Oberseite ist ein Schlüsselelement bei der Formkonstruktion, bei der es um die Entformung von Kunststoffteilen, die Haltbarkeit der Form und die Produktionseffizienz geht. Durch die feine Gestaltung des Neigungswinkels, der Oberflächenbehandlung, der Kontaktfläche usw. kann eine reibungslose Entformung von Kunststoffteilen sichergestellt, die Produktionseffizienz verbessert und die Fehlerquote gesenkt werden. Formenkonstrukteure müssen eine Vielzahl von Faktoren berücksichtigen, Fachwissen und Erfahrung nutzen und eine angemessene Gestaltung der Böschungsoberflächen vornehmen. Mit der Entwicklung der Kunststoffverarbeitungstechnologie steigen auch die Anforderungen an die Gestaltung von Böschungsoberflächen ständig, was von den Designern kontinuierliches Lernen und Innovationen erfordert, um sich an die sich ständig ändernde Marktnachfrage anzupassen.
Warum ist die Erstmusterprüfung so wichtig?
Die Rolle verschiedener Elemente in Aluminiumlegierungen
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
