
Design einer hochleitfähigen (heißen) druckgegossenen Al-Si-Fe-Aluminiumlegierung für den Kühler der 5G-Basisstation
Autor: SZTC
2024-08-15
Der Beginn des 5G-Kommunikationszeitalters treibt elektronische Kommunikationsgeräte und -produkte in eine hochintegrierte Richtung. Allerdings steigen auch die Anforderungen an die Wärmeleitfähigkeit von Gerätematerialien, um die Lebensdauer von Geräten und Produkten sicherzustellen. Als wichtiger Bestandteil von 5G-Basisstationen verfügen Kommunikationsfilter über eine hohe Leistung und hohe Integration. Viele unregelmäßige dünnwandige Kühlkörper sind auf der Schalenstruktur ausgelegt, um die Wärmeableitungskapazität zu verbessern. Hochdruckguss hat sich aufgrund seiner hohen Produktionseffizienz und Kostenvorteile zum wichtigsten Formverfahren für die Großserienfertigung von Wärmeableitungsschalen entwickelt. Metallisches Aluminium zeichnet sich durch geringe Dichte, hohe spezifische Festigkeit und ausgezeichnete Korrosionsbeständigkeit aus und ist das Hauptmaterial für die Herstellung von Kommunikationsfiltern. Die Wärmeleitfähigkeit von reinem Aluminium bei Raumtemperatur beträgt etwa 237 W/(m·K), aber seine Festigkeit ist gering. Das Legieren kann die mechanischen Eigenschaften von reinem Aluminium verbessern, hat jedoch einen gewissen negativen Einfluss auf seine Wärmeleitfähigkeit. Legierungselemente liegen in Aluminium im Allgemeinen in Form von Atomen in fester Lösung, ausgefällten Phasen und zweiten Phasen vor, die zu Kristalldefekten wie Leerstellen, Versetzungen und Phasengrenzflächen führen, wodurch die Wahrscheinlichkeit der Elektronenstreuung erhöht und die mittlere freie Weglänge der Elektronenstreuung verringert wird, was letztendlich zu einer Verringerung der elektrischen (thermischen) Leistung führt. Es besteht ein ausschließlicher Zusammenhang zwischen Festigkeit und elektrischer (thermischer) Leistung. Derzeit werden die Materialien von Aluminium-Wärmeableitungsschalen mit hoher Wärmeleitfähigkeit hauptsächlich auf der Basis der Al-8Si-Legierung verbessert. In Anbetracht der Lebensdauer der Form enthält das druckgegossene Aluminiumlegierungsmaterial mit hoher Wärmeleitfähigkeit im Allgemeinen 0,8 % bis 1,0 % Fe, um die Antihafteigenschaften der Form zu verbessern. Andererseits ist es angesichts der elektrischen und thermischen Leitfähigkeit der Legierung erforderlich, den Gehalt an Verunreinigungselementen in der Legierung weiter streng zu kontrollieren, um den Einfluss von Mischkristallelementen auf die elektrische Leitfähigkeit zu verringern. Studien haben gezeigt, dass Übergangsmetallelemente wie Cr, Mn, V und Ti den größten Einfluss auf die Verringerung der elektrischen und thermischen Leitfähigkeit haben. Daher handelt es sich bei der für den Druckguss verwendeten Aluminiumlegierung mit hoher Wärmeleitfähigkeit im Allgemeinen um ein Al-Si-Fe-Legierungssystem mit einem Si-Gehalt zwischen 6 % und 9 %, einem Fe-Gehalt zwischen 0,6 % und 1,0 % und einem Gehalt an anderen Verunreinigungselementen, der im Allgemeinen unter 0,01 % gehalten wird, um die doppelten Anforderungen an Formbarkeit und Leistung zu erfüllen.
Der relative Gehalt an Si und Fe hat jedoch einen direkten Einfluss auf den Volumenanteil der eutektischen Si-Phase, den Kristallstrukturtyp und den Volumenanteil der Fe-Phase, den Erstarrungstemperaturbereich der Legierung und die Feststofflöslichkeit der Fe- und Si-Elemente in der Aluminiummatrix und beeinflusst dadurch die Festigkeit, Plastizität und die elektrischen (thermischen) Eigenschaften der Legierung. Al-Si-Fe-Legierungen mit hoher Wärmeleitfähigkeit erfordern im Allgemeinen eine Alterungsbehandlung bei 300–350 °C, um die elektrische Leitfähigkeit weiter zu verbessern. Allerdings sind die Entwicklung der Alterungsausscheidungsstruktur und die Alterungsausscheidungskinetik von Legierungen mit hoher Wärmeleitfähigkeit noch unklar. Darüber hinaus basiert die Entwicklung von Druckgussmaterialien mit hoher Wärmeleitfähigkeit aufgrund der komplexen Wechselwirkung zwischen Fe- und Si-Elementen oft auf Versuch-und-Irrtum-Experimenten, was die F&E-Effizienz verringert und die F&E-Kosten erhöht. In den letzten Jahren hat der Bereich der Materialwissenschaften damit begonnen, in großem Umfang Phasendiagramm-Berechnungssoftware wie Thermo-Calc, FactSage, PANDAT und JMATPro zu nutzen, um das Design von Aluminiumlegierungen zu steuern, die Einschränkungen und die Einzigartigkeit zu überwinden, die sich ausschließlich auf experimentelle Untersuchungen stützen, die Effizienz der Produktforschung und -entwicklung verbessern und Ressourcen und Energie sparen.
In dieser Studie wurden die Phasenzusammensetzung, der Phasenvolumenanteil, der Erstarrungstemperaturbereich und die Feststofflöslichkeitsänderungen der Fe- und Si-Elemente im Al-Si-Fe-System mit der thermodynamischen Berechnungssoftware PANDAT berechnet, um den Wechselwirkungsmechanismus zwischen Fe- und Si-Elementen aufzudecken. Die berechnete Legierungszusammensetzung wurde zur Versuchsproduktion von Druckgussprodukten verwendet, und die Gussstruktur, die Alterungsstruktur, die Festigkeit und der Leitfähigkeitsmechanismus der Legierung wurden untersucht und theoretisch analysiert, um eine Referenz für die Konstruktion von Materialien mit hoher Wärmeleitfähigkeit zu liefern.
Grafische Ergebnisse
Thermodynamische Berechnungen wurden mit der PANDAT-Software durchgeführt, und die verwendete Datenbank war PANAl2016, die die Thermodynamik des ternären Al-Si-Fe-Systems vollständig beschrieb. Ziel ist die Berechnung der Feststofflöslichkeit der Elemente Fe und Si in der primären α-Al-Phase mit der Punktberechnungsmethode. Mithilfe einer Linienberechnung wurden die Struktur, die Phasenzusammensetzung und der Phasenmolanteil der Gusslegierung bei Raumtemperatur ermittelt. Mithilfe einer Querschnittsberechnung wurde das pseudobinäre Phasendiagramm von Al-7,5Si-xFe mit unterschiedlichen Fe-Gehalten und spezifischem Si-Gehalt (7,5 %) erhalten, um die durch Änderungen des Fe-Gehalts verursachten Änderungen in der Mikrostruktur zu klären. Abschließend wurde die Legierungszusammensetzung der experimentellen Studie anhand der erhaltenen thermodynamischen Berechnungsergebnisse angegeben. Abbildung 1 zeigt den gesamten technischen Weg für die Konstruktion von Aluminiumdruckgusslegierungen mit hoher Wärmeleitfähigkeit, basierend auf thermodynamischen Berechnungen.
Abbildung 1 Technischer Weg für die Gestaltung von Druckguss-Aluminiumlegierungen mit hoher Wärmeleitfähigkeit anhand thermodynamischer Berechnungen
Abbildung 2 Schematische Darstellung der Größe des gegossenen Teststabs
Durch die Konstruktion mehrerer Gruppen von Al-7,5Si-xFe-Legierungen mit unterschiedlichen Fe-Gehalten (entworfene Komponenten sind in Tabelle 1 aufgeführt) wurden die Auswirkungen von Änderungen des Fe-Gehalts auf das Erstarrungsverhalten, die Struktur, die Phasenzusammensetzung, den Phasenmolanteil und die Feststofflöslichkeit von Fe- und Si-Elementen in primärem α-Al berechnet. Die Berechnungsergebnisse sind in Abbildung 3 dargestellt. Es ist ersichtlich, dass eine Erhöhung des Fe-Gehalts die Reaktion zwischen Fe und Si intensiviert und den Gehalt erhöht β-AlFeSi-Phase und reduzieren den Gehalt an eutektischem Si. Gleichzeitig wirkt sich eine Erhöhung des Fe-Gehalts stärker auf das Erstarrungsverhalten der Legierung aus und der Anteil an primärem α-Al nimmt schnell ab, insbesondere wenn der Fe-Gehalt 0,8 % erreicht. Die Reduzierung des primären α-Al erhöht die Diskontinuität der Legierungsstruktur und die Wahrscheinlichkeit der Elektronenstreuung, was der Verbesserung der elektrischen und thermischen Leitfähigkeit nicht förderlich ist. Unter Berücksichtigung der Festigkeit, Plastizität und elektrischen Leitfähigkeit des Materials sowie der Ergebnisse thermodynamischer Berechnungen wurde Al-7,5Si-0,8Fe als Forschungsobjekt ausgewählt und die Teststäbe durch Druckguss hergestellt, um den Zusammenhang zwischen Struktur und Leistung der Legierung weiter zu untersuchen.
Tabelle 1 Zusammensetzungen mehrerer Legierungen, berechnet durch Thermodynamik
Abbildung 3 Ergebnisse der thermodynamischen Berechnung
Abbildung 3 Ergebnisse der thermodynamischen Berechnung
Tabelle 2: Geplante und tatsächliche Zusammensetzung der T1-Legierung nach thermodynamischer Optimierung (%)
(a) Metallografische Struktur (b) SEM-Rückstreufoto (c) Al-Oberflächenscan
(d) Si-Oberflächenscan (e) Fe-Oberflächenscan (f) Sr-Oberflächenscan
Abbildung 4 Mikrostruktur und Elementoberflächenverteilung einer Druckgusslegierung
Abbildung 5 XRD-Spektrum von Guss- und Alterungslegierungsproben
Abbildung 5 XRD-Spektrum von Guss- und Alterungslegierungsproben
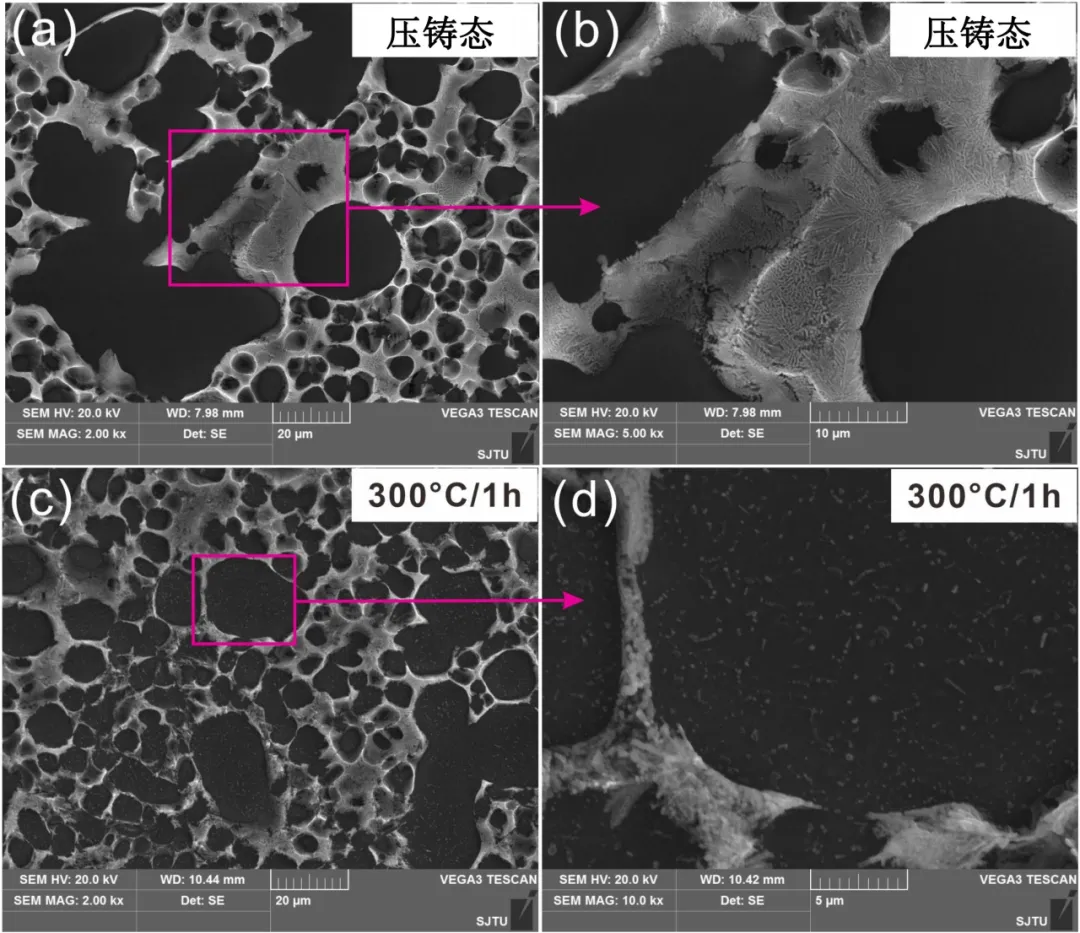
Abbildung 6 ist ein SEM-Sekundärelektronenmorphologiefoto nach einer Tiefenkorrosionsbehandlung. Es ist zu erkennen, dass das eutektische Si eine dendritische metamorphe Morphologie aufweist und das Eutektikum die Aluminiummatrix in Inseln unterteilt. Im Gusszustand wurde in der Aluminiummatrix keine offensichtliche Ausscheidungsphase gefunden. Wie aus Abbildung 6c ersichtlich ist, sind im Vergleich zum Gusszustand einige eutektische Netzwerkketten teilweise getrennt und das inselartige primäre α-Al wird allmählich kontinuierlich. Gleichzeitig wurden im primären α-Al körnige und kurze stäbchenförmige Niederschlagsphasen ausgefällt, wie in Abbildung 6d dargestellt. Um die Art der Fällungsphase weiter zu untersuchen, wurde die Verteilung der gelösten Elemente der Fällungsphase mithilfe des EDS-Elementoberflächenscans analysiert, wie in Abbildung 7 dargestellt. Es ist ersichtlich, dass es hauptsächlich zwei Arten von Fällungsphasen gibt: eine ist reich an Si und die andere ist reich an Fe, Mn und Si. Die Größe der Niederschlagsphase liegt zwischen zehn und hundert Nanometern und weist eine disperse Verteilung auf. In Kombination mit dem XRD-Spektrum (siehe Abbildung 5) traten nach der Alterung keine zusätzlichen Beugungspeaks auf, und die Organisationszusammensetzung bestand immer noch aus α-Al-, Si- und β-AlFeSi-Phasen, was darauf hindeutet, dass nach der Alterung keine neuen Phasen erzeugt wurden.
(a) Gusszustand (b) Gusszustand, lokale Vergrößerung
(a) Gusszustand (b) Gusszustand, lokale Vergrößerung
(c) gealtert (300℃×1h) (d) gealtert, lokale Vergrößerung (300℃×1h)
Abbildung 6 REM-Mikrostruktur von Druckguss- und gealterten Legierungsproben
(a) REM, geringe Vergrößerung (b) REM, hohe Vergrößerung (c) Al-Oberflächenscan
(a) REM, geringe Vergrößerung (b) REM, hohe Vergrößerung (c) Al-Oberflächenscan
(d) Si-Oberflächenscan (e) Fe-Oberflächenscan (f) Mn-Oberflächenscan
Abbildung 7 EDS-Elementoberflächenverteilung der ausgefällten Phase
(a) TEM-Hellfeldbild (b) Oberflächenverteilung des Al-Elements
(a) TEM-Hellfeldbild (b) Oberflächenverteilung des Al-Elements
(d) Si-Oberflächenverteilung (d) Fe-Oberflächenverteilung
Abbildung 8 TEM-Mikrostruktur einer 300℃×1h gealterten Legierungsprobe
Abbildung 9 Berechnete Gleichgewichtsfeststofflöslichkeit der Elemente Fe und Si
Abbildung 9 Berechnete Gleichgewichtsfeststofflöslichkeit der Elemente Fe und Si
Zusammenhang mit der Temperatur
Abbildung 10 Mechanische Eigenschaften von Legierungen im Gusszustand und wärmebehandelten Legierungen. Es ist ersichtlich, dass die Zugfestigkeit, Streckgrenze und Dehnung der Legierung im Gusszustand 245 MPa, 114 MPa bzw. 5,97 % betragen. Nach einer Alterungswärmebehandlung bei 300℃×1h betragen die Zugfestigkeit, Streckgrenze und Dehnung des Materials 198,8 MPa, 96,6 MPa bzw. 6,96 %. Im Vergleich zum Druckgusszustand haben die Zugfestigkeit und die Streckgrenze deutlich abgenommen und die Dehnung ist leicht gestiegen. Nach einer Alterungsbehandlung bei 300℃×2h bleiben die mechanischen Eigenschaften wie Zugfestigkeit und Streckgrenze im Wesentlichen unverändert und die Dehnung nimmt ab. Abbildung 11 zeigt ein durch Druckguss hergestelltes Scheibenwärmeableitungsschalenprodukt. Da der Unterschied in der Wandstärke zu Unterschieden in der Abkühlgeschwindigkeit führt, die sich auch auf die Mikrostruktur und Leitfähigkeit auswirken, wurde die Leitfähigkeit bei unterschiedlichen Wandstärken gemessen. Es ist ersichtlich, dass die Leitfähigkeit im Druckgusszustand zwischen 23,5 und 24,2 MS/m liegt und nach einer Alterungsbehandlung bei 300 °C × 1 Stunde auf 25,5 bis 26,5 MS/m ansteigt. Nach einer Alterungsbehandlung bei 300℃×2h zeigte die Leitfähigkeit jedoch einen leichten Rückgang im Vergleich zum Zustand nach einer einstündigen Alterungsbehandlung. In Kombination mit den Daten zu den mechanischen Eigenschaften ist ersichtlich, dass der sinnvolle Wärmebehandlungsprozess eine Alterung bei 300℃×1h sein sollte. Eine Verlängerung der Alterungszeit verbessert nicht nur nicht die Leitfähigkeit, sondern verschlechtert auch die Festigkeits-Leitfähigkeits-Anpassung.
(a) Technische Spannungs-Dehnungskurve (b) Mechanische Eigenschaften
(a) Technische Spannungs-Dehnungskurve (b) Mechanische Eigenschaften
Abbildung 10: Technische Spannungs-Dehnungskurve und mechanische Eigenschaften einer Druckgusslegierung im Guss- und Alterungszustand
Abbildung 11 Druckgussprodukte und Leitfähigkeit in verschiedenen Zuständen
Abschluss
(1) Durch thermodynamische Berechnungen wurde der Einfluss unterschiedlicher Fe-Gehalte auf die Mikrostruktur, die Phasenzusammensetzung und die Feststofflöslichkeit der Fe- und Si-Elemente der Al-7,5Si-Legierung ermittelt. Es wurde festgestellt, dass mit zunehmendem Fe-Gehalt der Molanteil an primärem α-Al abnahm und die Feststofflöslichkeit von Fe und Si am geringsten war, wenn der Fe-Zusatz 0,8 % betrug.
(2) Die Zugfestigkeit der druckgegossenen Al-7,5Si-0,8Fe-Legierung beträgt 245 MPa, die Dehnung beträgt 5,97 % und die Leitfähigkeit liegt zwischen 23,5 und 24,2 MS/m; Nach der Alterung bei 300℃×1h beträgt die Zugfestigkeit 198MPa und die Leitfähigkeit liegt zwischen 25,5 und 26,5MS/m. Eine Alterungsbehandlung kann die Leitfähigkeit der Legierung deutlich verbessern.
(3) Die Morphologie der eutektischen Si-Phase und die Feststofflöslichkeit von Fe und Si sind die beiden wichtigsten mikrostrukturellen Faktoren, die die Leitfähigkeit beeinflussen. Unter anderem verbessert die Sphäroidisierung des eutektischen Si während der Alterungsbehandlung die Kontinuität der Aluminiummatrix und erhöht die mittlere freie Weglänge der Leitungselektronen, was der Hauptgrund für die Verbesserung der Alterungsleitfähigkeit ist.
Warum beträgt die Rauheit 0,8, 1,6, 3,2, 6,3, 12,5?
So entwerfen Sie die Druckgussform, um die Lebensdauer der Form zu verlängern
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
