
Разработка и производство рычагов управления из алюминиевого сплава, литых методом экструзии
Aвтор: Чжунчжу
2023-08-31
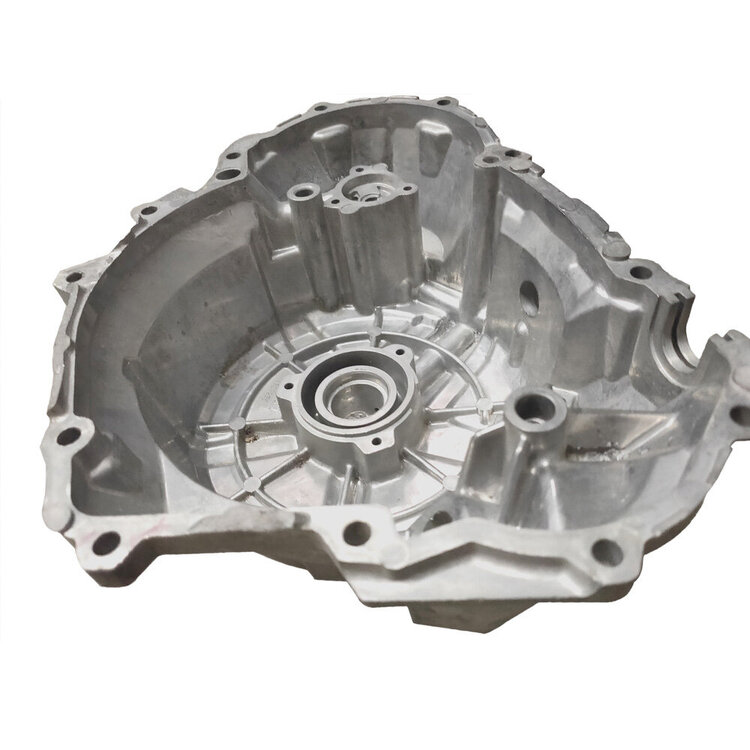
Поскольку спрос на универсальность транспортных средств растет, такое оборудование, как электронное оборудование и высококачественные системы безопасности, продолжает расти, что приводит к увеличению веса легковых автомобилей. В то же время во всем мире ужесточаются требования к повышению топливной эффективности и нормативы по выбросам. Как уменьшение размера кузова, так и уменьшение массы тела могут достичь цели повышения топливной эффективности и снижения выбросов. Уменьшение массы транспортного средства для достижения целей по топливной эффективности и выбросам в настоящее время является самым простым техническим средством достижения цели. Поэтому вопрос о том, как снизить качество автомобиля, стал одной из горячих точек современных инженерных разработок. Алюминиевый сплав обладает рядом характеристик, таких как легкий вес, высокая удельная прочность и хорошая коррозионная стойкость, и широко используется при производстве компонентов передней оси и балки. Из соображений облегчения конструкции форма и размер деталей часто изменяются с целью уменьшения массы, и эти изменения приводят к изменениям прочности и вязкости детали и могут привести к выходу детали из строя. Поэтому, поскольку недавно разработан компонент подвески из легкого сплава, очень важно наделить соответствующий материал соответствующей функцией и пройти несколько этапов анализа оптимизации структурной топологии и моделирования процесса формования.


Взяв за основу нижний рычаг серийной модели, изготовленный методом штамповки и сварки стальной пластины, в качестве легкой цели, на основе алюминиевого сплава и технологии литья, легкий рычаг управления был разработан на основе комплексной конструкции, чтобы удовлетворить потребности в легком весе всего автомобиля.
Штампованный и сварной нижний рычаг из стальной пластины определенного типа показан на рисунке 1. Основные требования для замены оригинальных компонентов на отливки из алюминиевого сплава заключаются в следующем: ① Ударные характеристики рычага из алюминиевого сплава эквивалентны эталонного компонента. Требования к ударным характеристикам; ②По сравнению с запасными частями, после замены материала собственный вес снижается более чем на 20%; ③Соответствие требованиям OEM-производителя к коррозионной стойкости, что эквивалентно коррозионной стойкости оригинальных стальных деталей; ④Соответствует исходным условиям установки, можно осуществить прямую замену. В процессе изменения локальной структуры участвует та деталь, которая не имеет сборочной связи с другими компонентами. После структурной корректировки исходное расположение компонентов остается неизменным, и может быть реализована прямая замена сборки; ⑤Увеличение стоимости не должно превышать 20%.
Штампованный и сварной нижний рычаг из стальной пластины определенного типа показан на рисунке 1. Основные требования для замены оригинальных компонентов на отливки из алюминиевого сплава заключаются в следующем: ① Ударные характеристики рычага из алюминиевого сплава эквивалентны эталонного компонента. Требования к ударным характеристикам; ②По сравнению с запасными частями, после замены материала собственный вес снижается более чем на 20%; ③Соответствие требованиям OEM-производителя к коррозионной стойкости, что эквивалентно коррозионной стойкости оригинальных стальных деталей; ④Соответствует исходным условиям установки, можно осуществить прямую замену. В процессе изменения локальной структуры участвует та деталь, которая не имеет сборочной связи с другими компонентами. После структурной корректировки исходное расположение компонентов остается неизменным, и может быть реализована прямая замена сборки; ⑤Увеличение стоимости не должно превышать 20%.


На рис. 2 представлена конструктивная схема рычага из алюминиевого сплава AlSi7Mg. Учитывая особенности процесса литья под давлением, невозможно использовать песчаные стержни для формирования полостной конструкции. Было решено заменить исходный рычаг управления штамповкой и сваркой стальной пластины с полой конструкцией на отливку из алюминиевого сплава с конструкцией типа «H» и увеличить общую жесткость отливки путем добавления ребер и ребер жесткости, чтобы реализовать одноразовую литье, а также удалить непригодные для литья изменения структуры. На рис. 3 представлена конструктивная схема рычага из алюминиевого сплава. Основываясь на оригинальной конструкции штампованных и сварочных деталей, исходную окружающую среду сборки нельзя изменить, поэтому необходимо тщательно продумать структуру и сборку оригинальных деталей. Общая схема конструкции заключается в замене исходной верхней пластины, нижней пластины, соединительной верхней пластины, соединительной нижней пластины, втулки втулки и кронштейна амортизатора экструдированным рычагом управления из алюминиевого сплава интегрированной конструкции типа «H», чтобы сформировать единый рычаг управления.
Для экструзии используется вертикальный экструдер. Система разливки состоит из кека материала и Y-образного литника, а над отливкой установлен переливной бак. Монтажное отверстие на отливке и исходная ось конструкции формируются за счет протяжки стержня с левой стороны. Установив соединительное отверстие, образованное в верхней части отливки путем установки стержня, его можно вставить до открытия формы или вставить во время процесса заполнения, установив действие масляного цилиндра, и его можно использовать в качестве экструзии. игла для устранения дефектов литья. Масса отливки рычага - 2,282 кг, масса коржа рычага и литниковой системы - 4,250 кг, масса переливного бачка и выпускного канала - 0,660 кг, общая масса - 7,192 кг. Выход процесса составляет 31,7%, а выход процесса низкий. Учитывая, что компоненты были разработаны для пробного производства и производительность процесса не была оптимизирована, в реальном производстве можно рассмотреть возможность использования одной формы и двух деталей для повышения производительности процесса.
(1) Благодаря оптимизации структурной топологии на основе оригинального стального рычага был разработан легкий рычаг управления из литого алюминиевого сплава, что позволило достичь установленного целевого показателя снижения веса на 25% и пройти испытания OEM, другие характеристики не снизились.
(2) Завершена разработка отливок методом литья под давлением и внедрена технология локальной экструзии, которая эффективно устранила дефекты, которые не удалось устранить за счет увеличения времени выдержки и давления наддува. Предел прочности составил 293,2 МПа, предел текучести 226,48 МПа, удлинение 9,01%.
(3) Проектирование и испытания показывают, что рычаг гибридной стально-алюминиевой конструкции с литым алюминиевым сплавом в качестве сердечника может удовлетворить требования к использованию нижнего рычага управления, значительно снизить собственный вес и удовлетворить потребности в облегчении всего автомобиля. .
Анализ и улучшение дефектов литья под давлением корпуса автомобильного дифференциала из алюминиевого сплава
Как ИИ меняет обрабатывающую промышленность: повышение эффективности
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
