
Resumo de dez métodos de têmpera comumente usados
Autor: SZTC
2024-04-28
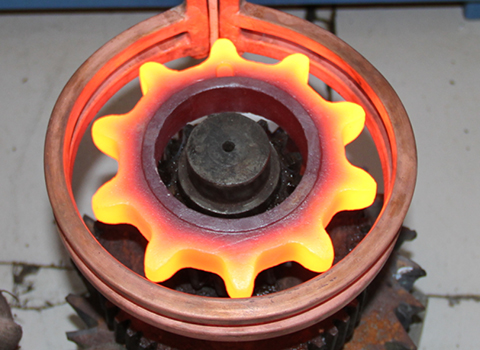
Existem dez métodos de têmpera comumente usados no processo de tratamento térmico, incluindo têmpera de meio único (água, óleo, ar); extinção média dupla; têmpera graduada de martensita; método de têmpera graduada de martensita abaixo do ponto Ms; Método de têmpera isotérmica de bainita; método de têmpera composta; método de têmpera isotérmica de pré-resfriamento; método de resfriamento retardado; método de auto-têmpera de têmpera; método de têmpera por pulverização, etc.
1. Têmpera de meio único (água, óleo, ar)
Têmpera de meio único (água, óleo, ar): A peça de trabalho que foi aquecida até a temperatura de têmpera é temperada em um meio de têmpera para resfriá-la completamente. Este é o método de têmpera mais simples e é frequentemente usado para peças de aço carbono e aço-liga com formatos simples. O meio de têmpera é selecionado de acordo com o coeficiente de transferência de calor, temperabilidade, tamanho, formato, etc. da peça.
2. Têmpera média dupla
Têmpera de meio duplo: A peça de trabalho aquecida à temperatura de têmpera é primeiro resfriada até perto do ponto Ms em um meio de têmpera com forte capacidade de resfriamento e, em seguida, transferida para um meio de têmpera de resfriamento lento para resfriar até a temperatura ambiente para atingir diferentes faixas de temperatura de resfriamento de têmpera e ter uma taxa de resfriamento de têmpera relativamente ideal. Este método é frequentemente usado para peças com formatos complexos ou peças grandes feitas de aço com alto teor de carbono e aço-liga. Aços para ferramentas de carbono também são frequentemente usados. Os meios de resfriamento comumente usados incluem água-óleo, água-nitrato, água-ar e óleo-ar. Geralmente, a água é usada como meio de resfriamento rápido e o óleo ou ar é usado como meio de resfriamento lento. O ar raramente é usado.
3. Têmpera graduada de martensita
Têmpera graduada martensítica: o aço é austenitizado e depois imerso em meio líquido (banho de sal ou banho alcalino) com temperatura ligeiramente superior ou ligeiramente inferior ao ponto martensita superior do aço, e mantido por um tempo apropriado até as superfícies interna e externa das peças de aço Depois que as camadas atingem a temperatura média, elas são retiradas para resfriamento ao ar, e a austenita super-resfriada é lentamente transformada em martensita durante o processo de têmpera. Geralmente é usado para peças pequenas com formatos complexos e requisitos rígidos de deformação. Este método também é comumente usado para têmpera de ferramentas e moldes de aço rápido e aço de alta liga.
4. Método de têmpera graduada de martensita abaixo do ponto Ms
Método de têmpera graduada de martensita abaixo do ponto Ms: Quando a temperatura do banho é inferior a Ms do aço da peça e superior a Mf, a peça esfria mais rápido no banho, e os mesmos resultados da têmpera graduada ainda podem ser obtidos quando o tamanho é maior. Comumente usado para peças de aço maiores com baixa temperabilidade.
5. Método de têmpera isotérmica bainita
Método de têmpera isotérmica de bainita: A peça é temperada em um banho com menor temperatura de bainita do aço e isotérmica, para que ocorra a transformação de menor bainita, e geralmente é mantida no banho por 30 a 60 minutos. O processo de austêmpera da bainita possui três etapas principais: ① tratamento austenitizante; ② tratamento de resfriamento pós-austenitização; ③ tratamento isotérmico de bainita; comumente usado em ligas de aço, peças de pequeno porte de aço de alto carbono e peças fundidas de ferro dúctil.
6. Método de têmpera composta
Método de têmpera composta: primeiro tempere a peça abaixo de Ms para obter martensita com uma fração de volume de 10% a 30% e, em seguida, isotérmica na zona de bainita inferior para obter estruturas de martensita e bainita para peças de seção transversal maior. É comumente usado em peças de liga de aço para ferramentas.
7. Método de pré-resfriamento e têmpera isotérmica
Método de têmpera isotérmica de pré-resfriamento: também chamado de têmpera isotérmica de aquecimento, as peças são primeiro resfriadas em um banho com temperatura mais baixa (maior que Ms) e depois transferidas para um banho com temperatura mais alta para fazer com que a austenita sofra transformação isotérmica. É adequado para peças de aço com baixa temperabilidade ou peças grandes que devem ser austemperadas.
8. Método retardado de resfriamento e têmpera
Método de têmpera por resfriamento retardado: As peças são primeiro pré-resfriadas em ar, água quente ou banho de sal a uma temperatura ligeiramente superior a Ar3 ou Ar1 e, em seguida, é realizada a têmpera de meio único. É frequentemente usado para peças com formatos complexos e espessuras amplamente variadas em diversas peças e que requerem pequenas deformações.
9. Método de têmpera e auto-têmpera
Método de têmpera e auto-revenimento: Toda a peça a ser processada é aquecida, mas durante a têmpera, apenas a parte que precisa ser endurecida (geralmente a parte de trabalho) é imersa no líquido de têmpera e resfriada. Quando a cor do fogo da parte não imersa desaparecer, leve-a imediatamente para o ar. Processo de têmpera de resfriamento médio. O método de têmpera e auto-revenimento usa o calor do núcleo que não está completamente resfriado para ser transferido para a superfície para temperar a superfície. Ferramentas comumente usadas para resistir a impactos, como cinzéis, punções, martelos, etc.
10. Método de extinção por pulverização
Método de têmpera por pulverização: Um método de têmpera em que água é pulverizada sobre a peça de trabalho. O fluxo de água pode ser grande ou pequeno, dependendo da profundidade de têmpera necessária. O método de têmpera por pulverização não forma uma película de vapor na superfície da peça, garantindo assim uma camada endurecida mais profunda do que a têmpera com água. Usado principalmente para têmpera superficial local.
A diferença entre aço rápido e aço de tungstênio
Defeitos de fundição sob pressão e suas causas, métodos para evitar defeitos de fundição sob pressão
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
